






Нержавеющая сталь — один из самых востребованных материалов в современной промышленности. Высокий спрос обусловлен уникальным балансом физико‑механических свойств для ряда отраслей и доступной стоимости изготовления. Благодаря этим преимуществам нержавеющая сталь стала перспективным материалом и для 3Д печати.
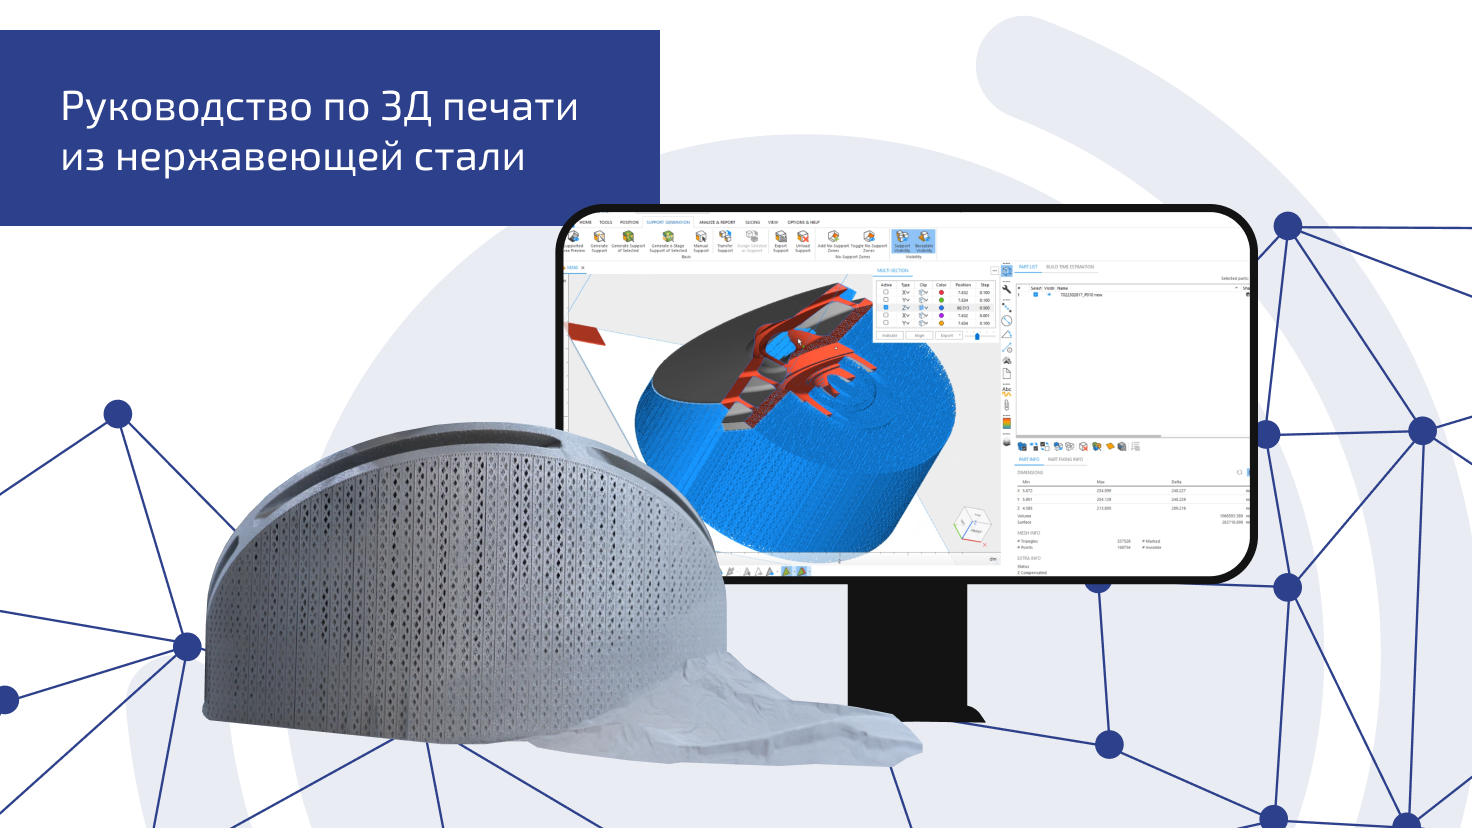
Наиболее распространенным методом 3Д печати металлом является селективное лазерное сплавление (SLM), при котором 3Д принтеры используют мощные лазеры для создания модели из металлического порошка. Материал послойно сплавляется до тех пор, пока не будет получена однородная деталь.
Одно из ключевых преимуществ 3Д печати металлом — возможность создавать модели с уникальной геометрией любой степени сложности: от прототипов до функциональных изделий и рабочих инструментов. Аддитивные технологии позволяют усовершенствовать будущее изделие ещё до запуска в производство. Благодаря этому узлы, ранее состоявшие из нескольких компонентов, можно изготавливать как единую цельнометаллическую деталь, повышая общую надёжность конструкции.
Сферы применения
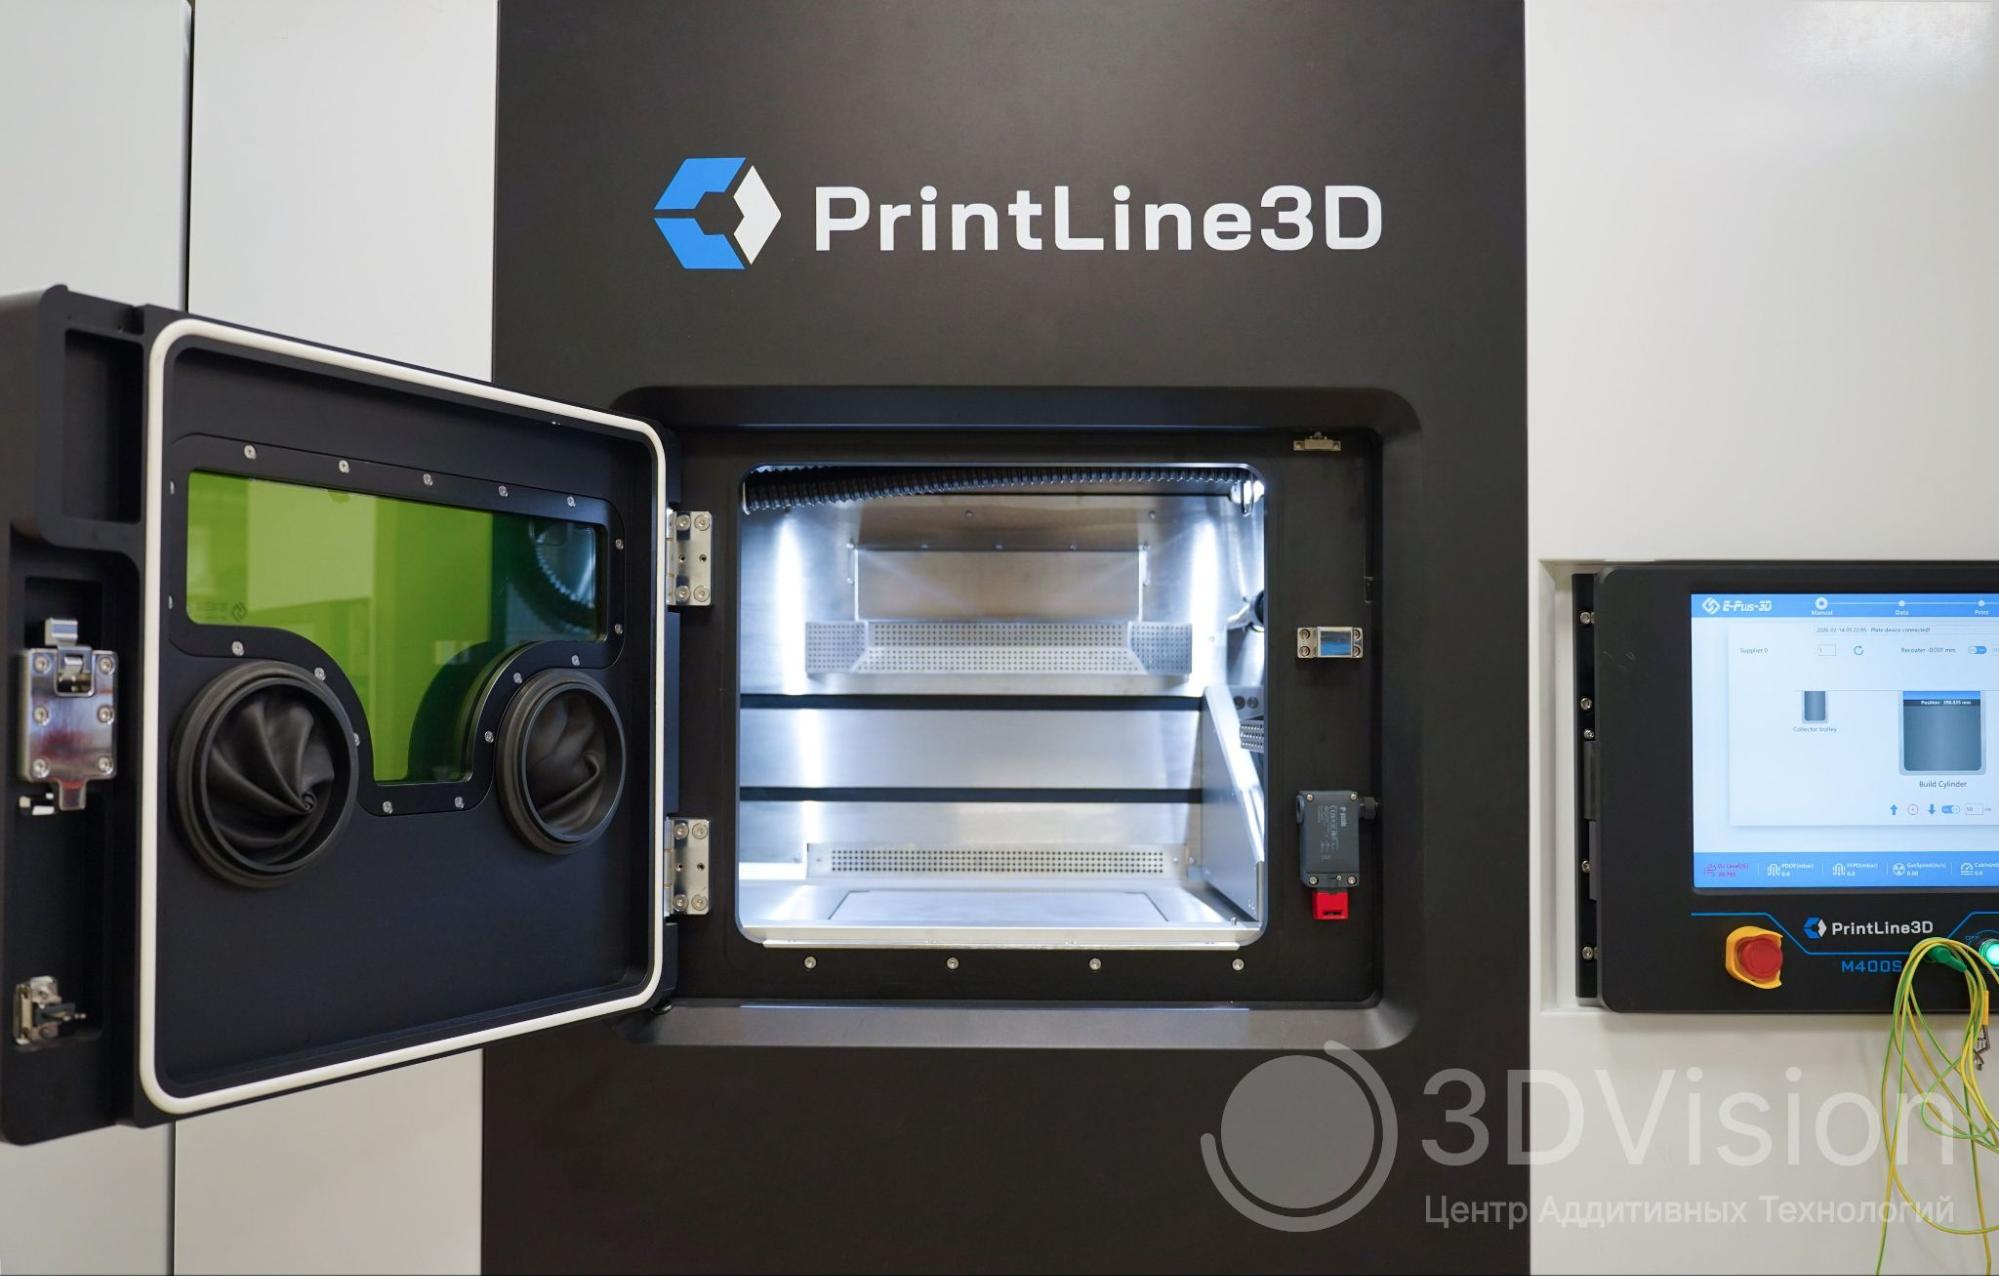
Наиболее востребованные сферы применения 3Д печати нержавеющей сталью включают:
Машиностроение. Технология позволяет облегчать механизмы и создавать детали с внутренними тонкими каналами или решетчатыми конструкциями, что является критически важными критериями в этой отрасли.
Авиаприборостроение. Ключевое преимущество селективного лазерного сплавления (SLM) в области авиаприборостроения заключается в способности объединить снижение массы, упрощение конструкции и повышение функциональности. Объединение нескольких десятков компонентов в единую 3Д печатную деталь устраняет необходимость в дорогостоящей сборке и потенциально ослабленных соединениях (сварке или болтах) в отрасли, где надёжность является главным приоритетом.
Медицина. Селективное лазерное сплавление (SLM) позволяет изготавливать индивидуализированные, эргономичные щипцы, зажимы, ножницы и инструменты для лапароскопической хирургии. Подобные персонализированные инструменты можно создавать для конкретной операции или под особенности анатомии.
Дизайн. В арсенале архитекторов, ювелиров и дизайнеров технология селективного лазерного сплавления постепенно становится одним из ключевых инструментов. Возможность создавать практически любые геометрические формы без привязки к инструменту и оснастке значительно расширяет творческие возможности. Теперь дизайнеры могут позволить себе создавать объекты, отталкиваясь от своей фантазии и эстетики, а не от ограничений фрезерного станка или литейной формы.
Архитектура. В этой сфере технология произвела настоящую революцию в создании ключевых архитектурных элементов. Она стала идеальным инструментом там, где традиционные методы производства упираются в сложность геометрии и кастомизацию. Инсталляции, арт-объекты и даже мосты (первый стальной мост, напечатанный на 3Д принтере длиной 12 метров был установлен в Амстердаме в 2019 году) успешно печатаются на 3Д принтерах по технологии селективного лазерного сплавления (SLM) с высочайшим уровнем детализации.
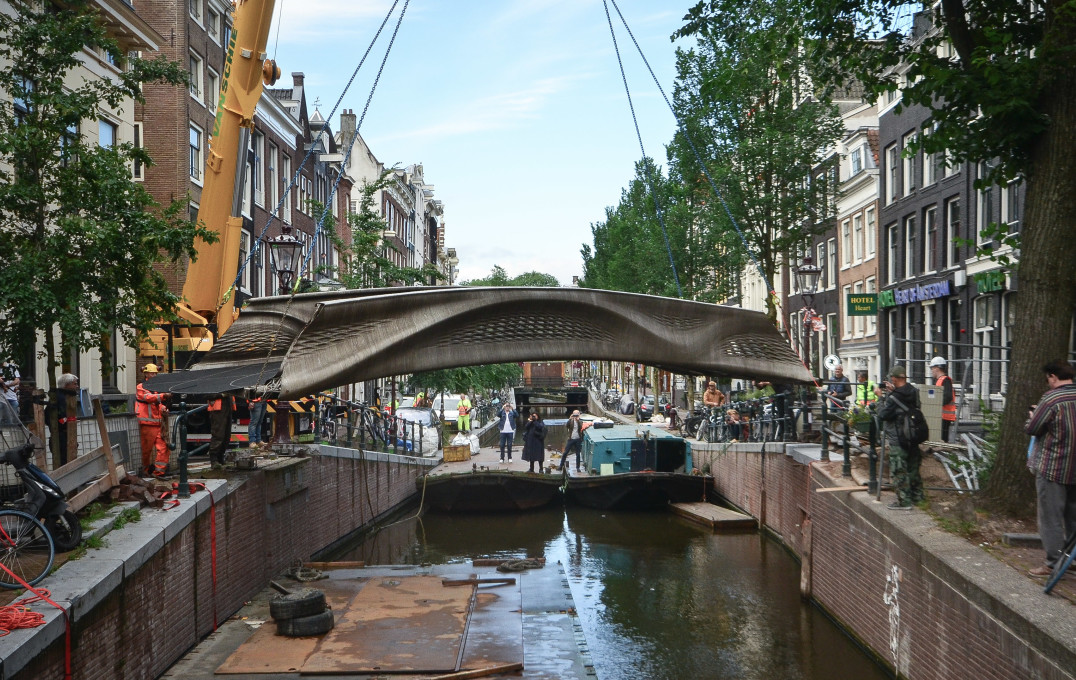
Установка напечатанного из металла моста в Амстердаме
Высокий спрос на технологию 3Д печати металлом в столь разных отраслях объясняется её ключевыми преимуществами. Многие детали крайне сложно или невозможно изготовить традиционными методами — либо из‑за конструктивных особенностей, либо из‑за чрезмерно высокой стоимости и срочности изготовления. 3Д печать позволяет решить эти проблемы: технология обеспечивает производство отработанных деталей с идеально точной повторяемостью в сроки, недостижимые при использовании традиционных способов. Для производств, где критичны как скорость изготовления, так и минимальная погрешность (допуски на уровне 0,1 мм и менее), такие преимущества имеют особую ценность. В любой отрасли, где востребована печать металлом, важным преимуществом является и то, что заказчику предоставляется возможность совершить быстрый переход от идеи к физическому образцу — оперативно тестировать концепции и вносить правки.
Почему стоит печатать нержавеющей сталью на 3Д принтере?
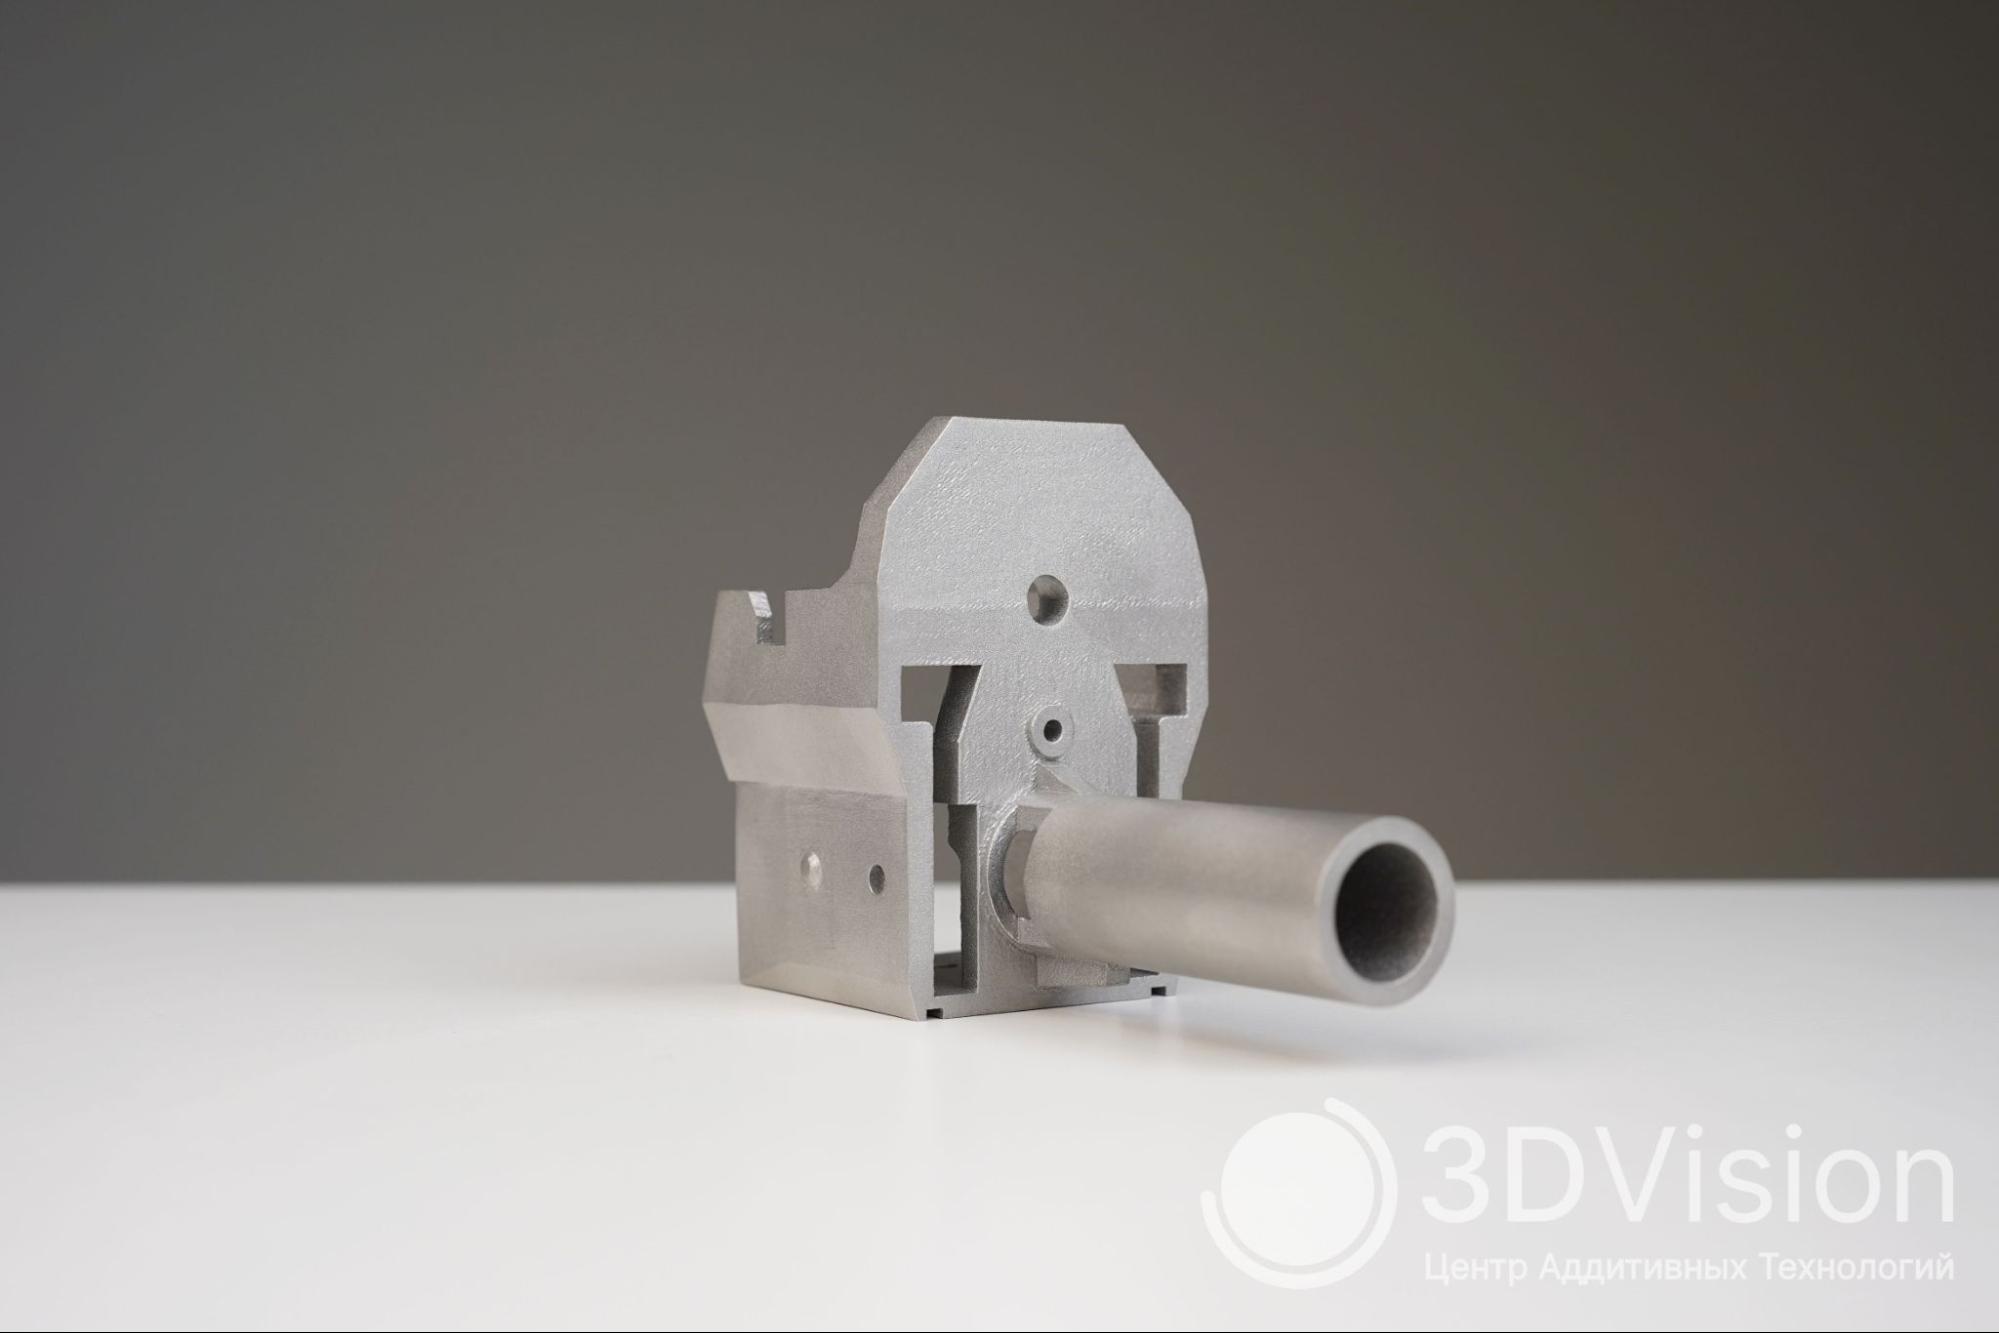
Традиционные методы создания деталей из нержавеющей стали применяются производителями по всему миру уже более ста лет. В отличие от них, технология 3Д печати существует лишь несколько десятилетий. Однако сегодня метод селективного лазерного сплавления (SLM) демонстрирует устойчивый рост популярности — во многом благодаря высокой скорости производства. Кроме того, возможность оперативно дорабатывать прототипы позволяет совершенствовать их функциональность и снижать материалоёмкость, что ведёт к сокращению затрат.
В отличие от, например, не менее популярного сплава – алюминия, сталь обладает более высоким пределом прочности и выдерживает большие нагрузки без деформации. На этом преимущества сплава не заканчиваются. Нержавеющая сталь выдерживает длительную работу при 400–800°C. Благодаря такому важному свойству она востребована и при печати выпускных систем и турбин. Алюминий же размягчается уже при 120–220°C, что ограничивает его применение в отраслях с высокими температурами. Также сталь отлично противостоит коррозии в агрессивных средах (морская вода, химикаты) благодаря высокому содержанию хрома. Анодированный алюминий обладает достаточной устойчивостью, но легко царапается, что снижает защиту. При печати сталью в условиях регулярного и сильного трения шестерни и валы служат дольше алюминиевых.
Все эти преимущества означают лишь то, что сталь является уже устоявшимся промышленным “стандартом" со средней стоимостью из-за дороговизны порошка. Алюминий в свою очередь представляет собой более "бюджетный" вариант печати, активно применяющимся во многих отраслях, где требования к физико-механическим свойствам готового изделия менее строгие. Ознакомиться более подробно с печатью алюминием вы можете в нашей статье.
Ниже приведём сравнительную таблицу часто используемых материалов (алюминий и титан) для 3Д печати и нержавеющей стали:
| Характеристика | Титан (Ti6Al4V) | Алюминий (AlSi10Mg) | Нержавеющая сталь (316L) |
| Плотность (вес) | ≈4.4 г/см³, лёгкий | ≈2.7 г/см³, очень лёгкий | ≈8.0 г/см³, тяжёлый |
| Прочность на разрыв | ≈950–1050 МПа, очень высокая | ≈250-350 МПа, низкая | ≈520-620 МПа, высокая |
| Модуль упругости | ≈110 ГПа, высокий | ≈70 ГПа, низкий | ≈200 ГПа, очень высокий |
| Коррозийная стойкость |
Очень высокая + Стойкий к морской воде, кислотам и хлоридам - Высокая стоимость |
Хорошая (с анодированием) + Подходит для большинства сред - Царапины нарушают защиту |
Высокая + Отлично противостоит влаге и слабым агрессивным средам - Уступает титану в сильных кислотах и хлоридах |
| Теплопроводность | ≈7 Вт/(м·К), низкая | ≈130-150 Вт/(м·К), высокая | ≈16 Вт/(м·К) средняя |
| Термостойкость | До ~300–400°C, высокая | До ~120–220°C, низкая | До ~430°C, очень высокая |
| Стоимость металлического порошка | Очень высокая | Низкая | Средняя |
| Биосовместимость | Очень высокая | Не применяется для имплантатов | Высокая |
Почему одинаковые детали с разных принтеров выглядят по-разному?
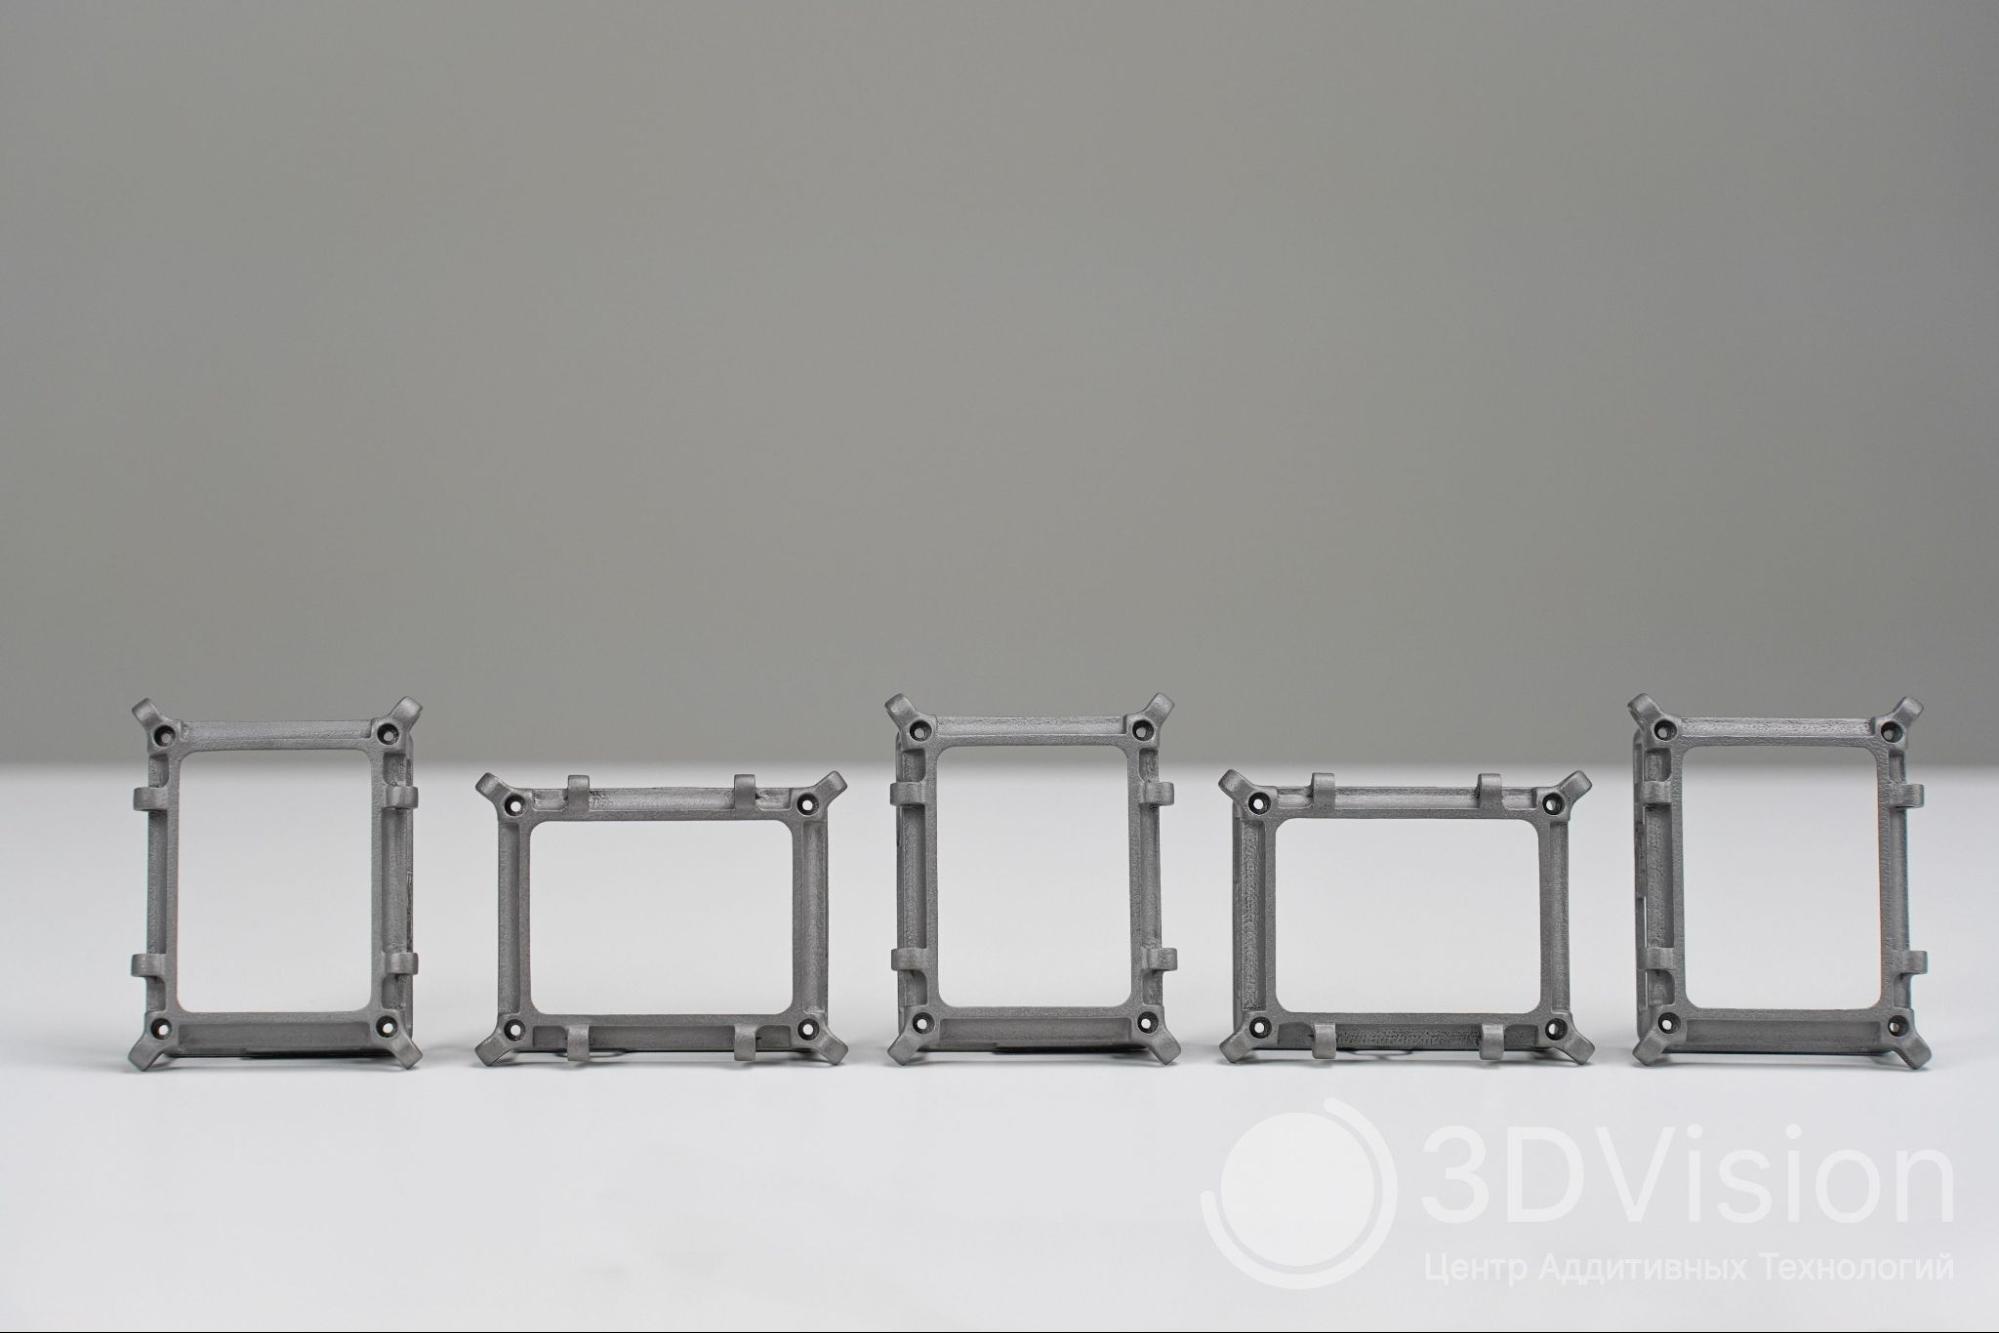
В зависимости от ваших задач, перед печатью на 3Д принтере следует обратить внимание на мощность лазера, диаметр лазерного луча, скорость сканирования, толщину слоя, стратегию охлаждения детали и другие характеристики, которые отличают разные марки и модели. Каждому пункту стоит уделить особое внимание, так как даже небольшие изменения в конфигурации, настройке или методе обработки могут значительно повлиять на конечный результат. Поверхность готовой детали имеет шероховатость, и в зависимости от ваших нужд может потребоваться дополнительная постобработка для достижения гладкого и блестящего результата. Узнать более подробно о методах, этапах и тонкостях постобработки металлических изделий после 3Д печати вы можете в нашей статье.
В методе селективного лазерного сплавления (SLM) нет универсальных «стандартных настроек». Каждый производитель оборудования и каждое предприятие разрабатывают свои технологические карты, и эти различия напрямую отражаются на результате. Именно на этом этапе ответственность возлагается на инженера 3Д печати, от опыта и квалификации которого будет зависеть качество готового изделия.
На сегодняшний день при выборе 3Д принтера для печати из нержавеющей стали предстоит столкнуться с широким ассортиментом оборудования. Сузить круг поиска можно, опираясь на ключевые параметры: стоимость, область применения и требуемые объёмы производства. Для печати особенными материалами, такими как вольфрам, требуется наличие мощного лазера, однако в случае со сталью большинство 3Д принтеров обладают достаточной мощностью, чтобы печатать без каких-либо проблем.
Экономическая выгода при печати нержавеющей сталью
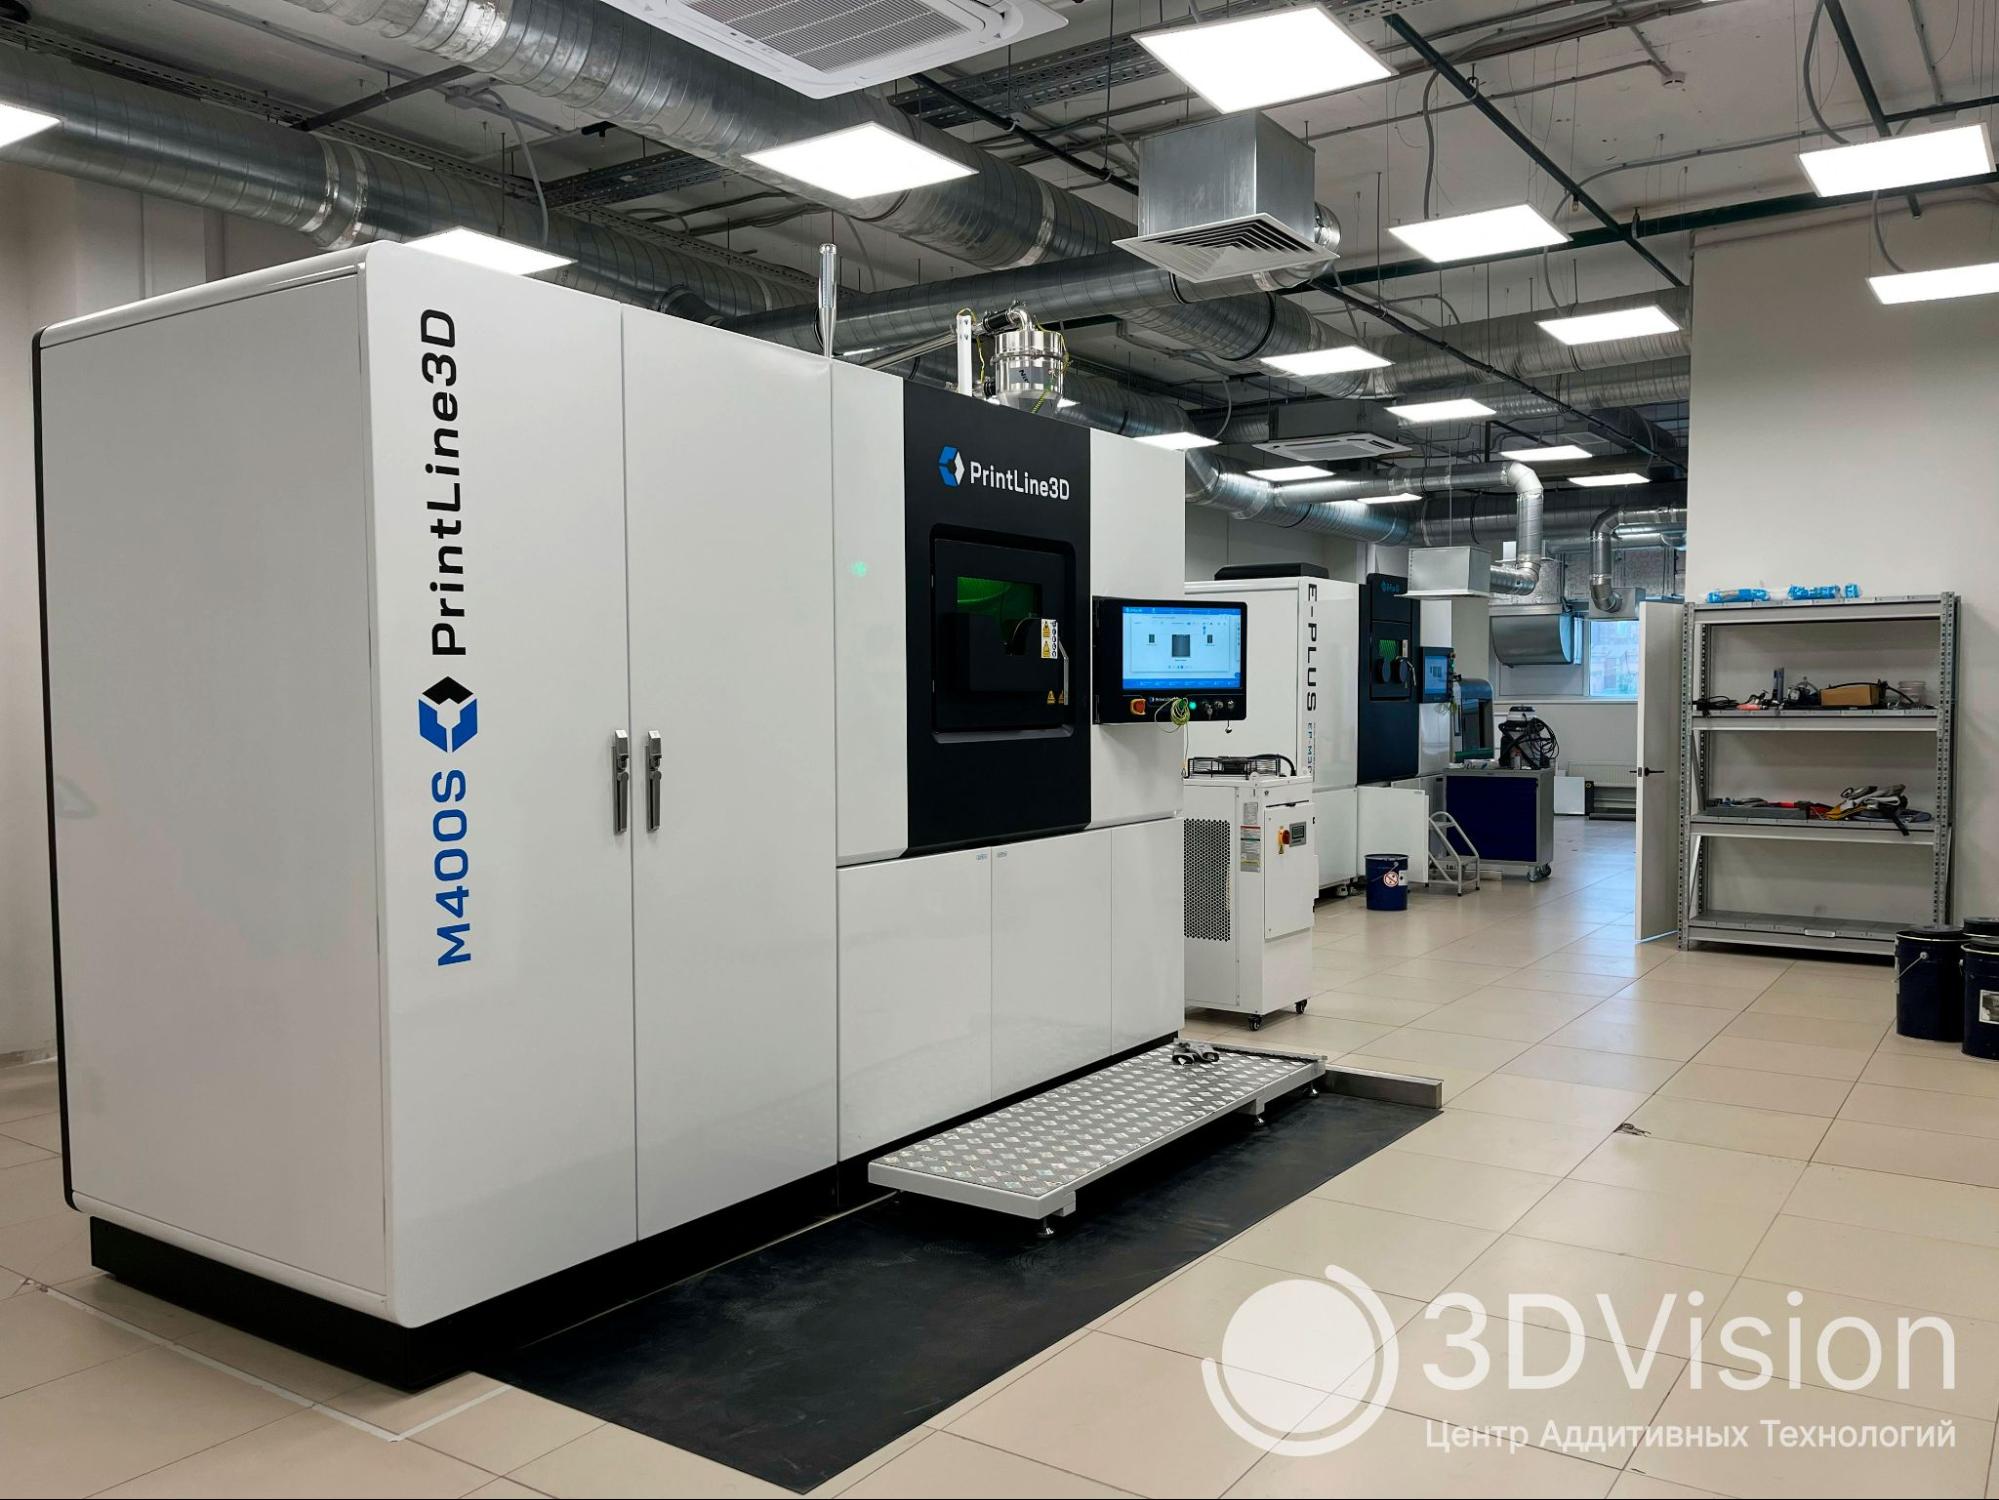
Экономическая выгода при печати изделий из нержавеющей стали методом селективного лазерного сплавления (SLM) становится очевидной при сравнении с традиционными методами. В отличие от них, где высокая сложность почти всегда означает рост затрат, печать металлом переворачивает эту логику: уникальная геометрия, которая раньше была попросту невозможна или дорого стоила, становится вполне доступной и экономически оправданной.
Для изготовления сложной детали из нержавеющей стали литьём или штамповкой почти всегда требуется дорогостоящая и долгая в изготовлении пресс-форма или литейная оснастка. Этот этап требует значительных первоначальных вложений, которые могут составлять миллионы рублей, и зачастую окупается только при крупносерийном производстве. 3Д принтер, в свою очередь, выращивает модель послойно по заранее подготовленной 3Д модели, не требуя дополнительных оснасток, что является более экономически выгодным и экологичным вариантом.
Инженеры могут спроектировать и напечатать единую монолитную деталь, которая будет выполнять функции целого сборного узла, ранее состоявшего из десятков отдельных компонентов. Подобная оптимизация не только резко снижает стоимость закупок и логистики, но и значительно повышает общую надежность конструкции. Благодаря этому исключаются трудоемкие и дорогостоящие процессы сборки, сварки и пайки, что экономит не только бюджет, но и время.
В отличие от традиционной субтрактивной механообработки, где до 80-90% материала может уходить в стружку, при селективном лазерном сплавлении используется практически ровно столько материала, сколько весит сама деталь. Более того, неиспользованный порошок просеивается и повторно используется в следующих циклах печати, что позволяет достичь ~95% использования материала.
Важно понимать, что экономическая выгода не универсальна, а проявляется при определенных условиях. Селективное лазерное сплавление становится оптимальным выбором для деталей из нержавеющей стали, когда на первый план выходит сложность, а не объем. Таким образом, аддитивные технологии являются не заменой традиционным методам производства, а альтернативным решением тогда, когда это целесообразно и экономически обосновано.
Печать из нержавеющей стали
В отличие от традиционных методов изготовления деталей, где габариты измеряются по чертежам, печать на 3Д принтере начинается с загрузки 3Д модели, со всеми её необходимыми параметрами. Результат печати напрямую зависит от качества спроектированной модели, стратегии печати, методов постобработки, настроек и характеристик принтера. Однако возможности 3Д печати не безграничны – в некоторых случаях модели необходимо адаптировать под печать, когда исходник имеет слишком тонкие стенки, незамкнутые дыры, вывернутые нормали и прочие ошибки в моделировании. В таких случаях мы поправляем и адаптируем 3Д модель для корректной печати.
При подготовке модели необходимо сразу закладывать технологические припуски (например, 0,5–1 мм) для последующей механической обработки, особенно на ответственных поверхностях. Также рекомендуется проектировать отверстия и каналы с минимальным диаметром не менее 3 мм, чтобы из них можно было удалить несплавленный порошок.
Несмотря на то, что 3Д печать обладает множеством преимуществ по сравнению с традиционными методами производства – технология селективного лазерного сплавления, помимо самого 3Д принтера обязательно требует наличия дополнительного оборудования.
Всё начинается с вакуумной сушильной печи. Именно в ней хранится материал для будущей печати. При неправильном хранении порошок может впитать влагу, что негативно скажется на качестве печати вплоть до деформации геометрии детали.
Не менее важное устройство для поддержания необходимых условий на производстве – промышленные взрывозащищенные пылесосы. Они активно применяются в технологии селективного лазерного сплавления для решения нескольких ключевых задач: удаления пыли и порошковых отходов, обеспечения безопасности при работе, а также для поддержания чистоты в производственной среде.
После успешной очистки 3Д принтера и рабочего пространства резервуар с неиспользованным порошком отправляется в устройство для просеивания порошков и сбора крупногабаритных частиц. Благодаря такому устройству после просеивания металлический порошок можно использовать повторно в следующем цикле печати.
Современные модели металлических 3Д принтеров обладают возможностью объединения дополнительного оборудования в единую систему, производственный цикл которой начинается с устройства автоматической подачи порошка. Оно непрерывно снабжает 3Д принтер материалом, обеспечивая необходимое количество для каждой печати.
После печати готовое изделие отправляется на станцию очистки от застрявших частиц порошка. Эти частицы просеиваются в ультразвуковом сито для удаления крупных агломератов, обеспечивая стабильное качество печати в дальнейшем. Внутри камеры устройства деталь вместе с печатным столом может свободно вращаться по двум осям на 360°, что обеспечивает качественное удаление порошка из труднодоступных внутренних полостей.
Сбор отработанного порошка прямиком из принтера осуществляется с помощью устройства пневматической подачи и всасывания. Наполненный песком резервуар также проходит этап очистки, затем перемещается в систему подачи порошка, а оттуда в камеру принтера. Такой автоматизированный цикл минимизирует человеческий фактор, практически исключает прямой контакт с материалом и экономит время на ручном труде оператора, делая производство не только эффективнее, но и безопаснее.
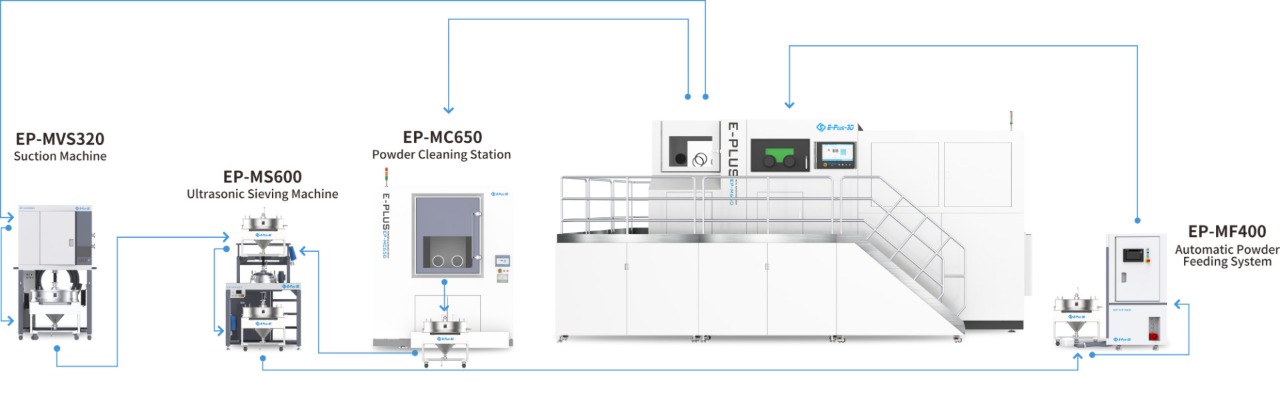
Подготовка к печати металлом предполагает наличие соответствующего оборудования, однако и после печати требуется ряд необходимых устройств. Когда 3Д принтер закончил печать – деталь, вместе с платформой построения необходимо подвергнуть термообработке для снятия остаточного напряжения внутри изделия. Это задача для