





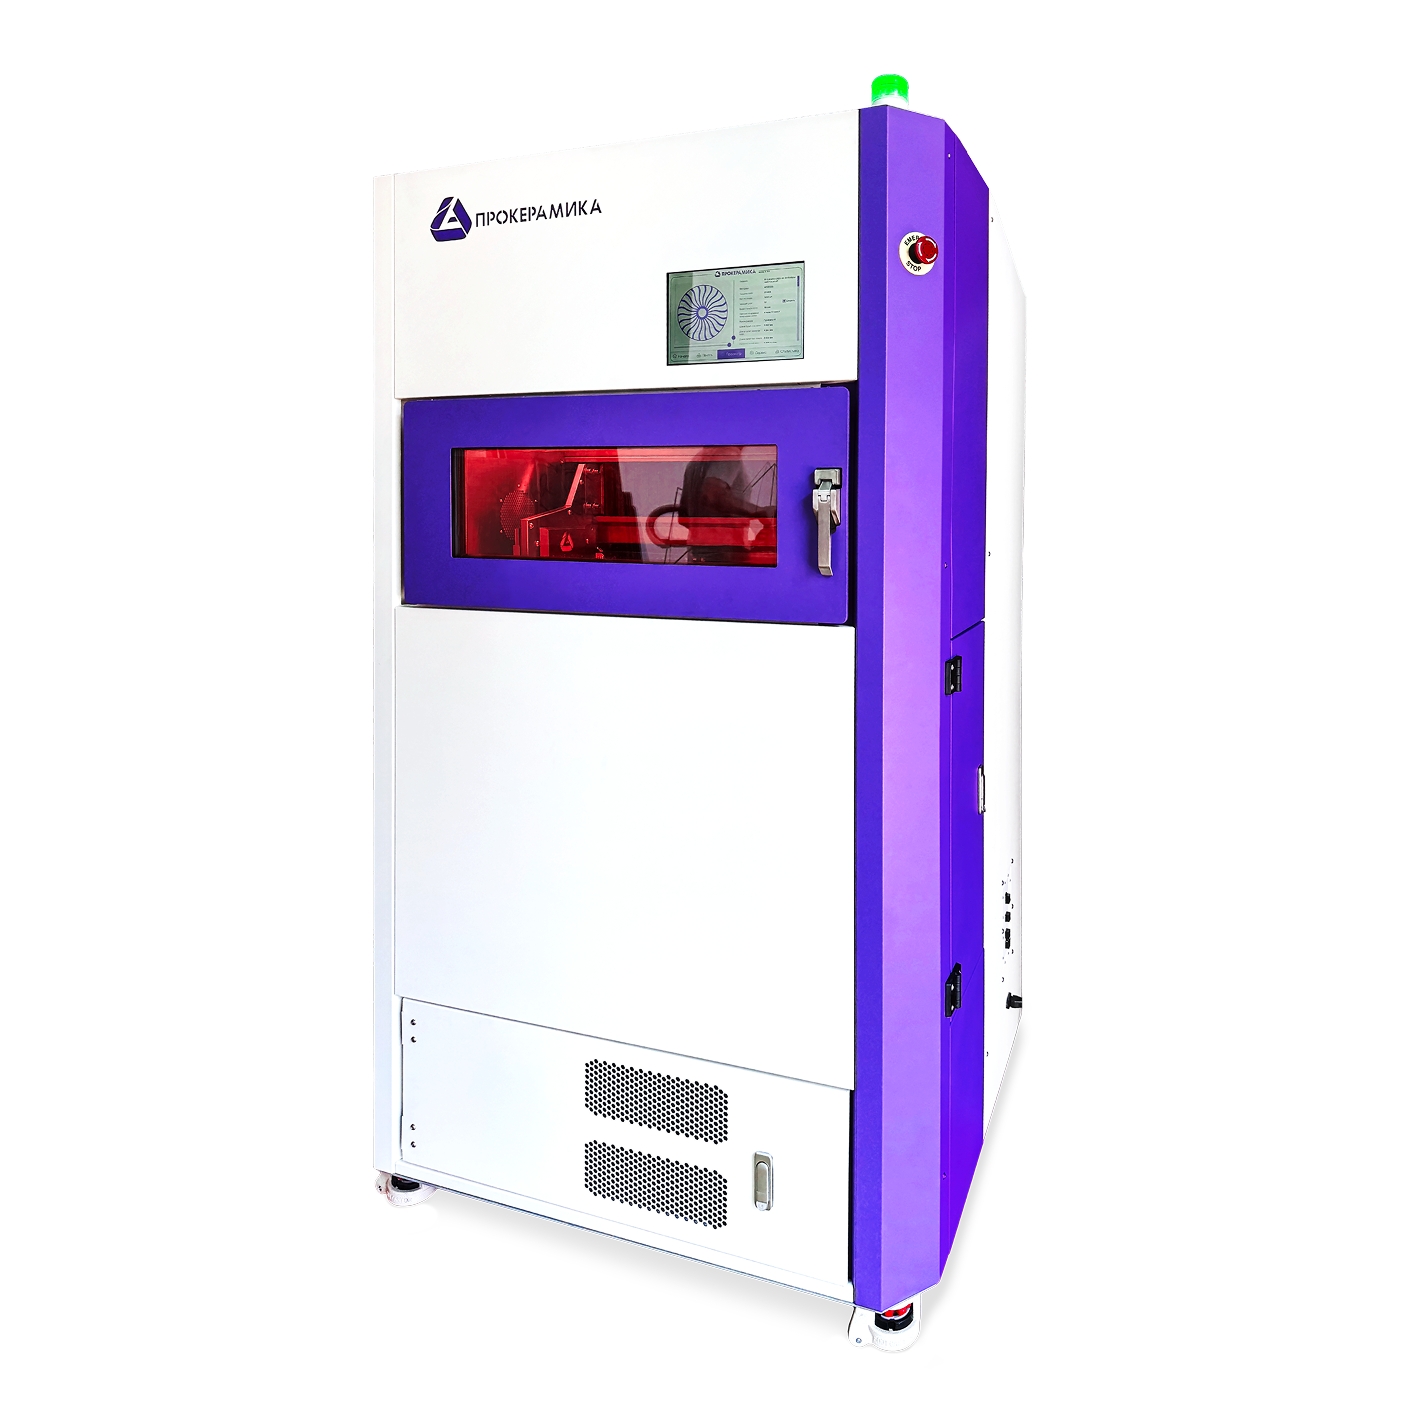
Керамический 3D принтер Прокерамика-170
Характеристики
- Производитель - Прокерамика
- Страна производитель - Россия
- Технология печати - SLA
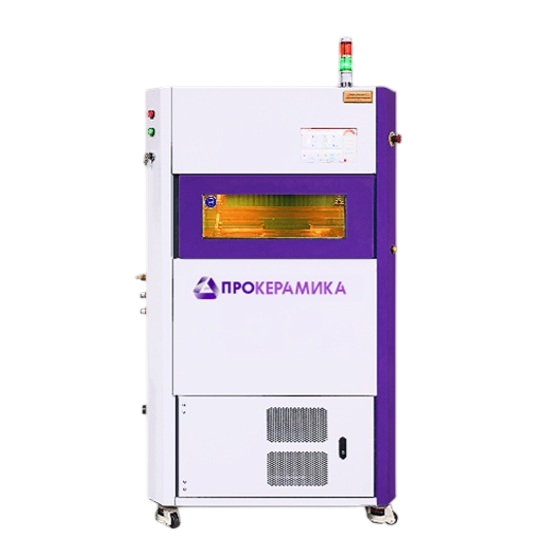
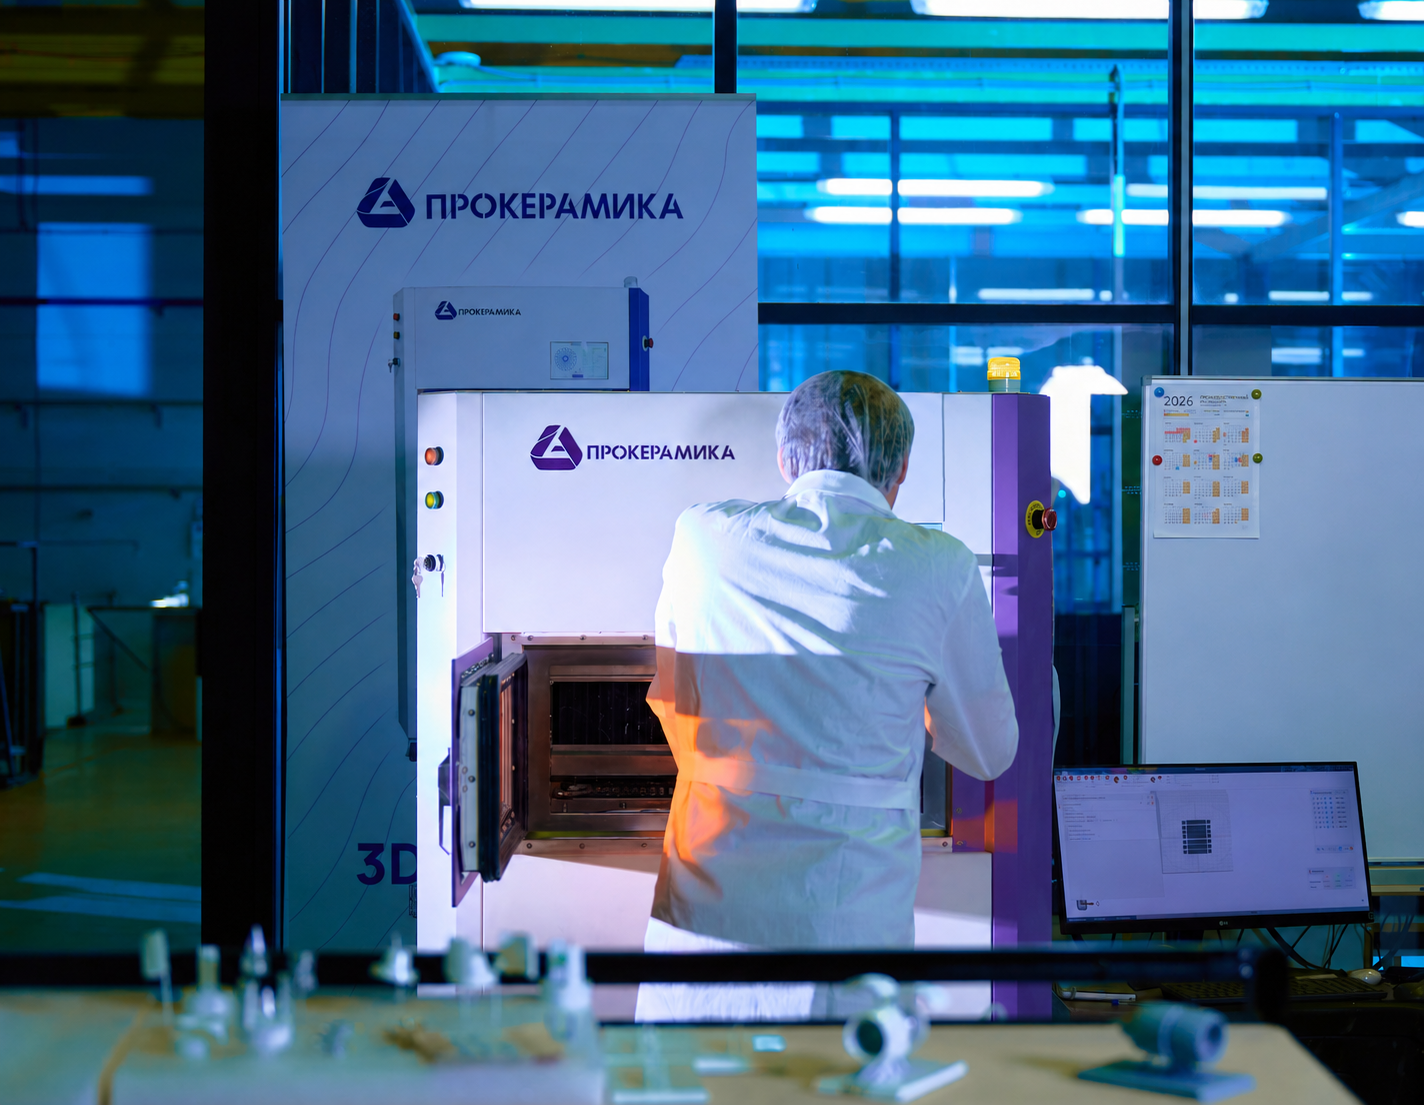
«Прокерамика-170» — промышленный 3D-принтер российского производства для изготовления высокоточных изделий из технической керамики методом лазерной стереолитографии (SLA). В принтере используется ультрафиолетовый лазер с длиной волны 355 нм, который послойно отверждает фотополимерную основу керамической пасты или суспензии. Такая технология позволяет создавать детали сложной геометрии, тонкие элементы и функциональные компоненты, производство которых традиционными методами может требовать дорогостоящей оснастки и многоэтапной обработки.
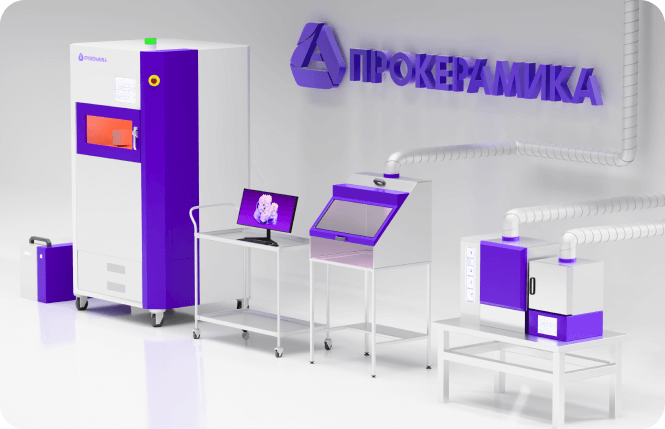
Принтер предназначен для промышленного производства, научно-исследовательских работ, изготовления опытных образцов и мелкосерийного выпуска керамических изделий. Локализованная конструкция, российское программное обеспечение и собственная линейка керамических материалов формируют комплексное решение для внедрения аддитивного производства технической керамики на российских предприятиях.
Технология печати
В основе работы «Прокерамика-170» лежит лазерная стереолитография — метод послойного формирования изделия из фотополимерной суспензии с высоким содержанием керамических частиц. В отличие от обычной полимерной SLA-печати, здесь полимерная составляющая служит связующей основой, а конечные свойства изделия формируются после удаления органических компонентов и спекания керамики.
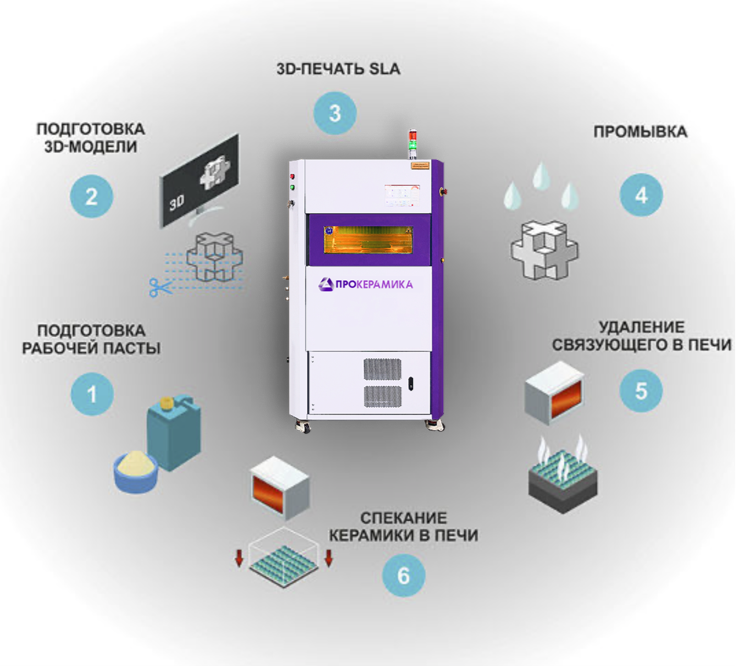
Этапы технологического процесса:
-
Подготовка цифровой модели: cоздаётся или импортируется 3D-модель, проверяются её геометрия, ориентация на платформе, толщина стенок и наличие каналов. Учитывается будущая усадка материала.
-
Нанесение керамической пасты: система подачи и ракель равномерно распределяют пасту по рабочей платформе. Важную роль играют вязкость материала, стабильность слоя и равномерность распределения керамических частиц.
-
Послойное отверждение лазером: УФ-лазер с длиной волны 355 нм избирательно отверждает материал в соответствии с контуром очередного слоя. После формирования слоя платформа перемещается, наносится следующая порция пасты, и цикл повторяется до завершения изделия.
-
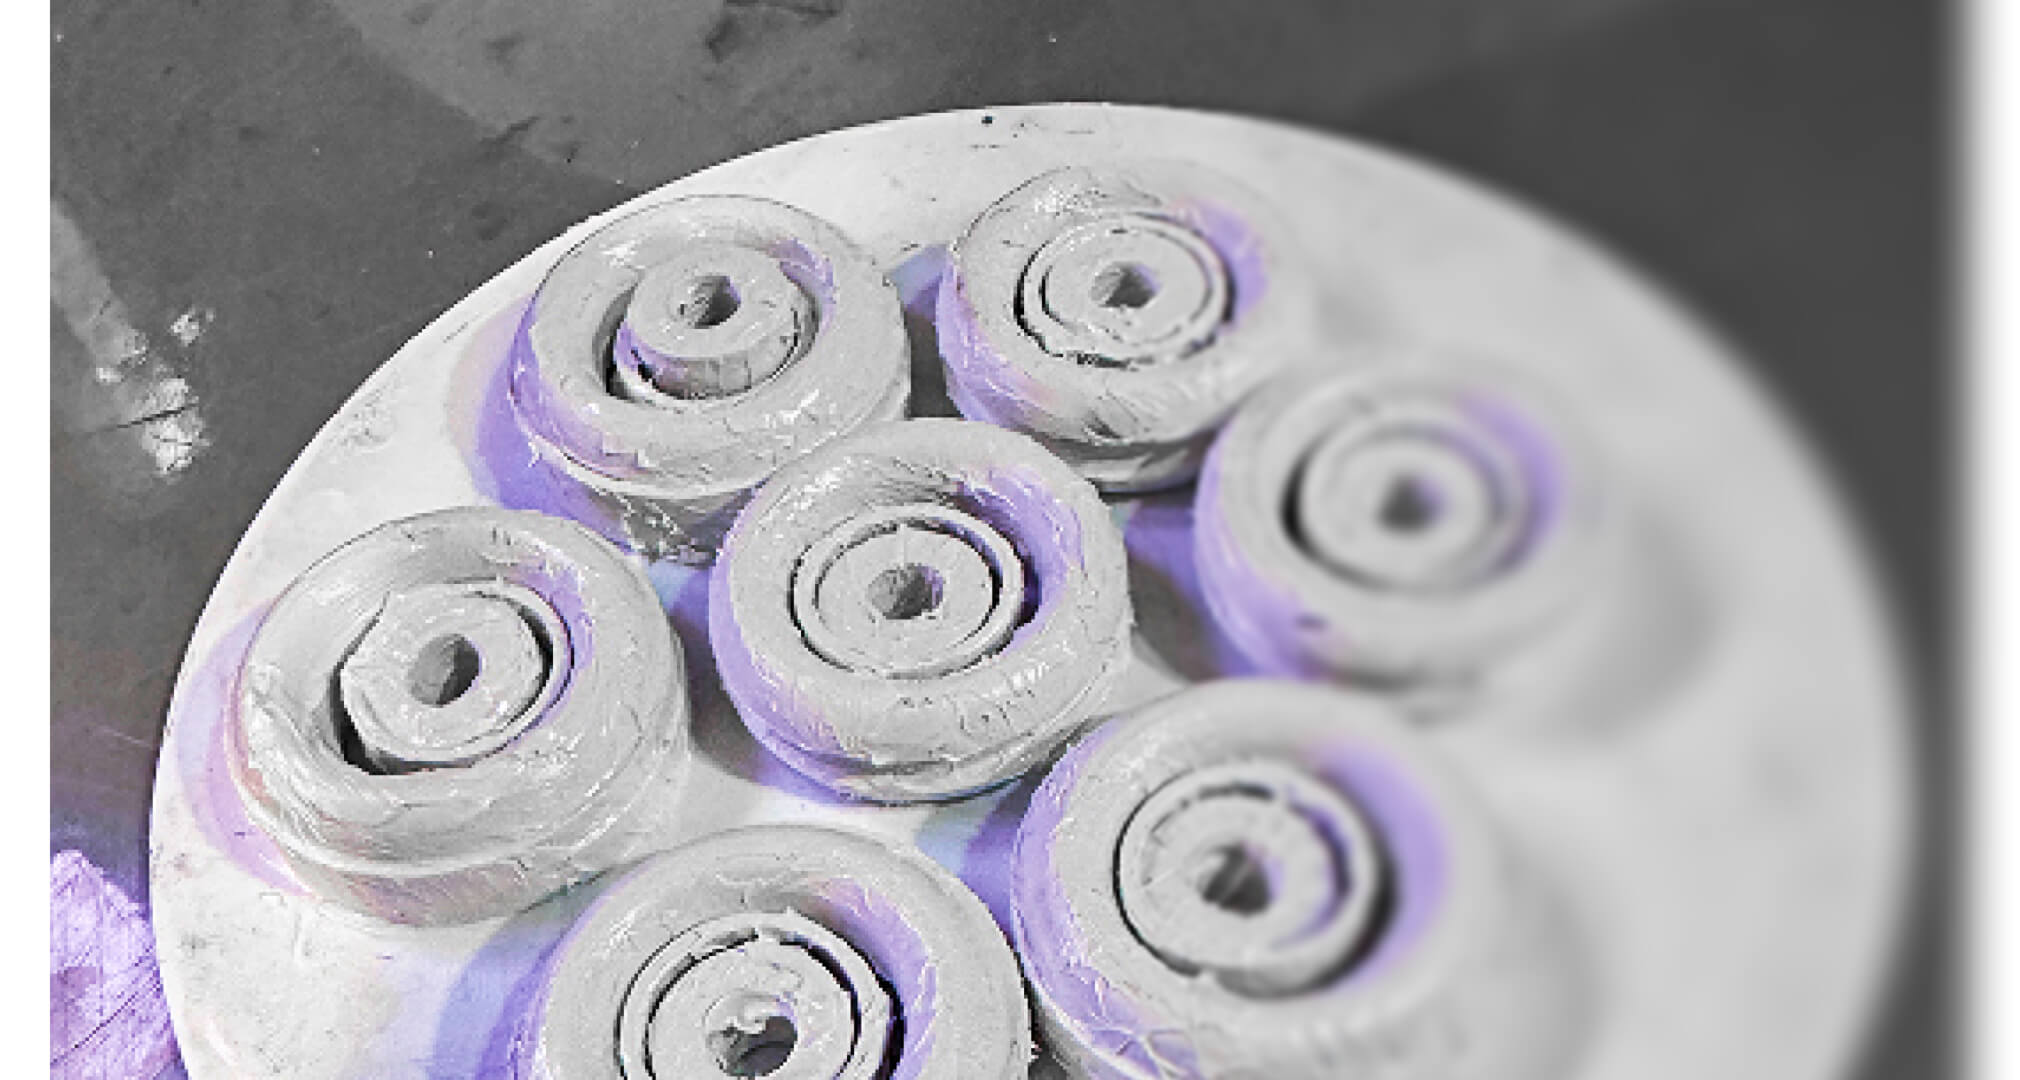
Очистка напечатанной детали: изделие извлекают из принтера и удаляют остатки неотверждённой пасты, в том числе из доступных отверстий и каналов. При необходимости выполняют дополнительную обработку, предусмотренную технологией конкретного материала.
-
Удаление связующего материала: заготовку подвергают контролируемому нагреву, чтобы удалить органическую составляющую. Скорость нагрева и температурный профиль подбирают с учётом состава материала и геометрии изделия, поскольку слишком быстрое удаление связующего может вызвать дефекты.
-
Спекание керамики: заготовку нагревают до температуры, необходимой для уплотнения выбранного материала. В результате формируется керамическое изделие с требуемыми механическими и физическими характеристиками. После спекания при необходимости выполняется шлифование и контроль размеров.
Особенности Прокерамика-170
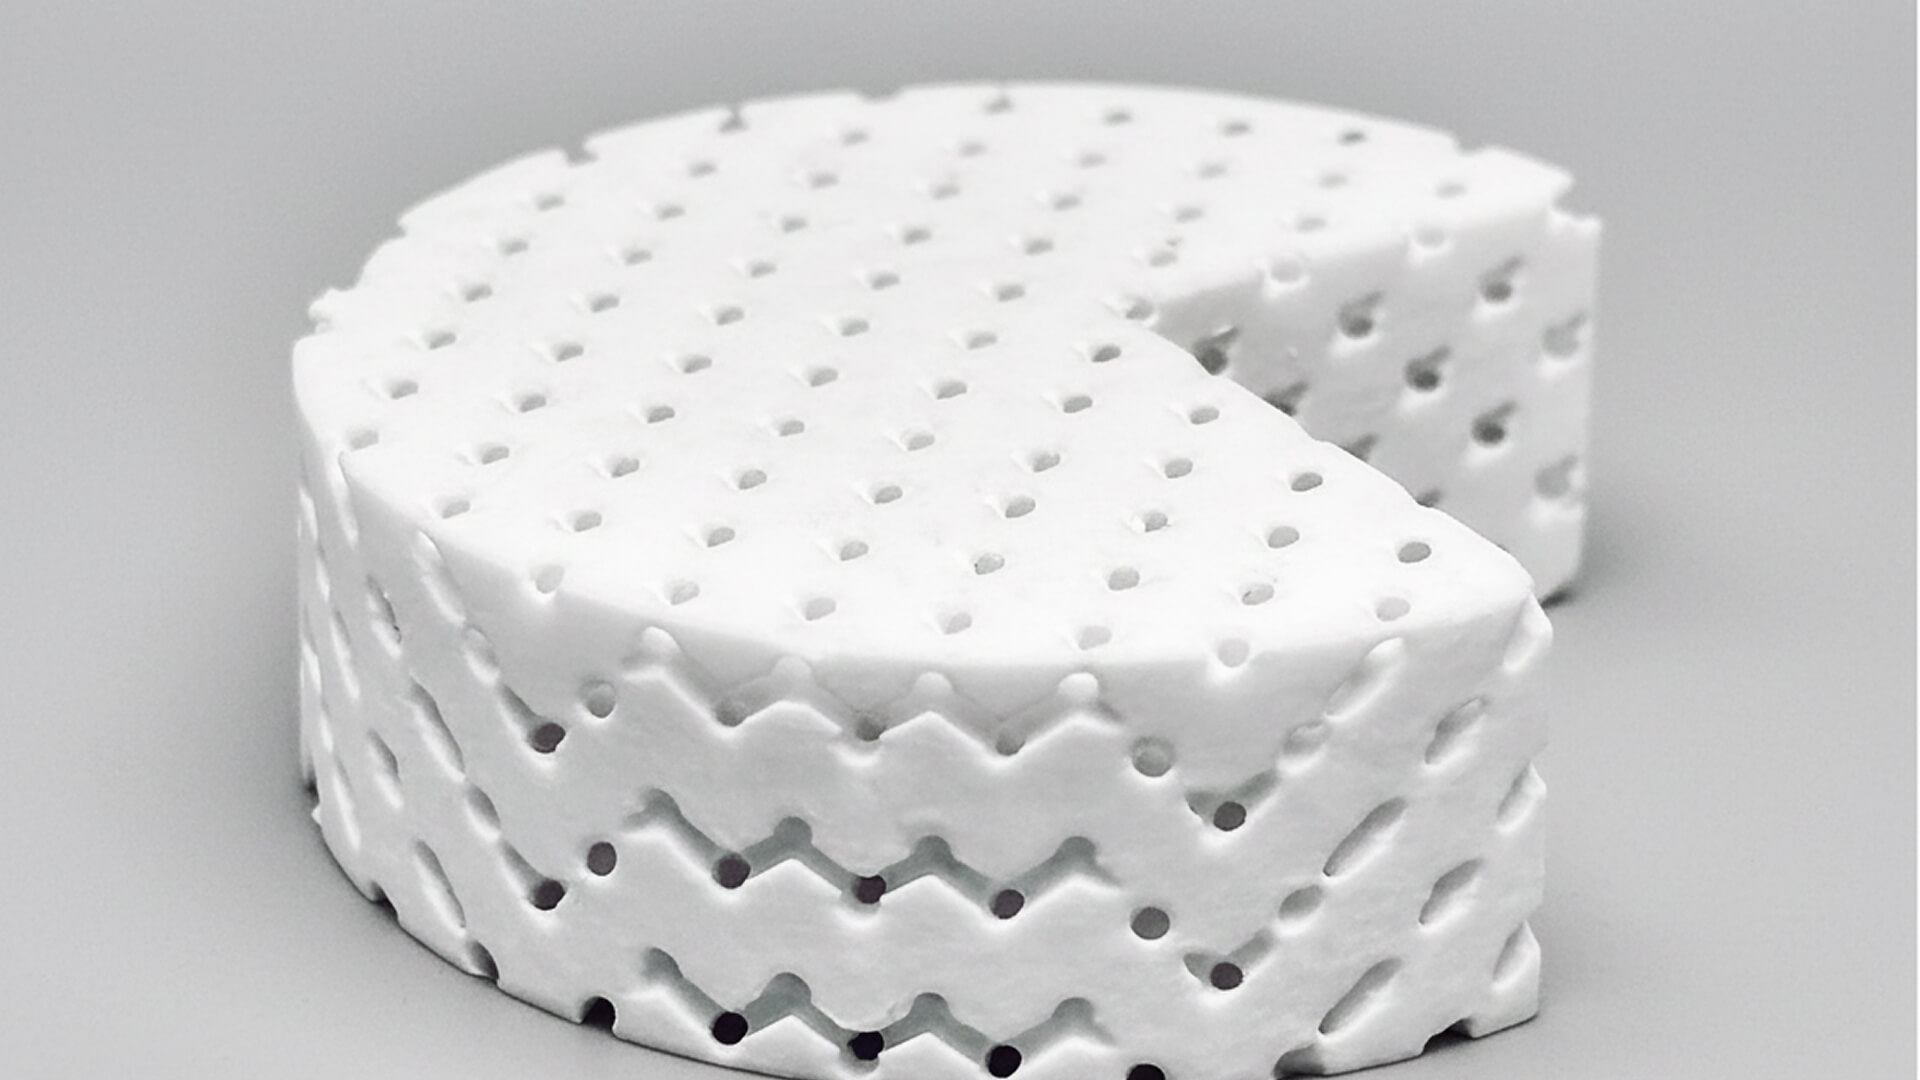
Высокая точность и детализация. Лазерное пятно диаметром 45 мкм и послойное формирование позволяют воспроизводить мелкие элементы, сложные контуры и тонкостенные конструкции. Разрешение печати достигает 50 мкм; шероховатость готовой поверхности может составлять 3–4 мкм в зависимости от материала и режима обработки.
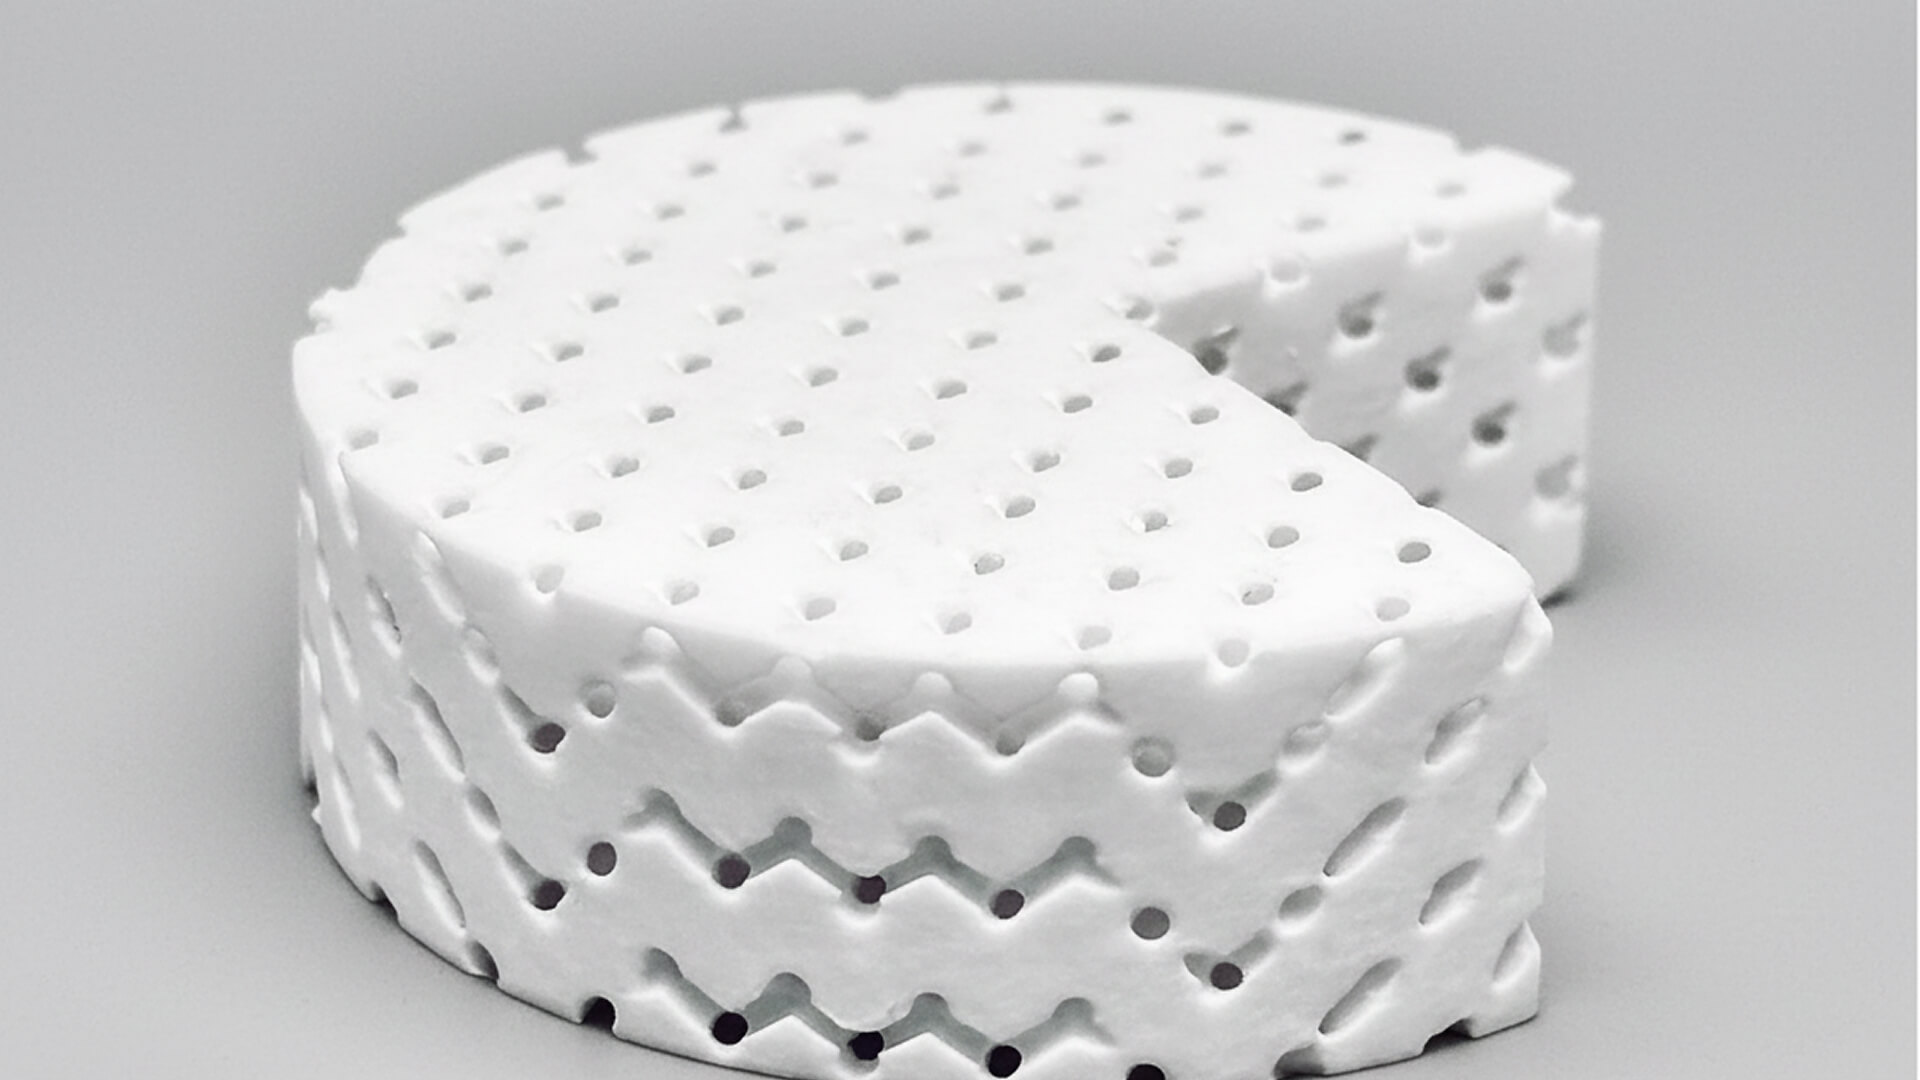
Изготовление изделий со сложными геометрическими формами. SLA-печать подходит для деталей с тонкими стенками, каналами, отверстиями, рельефом и другими особенностями. При этом возможность реализации конкретной геометрии зависит от толщины элементов, доступности внутренних полостей для очистки и условий последующего спекания.
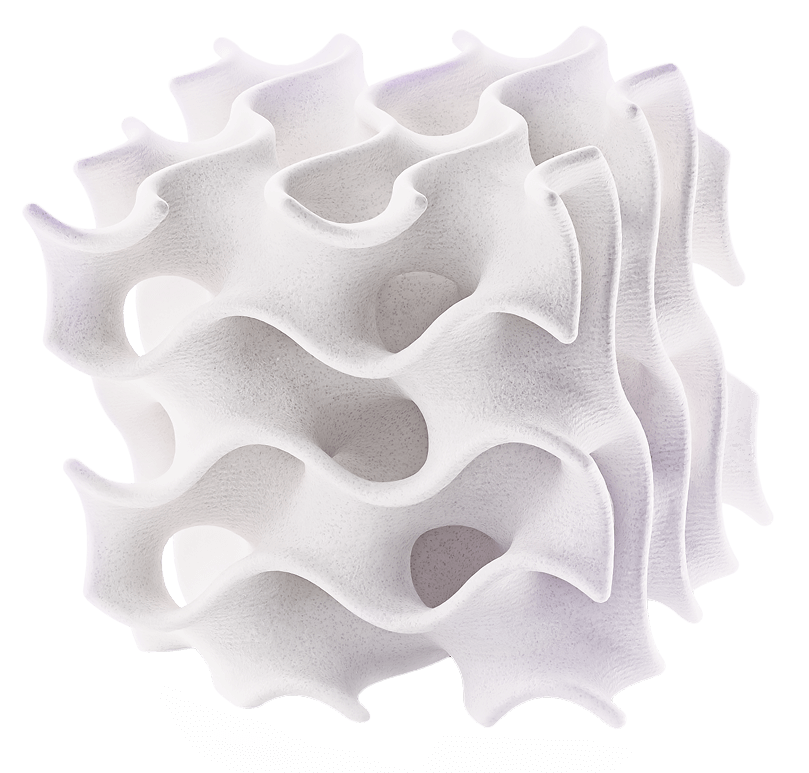
Работа с технической керамикой. Для печати применяются специализированные пасты и суспензии на основе оксида алюминия и диоксида циркония, а также другие материалы, разработанные или исследуемые компанией. Это позволяет подбирать состав под требуемые механические, термические, химические и электрические свойства изделия.
Экономичность. Отсутствие необходимости изготавливать пресс-формы и сложную литейную оснастку упрощает выпуск единичных деталей и небольших партий. Цифровая модель позволяет вносить изменения в конструкцию между производственными циклами без переделки оснастки.
Российское производство и программное обеспечение. Принтер производится в России и использует отечественное ПО «Триангулятика OEM», включённое в реестр российского программного обеспечения Минцифры. Уровень локализации оборудования достигает 80%.
Материалы для печати
«Прокерамика-170» работает со специализированными керамическими пастами и суспензиями, содержащими фотополимерную основу и керамический наполнитель. Содержание керамики в используемых материалах может достигать примерно 50% по объёму и около 80% по массе. Высокая концентрация наполнителя позволяет получить после термообработки плотный керамический материал, но требует правильного подбора реологических свойств пасты и режимов печати.
Оксид алюминия (Al₂O₃)
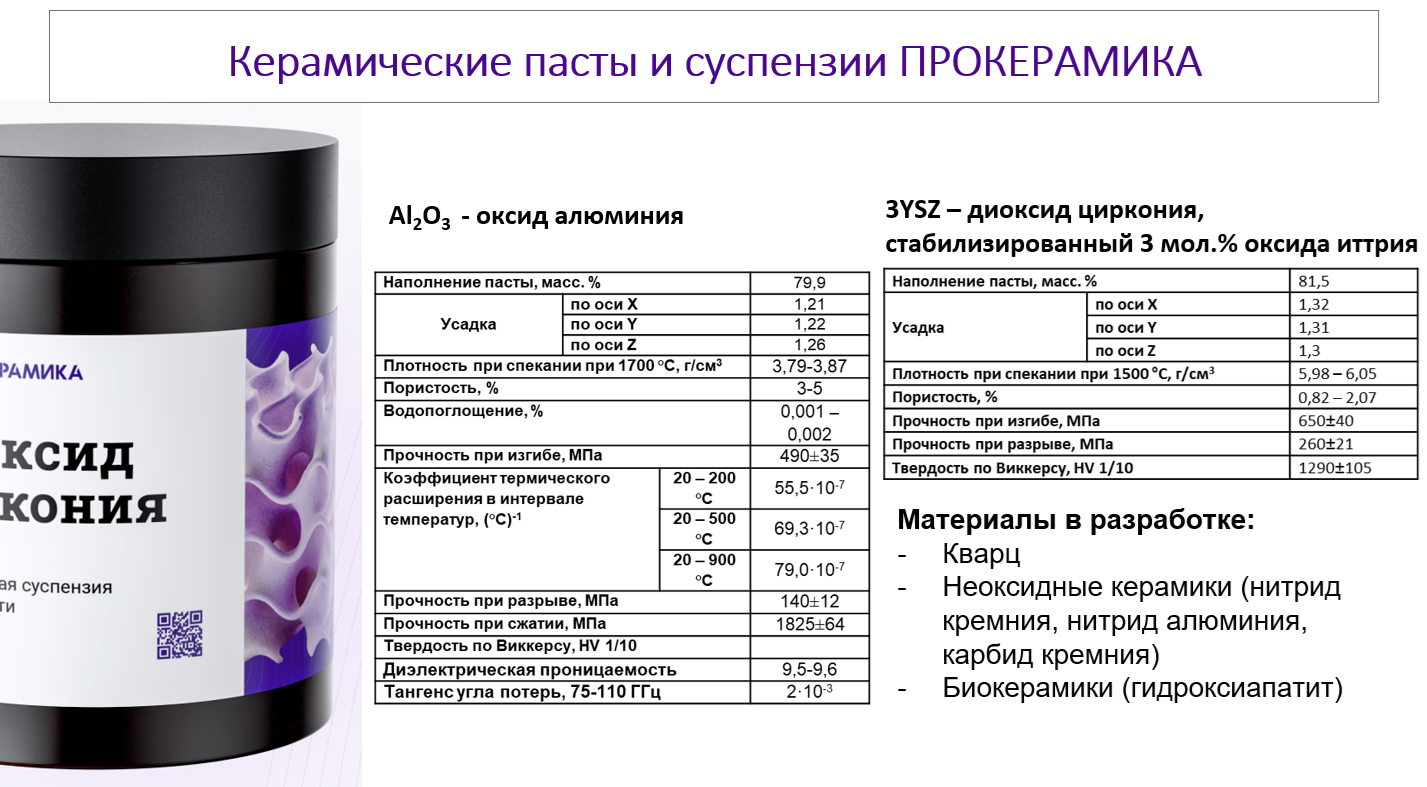
Техническая керамика с высокой твёрдостью, износостойкостью, химической инертностью и хорошими диэлектрическими свойствами. Применяется для электрических изоляторов, корпусов и подложек электронных компонентов, втулок, уплотнений, фильтров и деталей, работающих в агрессивных средах. В презентации производителя приведены образцы материала с плотностью 3,79–3,87 г/см³ после спекания при 1700 °C и прочностью при изгибе 490 ± 35 МПа.
Выпускается в двух вариантах:
-
Оксид алюминия (Al₂O₃), вакуумплотный: высокопрочная техническая керамика с высокой твёрдостью, износостойкостью, химической стойкостью и хорошими электроизоляционными свойствами. Применяется для производства втулок, уплотнений, изоляторов, корпусов электронных компонентов и деталей промышленного оборудования. Паста содержит 80–82% порошка по массе, адаптирована для SLA- и DLP-печати, а достижимая плотность после спекания составляет 97–99%.
-
Оксид алюминия пористый: cпециальный состав для изготовления керамических оболочковых форм, литейных стержней и формообразующих элементов. Управляемая пористость облегчает удаление стержней после заливки металла и выщелачивание материала. Плотность таких изделий может составлять 70–80% от плотности материала, а шероховатость полностью спечённых стержней — Ra 1–10 мкм в зависимости от состава и режима обработки.
Диоксид циркония (ZrO₂, 3YSZ)
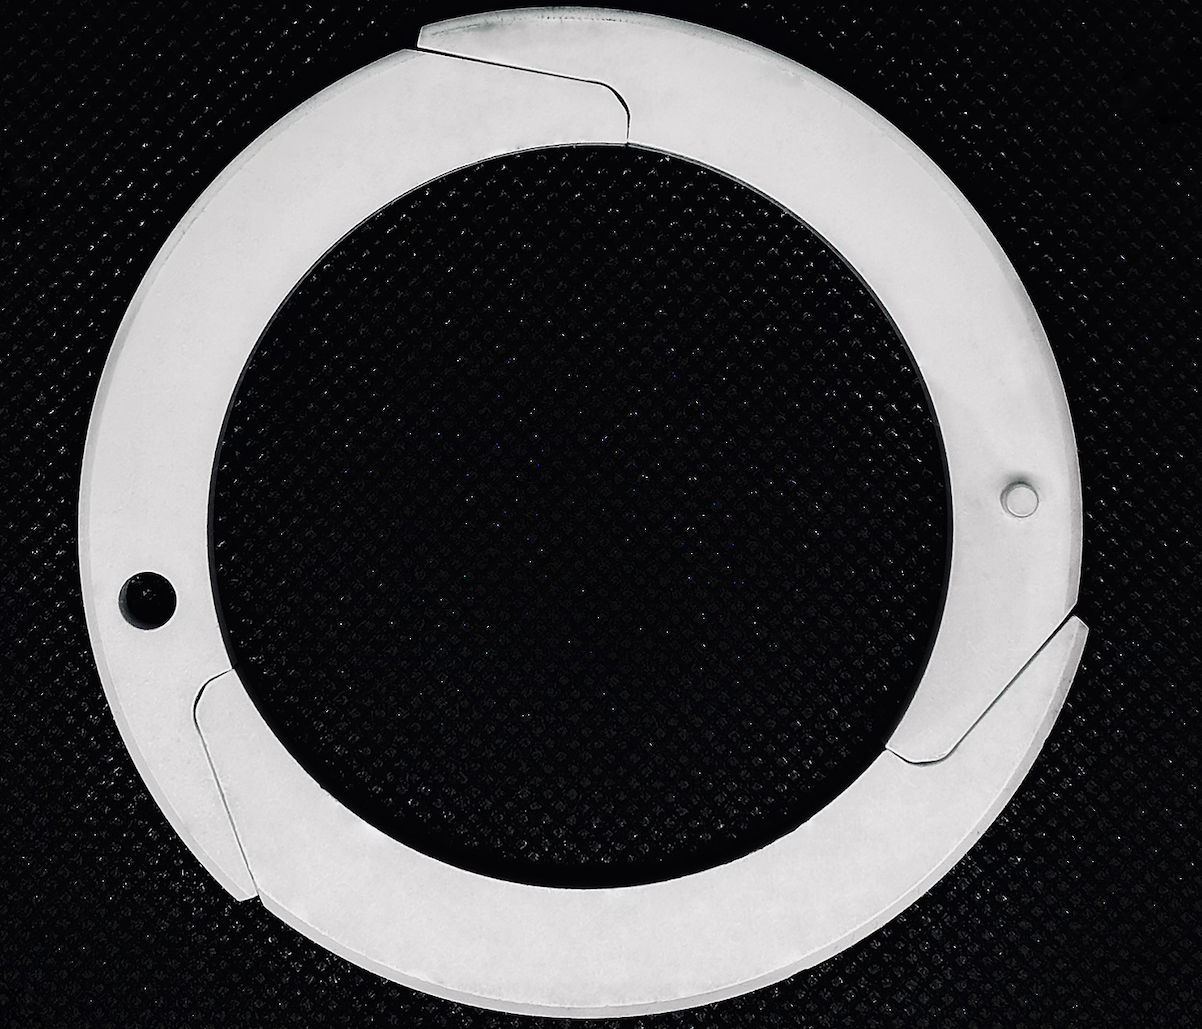
Материал на основе диоксида циркония, стабилизированного оксидом иттрия. Отличается высокой прочностью, твёрдостью и износостойкостью; используется для изготовления прецизионных компонентов, износостойких деталей и декоративных изделий. В предоставленной презентации указаны плотность 5,98–6,05 г/см³ после спекания при 1500 °C и прочность при изгибе 650 ± 40 МПа.
Плавленый кварц (SiO₂)
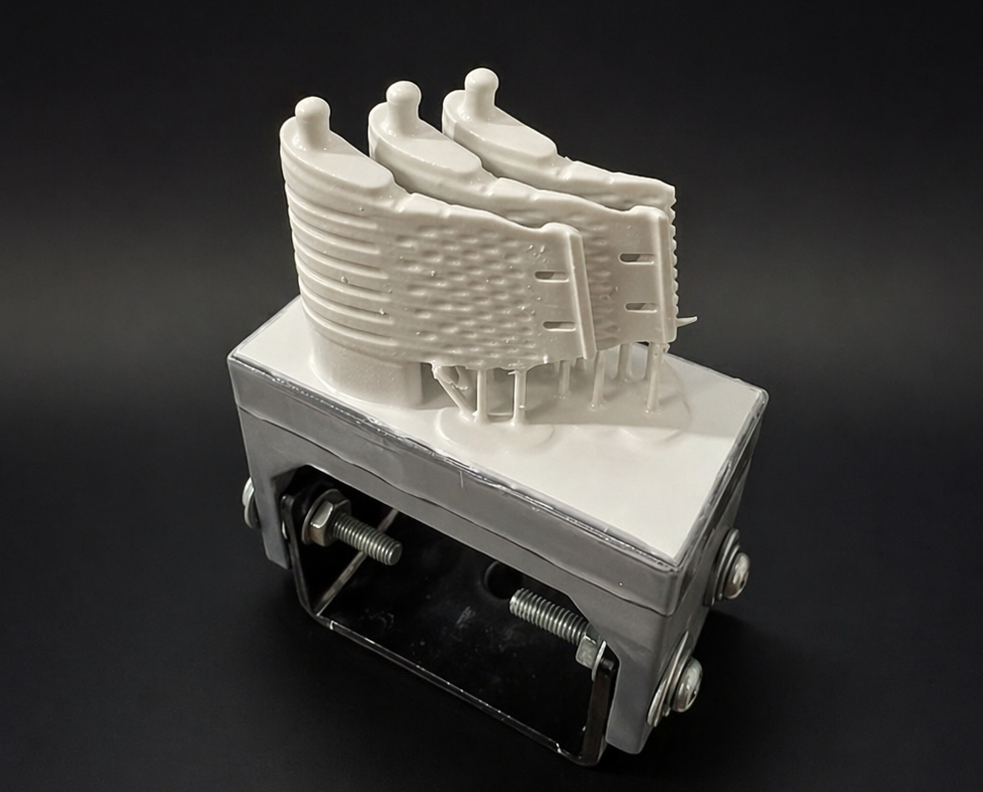
Материал для изготовления литейных стержней и форм сложной геометрии. Низкое тепловое расширение и устойчивость к термическому удару делают кварцевые составы перспективными для прецизионного литья, в частности при изготовлении лопаток газотурбинных двигателей.
Рабочая область и требования к геометрии изделий
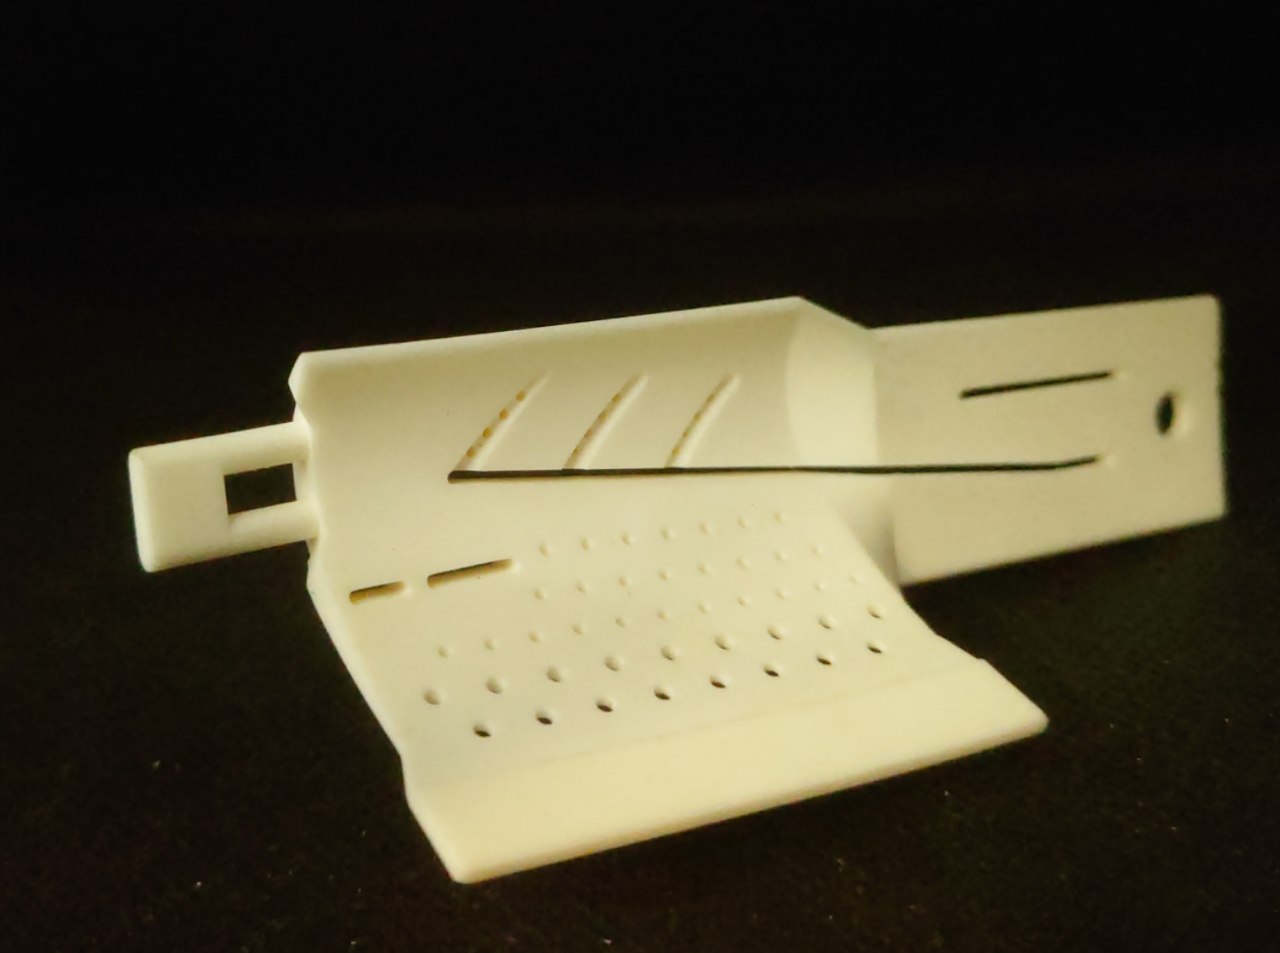
Рабочая платформа диаметром 165 мм и высотой построения до 165 мм позволяет изготавливать единичные крупные детали и размещать на платформе несколько небольших изделий. При планировании задания необходимо учитывать не только номинальные размеры камеры, но и технологические ограничения, связанные с нанесением пасты, очисткой заготовки и последующим спеканием. Объем изготовления ограничен габаритами изделия 130x130x105 мм с учётом поправки на усадку.
При проектировании деталей важно учитывать следующие особенности:
-
Толщина стенок и перемычек. Минимально допустимые значения зависят от геометрии, материала и режима печати. Минимальная толщина перемычек порядка 0,35–0,4 мм, тогда как для массивных стенок требуется отдельная оценка риска растрескивания при термообработке.
-
Внутренние каналы и полости. Остатки вязкой пасты необходимо удалять до обжига. Для глухих каналов могут потребоваться технологические отверстия, а полностью закрытые полости без возможности очистки не подходят для данной технологии.
-
Усадка при спекании. Размеры готовой керамической детали уменьшаются по сравнению с напечатанной заготовкой. Компенсацию необходимо рассчитывать для конкретного материала и технологического режима.
-
Термообработка. Толщина стенок, перепады сечения, ориентация детали и распределение материала влияют на риск деформаций и трещин.
Программное обеспечение
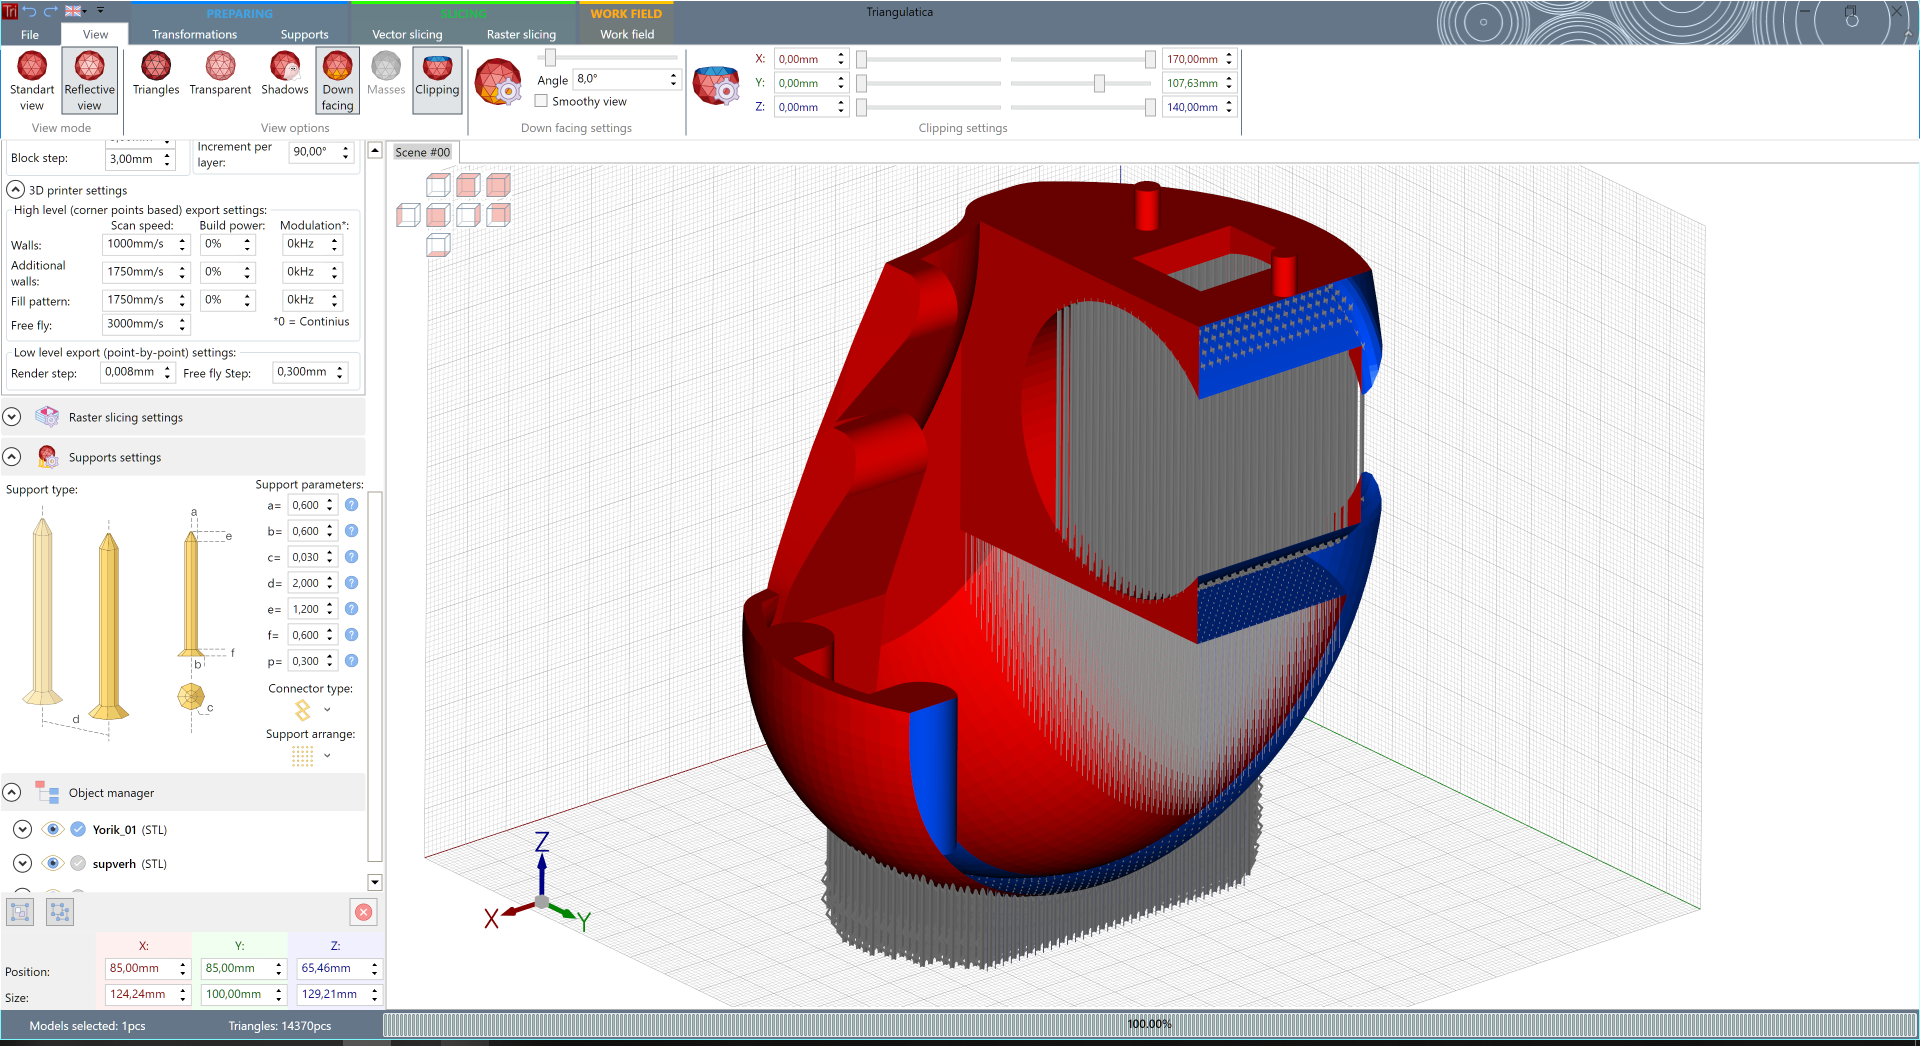
Для подготовки заданий используется российское программное обеспечение «Триангулятика OEM», включённое в реестр ПО Минцифры. Оно служит частью рабочего процесса от подготовки цифровой модели до формирования задания на печать.
Применение
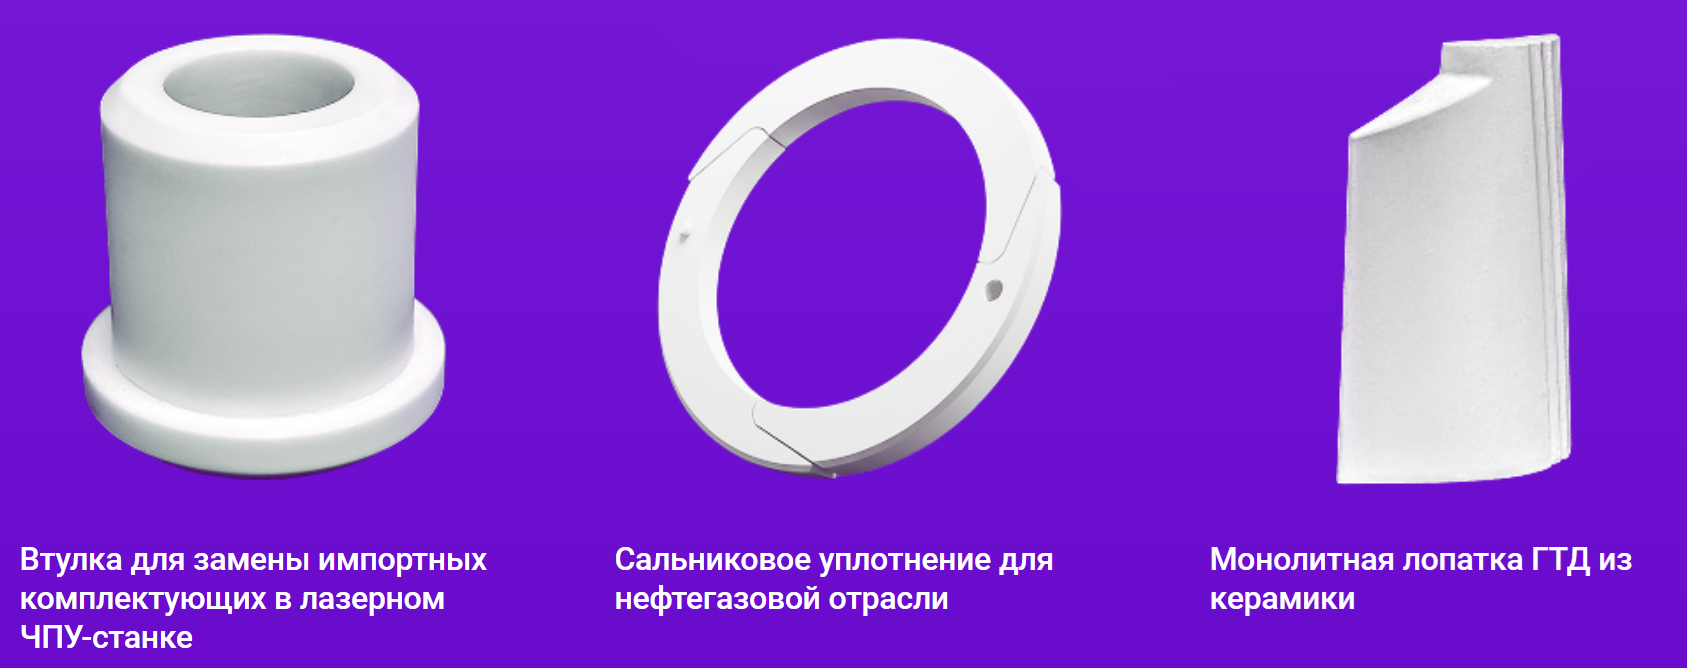
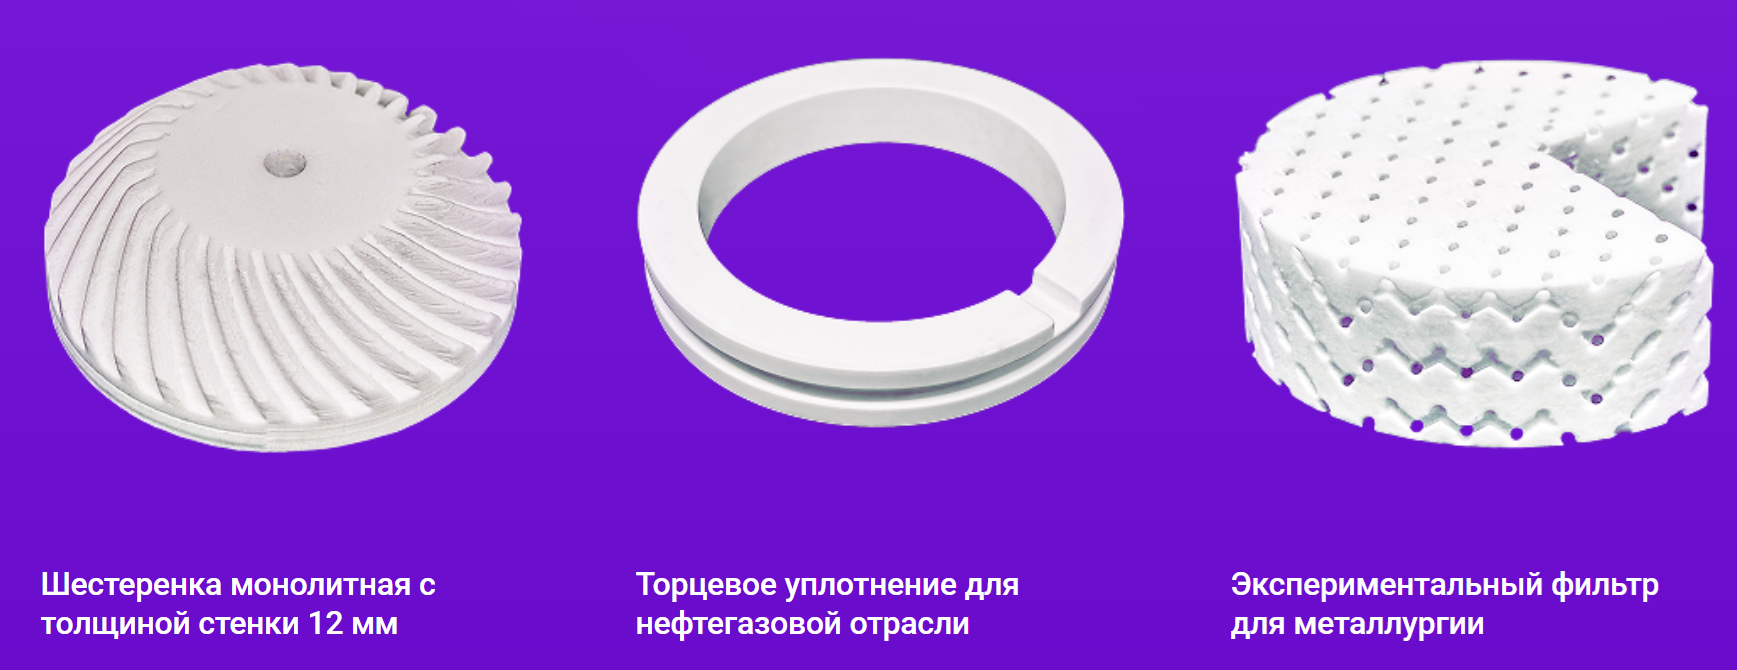
«Прокерамика-170» — решение для предприятий, которым необходимо освоить производство сложных керамических компонентов с высокой точностью, сократить зависимость от внешних поставщиков и ускорить разработку новых изделий. Наибольшую эффективность оборудование может обеспечить при изготовлении малых серий, функциональных прототипов и деталей, для которых традиционная оснастка обходится дорого или ограничивает возможности конструкции.
| Производитель | Прокерамика |
| Артикул | 205646 |
| Технология печати | SLA |
| Область печати, мм | 165 (170) диаметр/ 165 высота |
| Точность | 50 мкм |
| Программное обеспечение | Триангулятика OEM (в реестре Минцифры) |
| Габариты | 1000x1000x1850 мм |
| Страна производитель | Россия |
| Гарантия | 12 месяцев |
| Комплектация | Готовый к использованию |
| Максимальная температура камеры построения | до 45°C |
| Материалы | Пасты/ суспензии на основе фотополимера |
| Мощность лазера | 3 Вт |
| Скорость печати | 30-420 секунд 1 слой (до 12 мм/час) |
| Толщина слоя, мкм | 20-100 мкм |
| Конструкция корпуса | Закрытая |
| Охлаждение лазера | Водяное (чиллер) |
| Характеристика лазера | DPSS, 355 nm, ~5Вт@30кГц, ~3Вт@150кГц |
| Пятно лазера | 45 мкм |
| Режим пятна лазера | импульс |
| Точность позиционирования пятна по XY | < 1 мкм |
| Точность печати по Z | 10% на слой 30 мкм |
- Доставка по адресам, расположенным в пределах европейской части России, обычно занимает не более двух-трёх рабочих дней — с понедельника по пятницу.
- Доставка по адресам, расположенным за пределами страны, обычно занимает больше времени, но мы стараемся отправлять наши заказы самым быстрым способом.
Оплата с помощью банковской карты
VISA International
MasterCard World Wide
О возможности оплаты картой Visa Electron вам нужно выяснять у банка-эмитента вашей карты.