






Все привыкли представлять катушки пластика, когда речь идёт о 3Д печати, но как быть, если в роли материала должен выступать металл вместо прутка? Ответ есть! И он прямо у нас на производстве.
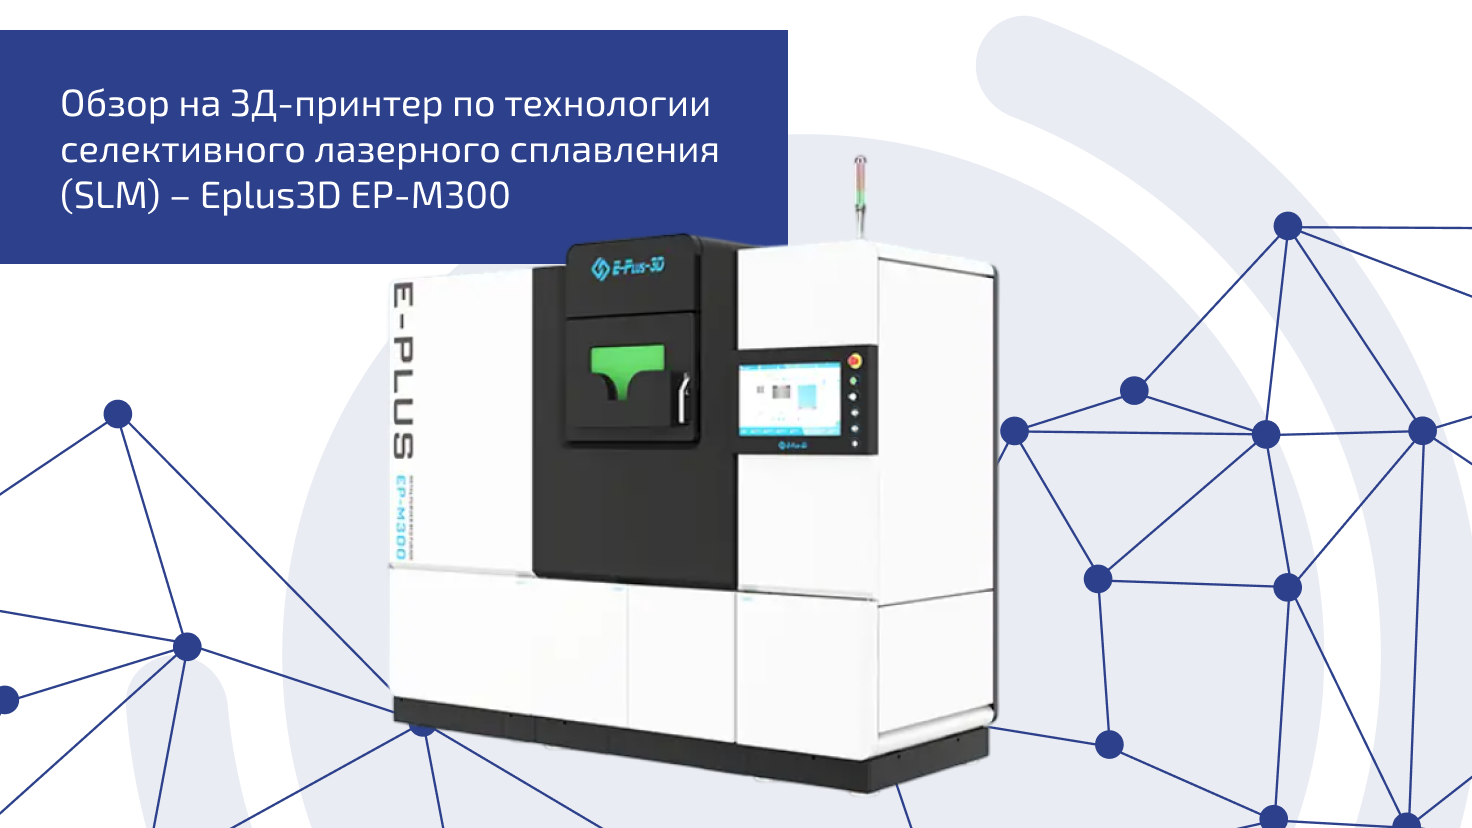
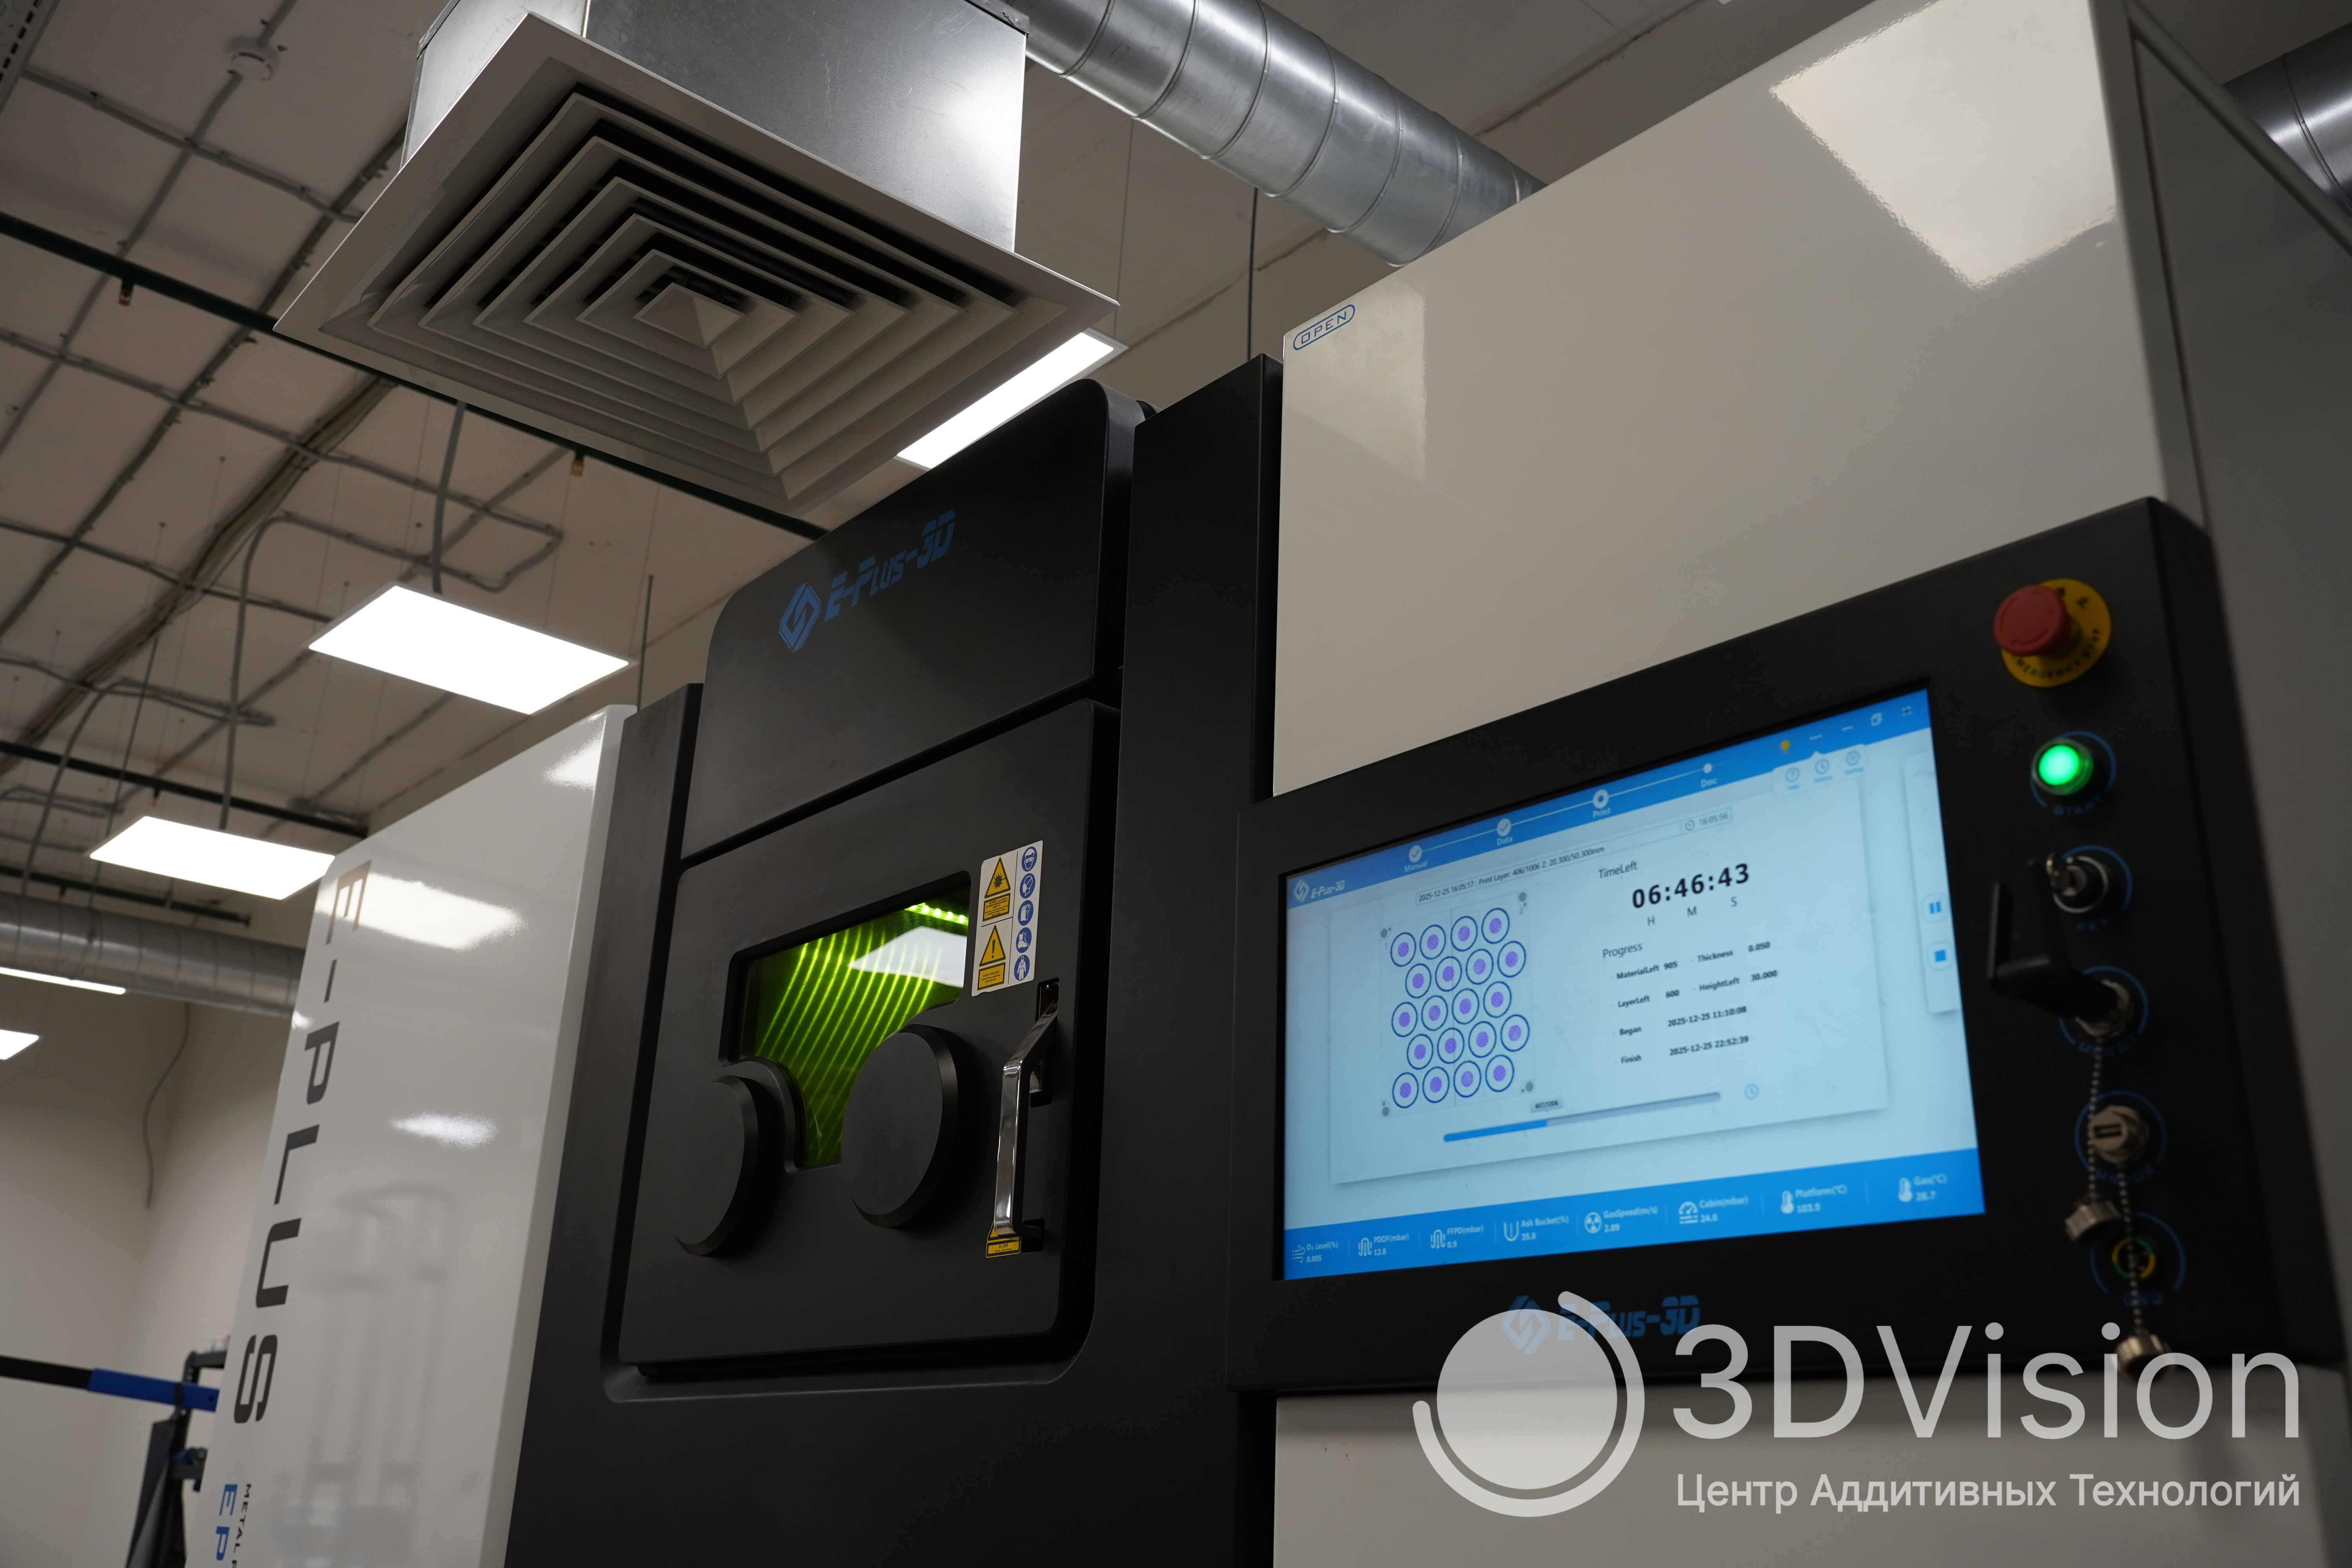
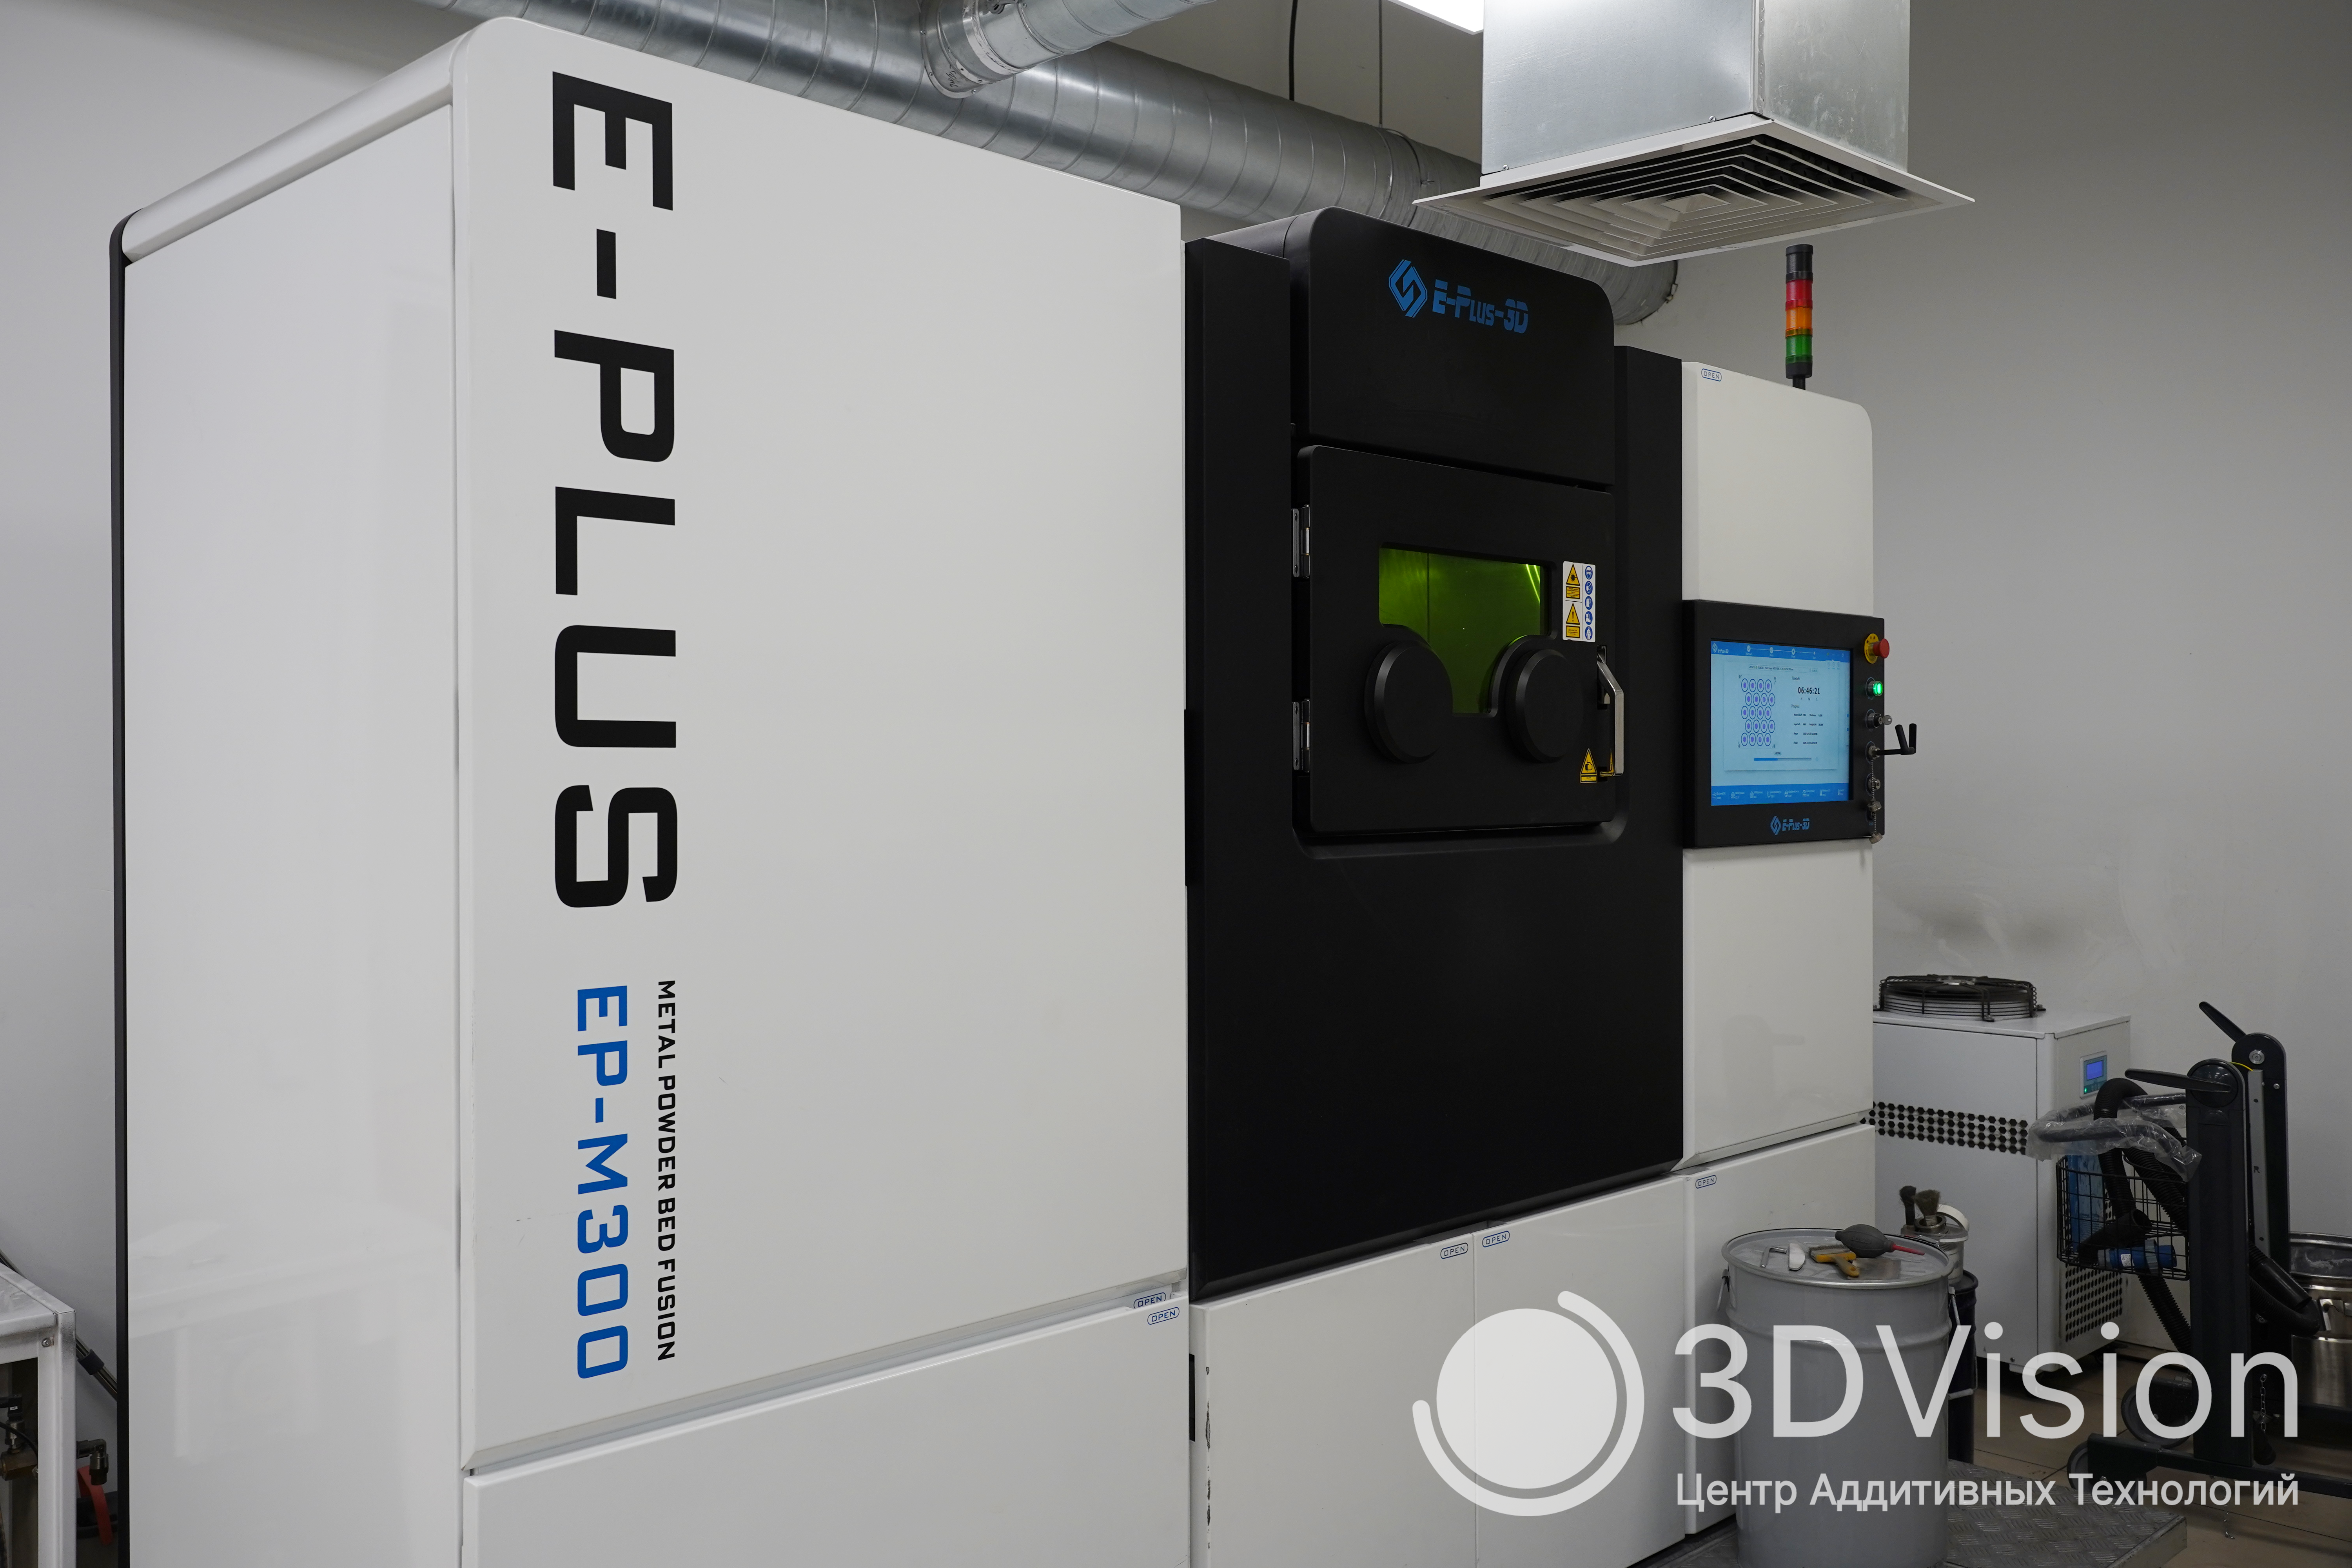
С недавних пор мы используем сразу три 3д принтера, печатающих металлом. Наш EP-M260 давно используется на производстве, но спрос на печать металлом только растёт, технология пользуется большой популярностью и сейчас в нашем распоряжении ещё два устройства по технологии селективного лазерного сплавления/SLM /MPBF – EPlus3D EP-M300 и PrintLine3D M400S. Подробный обзор на M400S появится в ближайшее время в нашем блоге.
Что из себя представляет технология?
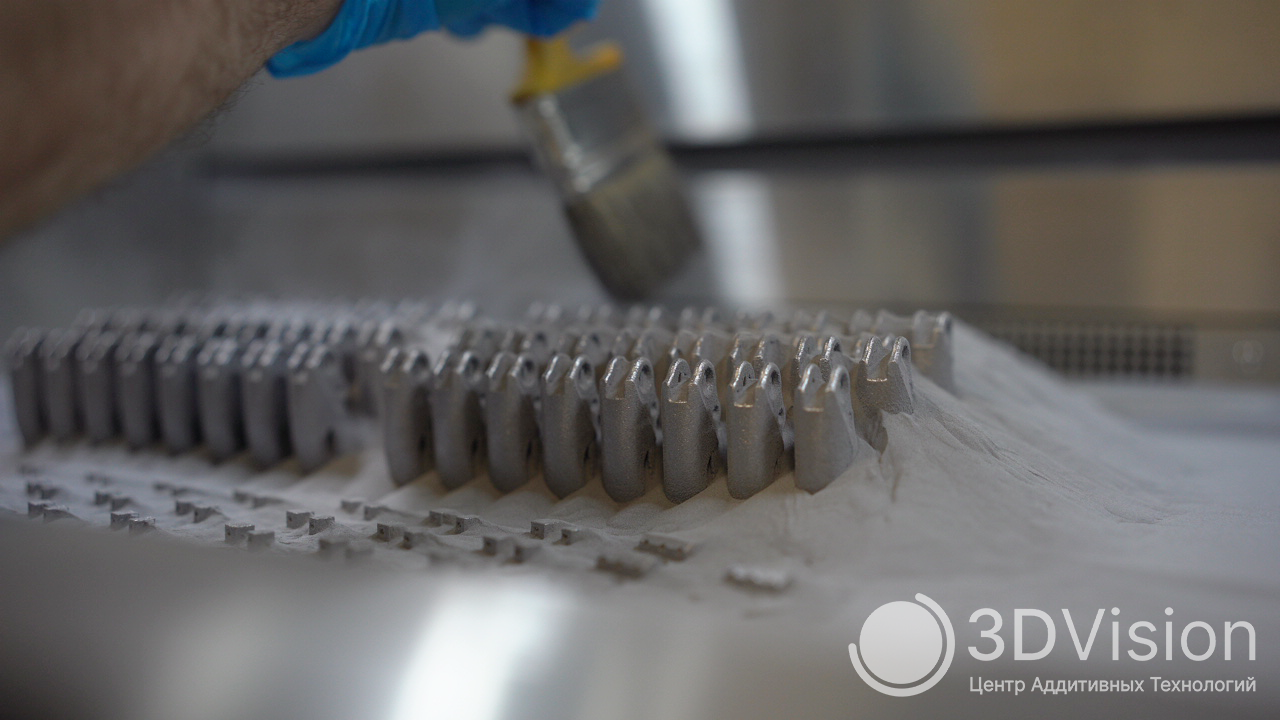
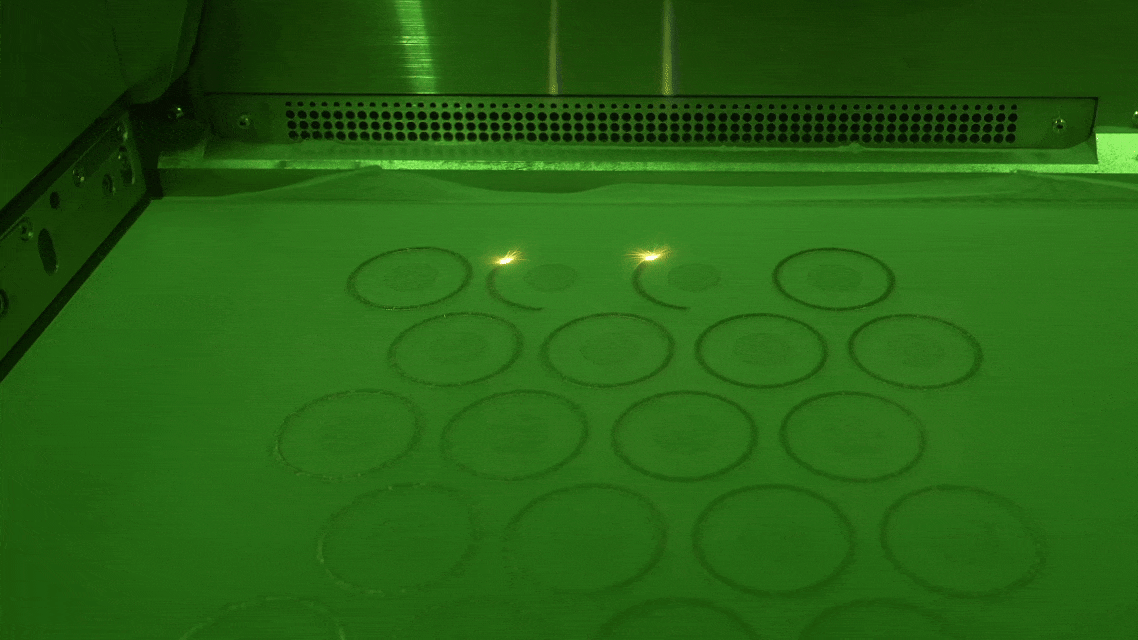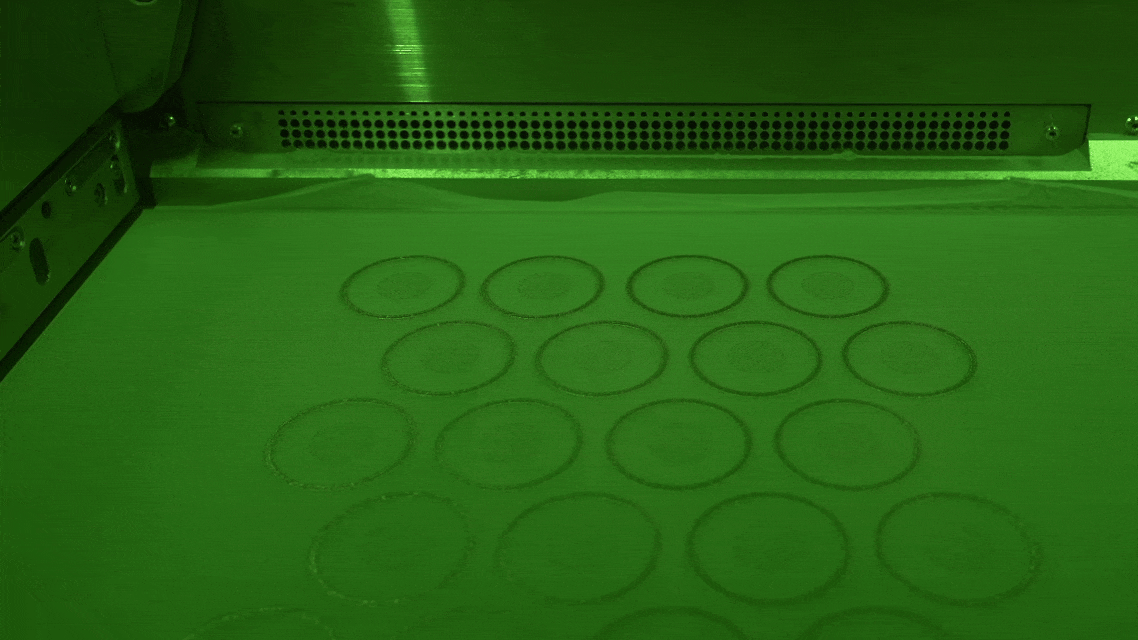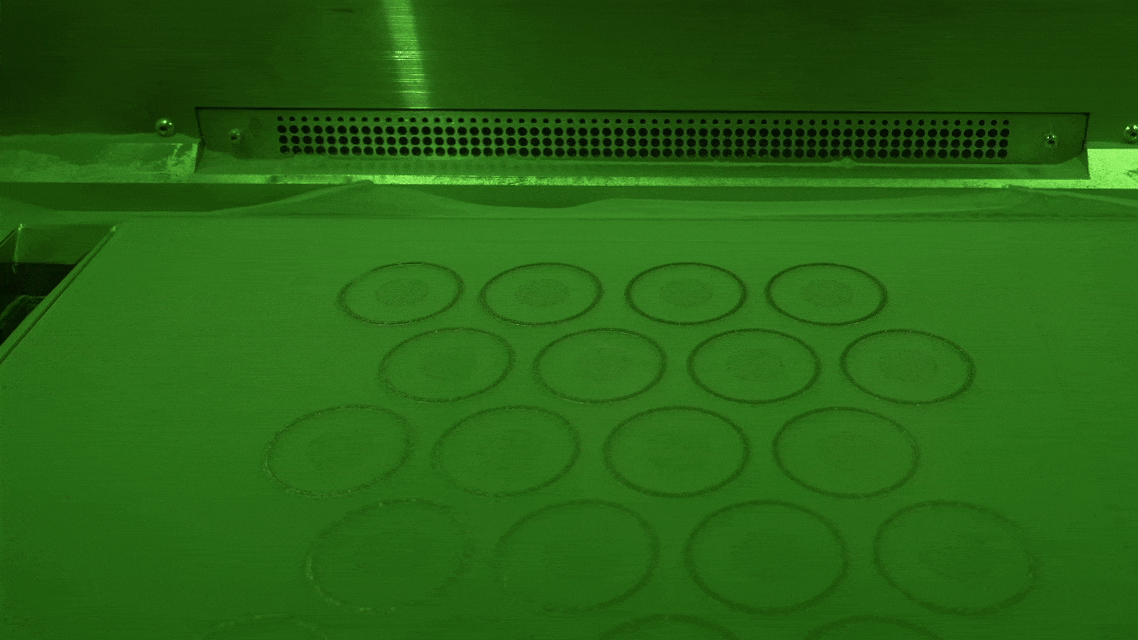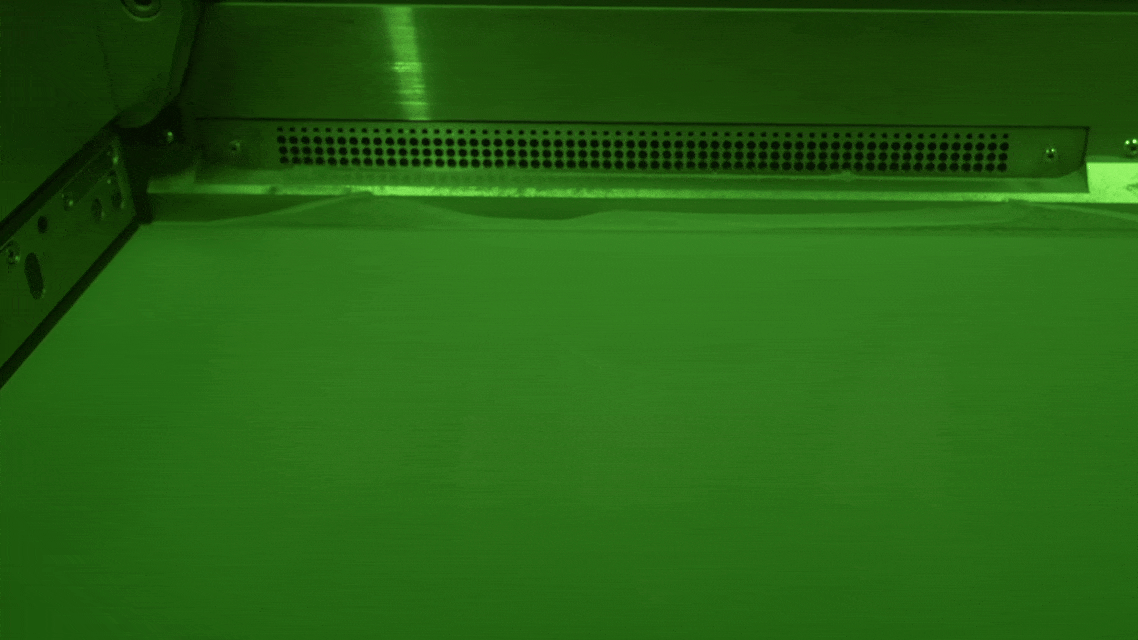
Давайте разбираться, что это за метод печати и чем он так хорош. Селективное лазерное сплавление (Selective Laser Melting, или Metal Powder Bed Fusion ) — это технология аддитивного производства, при которой металлический порошок точечно расплавляется лазерным лучом высокой мощности. Процесс происходит слой за слоем в соответствии с трёхмерной моделью, созданной в системе автоматизированного проектирования/CAD-программе.
Этот этап стоит упомянуть отдельно, ведь подготовка модели - достаточно серьезный процесс, особенно когда на кону стоит печать крупногабаритной детали дорогостоящим металлическим порошком. В таких ситуациях цена ошибки слишком высока. Затрачивается много времени на неудавшуюся печать, материалы и силы оператора. Именно поэтому мы обсуждаем с заказчиками спорные моменты, при необходимости дорабатываем модель, чтобы напечатанное изделие было идеальным, в соответствии с заявленными характеристикам. В результате формируется однородная деталь с плотностью 99,9% и механическими свойствами соответствующего материала. Оценить наглядно качество напечатанных изделий можно в нашем портфолио на примере реальных кейсов.
В нашем производстве используются титан (Ti6Al4V, аналогичный по своим свойствам с ВТ6), алюминий (AlSi10Mg), нержавеющая сталь (316L, 17-4PH), кобальт-хром (Co-Cr) и никелевый сплав (Inconel 718). На устройствах Eplus3D есть возможность печатать и другими материалами, при наличии соответствующего порошка.
Наиболее популярным материалом является алюминий, более подробно про 3Д печать им вы можете узнать в нашей статье. Мы планируем осветить и другие востребованные материалы — в частности, нержавеющую сталь и титан. Чтобы быть в курсе свежих публикаций об этих материалах и не пропустить новые полезные статьи и видеообзоры, рекомендуем регулярно заглядывать в наш блог.
Преимущества технологии селективного лазерного сплавления/SLM
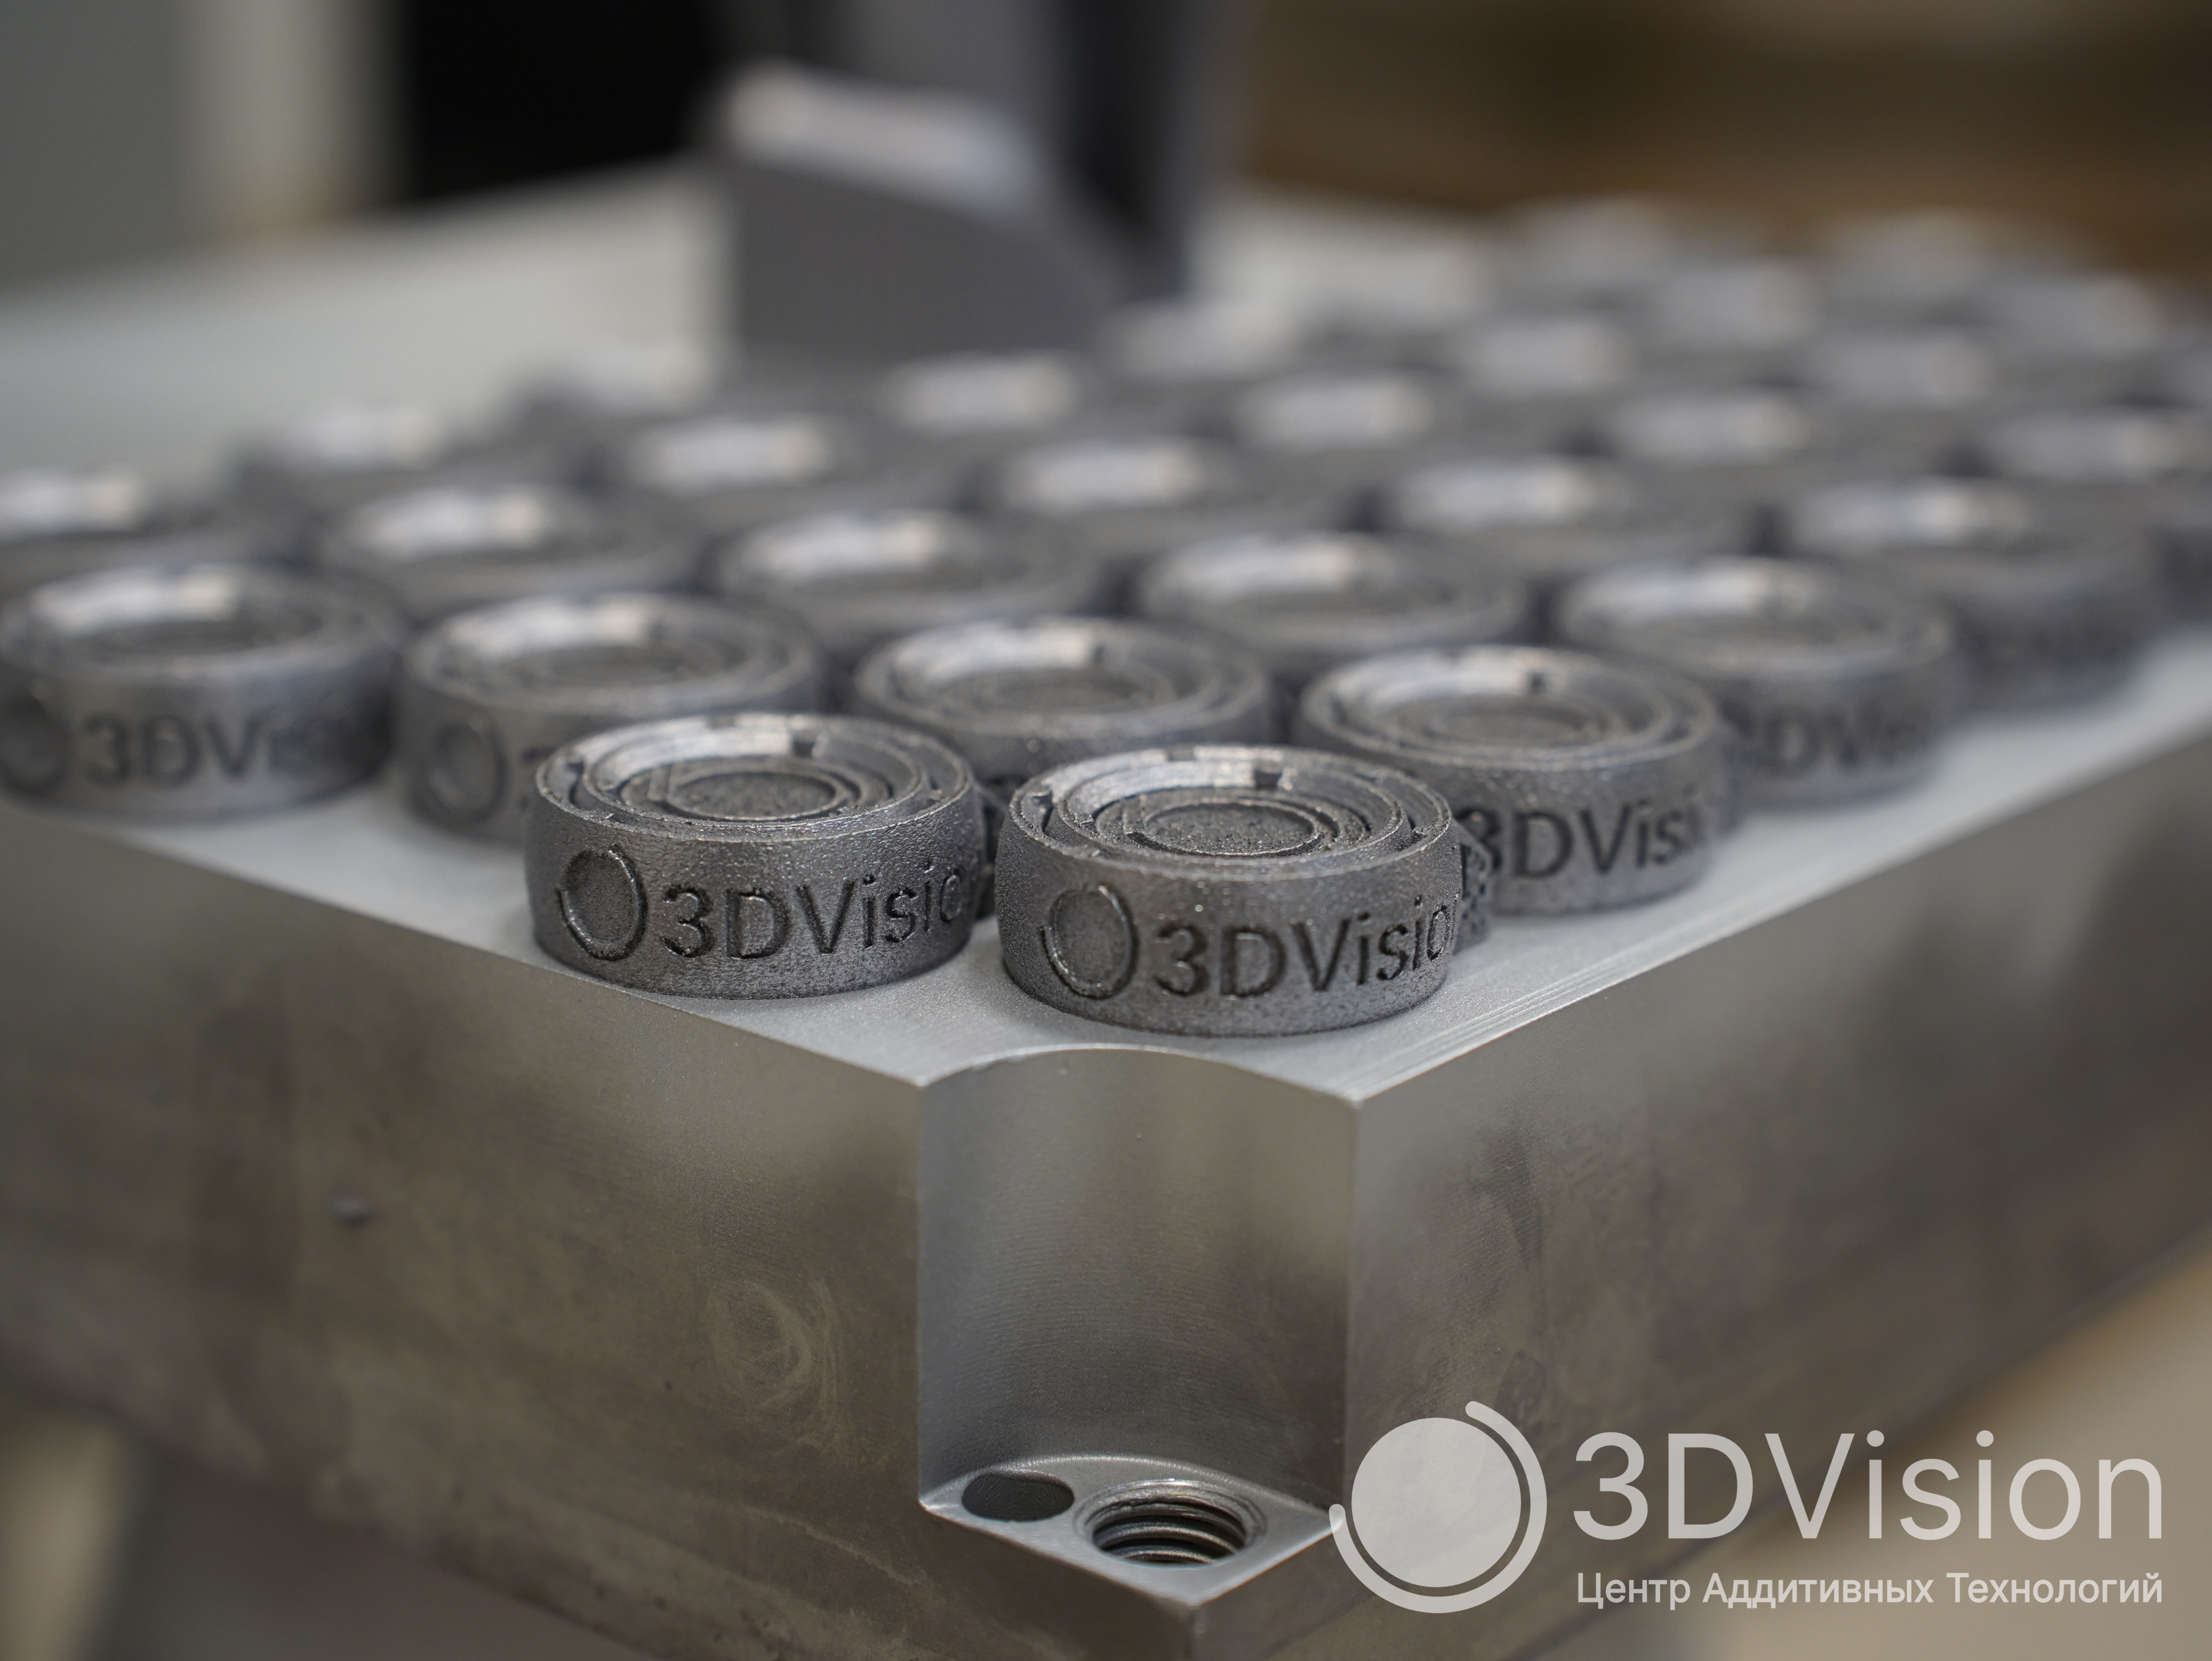
Как уже писали ранее, в нашем производстве мы используем сразу три 3Д принтера по технологии селективного лазерного сплавления/SLM, это связано с большим спросом, который оправдан благодаря ряду преимуществ технологии, таких как:
– создание деталей со сложными внутренними полостями и каналами, недоступными для фрезеровки или литья
– изготовление монолитных изделий вместо сборных деталей
– печать решетчатых и бионических структур, а также полых изделий, снижающих массу без потери прочности
– напечатанные изделия по плотности и прочности сопоставимы с фрезерованными аналогами и значительно превосходят литье (Плотность напечатанных деталей: не ниже 99,9%)
– снижение затрат на оснастку для мелкосерийного производства
– широкий выбор материалов
– повторное использование металлического порошка (неиспользованный порошок можно просеять и использовать повторно)
– производство деталей по индивидуальным параметрам
– время полного цикла изготовления изделий значительно ниже по сравнению с традиционными методами производства
Технология особенно полезна для тех, кому требуется изготовление деталей сложной геометрической формы, высокие показатели прочности при минимальном весе, сжатые сроки разработки и возможность персонализации изделий. Наиболее востребованные сферы с подобными запросами на нашем опыте:
– авиакосмическая отрасль
– автомобилестроение
– медицина
– машиностроение
Компания Eplus3D
Основанная в 2014 году, компания EPlus3D объединила команду профессионалов с 25‑летним опытом в сфере аддитивных технологий. Эксперты компании сосредоточены на исследованиях и создании промышленных систем аддитивного производства, а также сопутствующих технологических решений.
На сегодняшний день EPlus3D — это международная высокотехнологичная компания, обладающая свыше 70 независимых прав на интеллектуальную собственность в сфере 3Д технологий и сертифицированная по международной организации стандартизации/ISO 9001 и ISO 14001. Из года в год EPlus3D занимает лидирующие позиции на рынке в отрасли аддитивных технологий, что подтверждает статистика.
Тесный контакт с производителем позволяет нам в кратчайшие сроки решить любые вопросы, связанные с оборудованием, в случае их возникновения. Также это позволяет нам уведомлять клиентов обо всех новинках и обновлениях компании из первых уст.
Одним из наиболее впечатляющих примеров применения технологий Eplus3D стал проект по созданию ракетного двигателя высотой 1,3 метра. Для его изготовления был выбран алюминиевый сплав AlSi10Mg, обеспечивающий оптимальное сочетание прочности и лёгкости конструкции.

Для реализации проекта была использована промышленная установка Eplus3D EP‑M650H. Оснащенная шестью лазерами мощностью 500 Вт каждый, эта машина обладает внушительной рабочей камерой размером 650 × 650 мм и способна создавать детали высотой до 1600 мм. Такие технические возможности открыли перед инженерами LEAP 71 перспективу разработать полностью интегрированную геометрию двигателя без необходимости сборки из отдельных компонентов. Весь процесс печати прошёл как единый непрерывный цикл и занял 354 часа.
Этот проект наглядно демонстрирует потенциал аддитивных технологий в аэрокосмической отрасли: сочетание инновационного оборудования Eplus3D и профессионального инженерного подхода позволяет воплощать в реальность самые смелые технические решения. Подробнее о тонкостях реализации вы можете узнать в нашей статье про этот уникальный проект.
Особенности модели Eplus3D EP-M300
Лазер IPG
— Исключительная надежность: ресурс лазерного источника составляет до 100 000 часов.
— Качество излучения и производительность: превосходное качество луча позволяет получать стабильный размер пятна, что обеспечивает высокую плотность энергии.
— Компактность: лазеры IPG имеют один из лучших показателей мощности на единицу занимаемой площади.
Лазер мощностью 500 Вт (опционально 700 Вт и 1000 Вт) эффективно работает с широким спектром металлических порошков: титановыми, алюминиевыми, никелевыми и кобальт‑хромовыми сплавами, нержавеющей сталью. Стабильность излучения лазера IPG минимизирует риск дефектов печати, связанных с неравномерным плавлением порошка. Это особенно важно при изготовлении крупногабаритных деталей и изделий со сложной геометрией.
Сканатор ScanLab
Одну из ключевых ролей в обеспечении качества печати играет высокоточный сканатор производства компании ScanLab — признанного мирового эксперта в области систем лазерного сканирования. Эта часть принтера отвечает за направление лазерного луча в процессе селективного лазерного сплавления, напрямую влияя на детализацию и плотность изготавливаемых изделий. Точная фокусировка лазерного луча (диаметр пятна — от 70 до 120 мкм) позволяет добиваться исключительной детализации изделий. Система отличается следующими параметрами:
– скорость перемещения
– надёжность и долгий срок эксплуатации
Эти характеристики идеально соответствуют требованиям для 3Д принтера промышленного уровня, где крайне важна предсказуемость и повторяемость результатов, а также минимизация пористости в готовых изделиях.
Характеристики принтера
| Вес | 2900 кг |
| Габариты | 2990х1320х2590 мм |
| Гарантия | 1 год |
| Мощность лазера | Волоконный лазер 500 Вт / 700 Вт/ 1000 Вт (опционально с одним или двумя лазерами) |
| Рабочая камера | 300*300*450 мм |
| Область построения | 300*300*450 мм |
| Программное обеспечение | EP Control, EPHatch, VoxelDance |
| Размер лазерного пятна | 70-120 мкм |
| Скорость печати | 20-45 см³/ч (один лазер), 55-95 см³/ч (два лазера) |
| Скорость сканирования | 8 м/с |
| Температура стола | 200 ℃ |
| Толщина слоя | 20-120 мкм |
| Формат файлов | *.stl, *.epi, *.cli, *.slc |
| Электропитание | 380 В, 32А, 50/60 Гц, 6/8 кВт |
Программное обеспечение
VoxelDance — профессиональное программное обеспечение, предназначенное для полной технологической подготовки данных перед 3Д печатью. В ней пользователю предоставляется возможность расставлять поддержки, выбрать их тип, прогнозировать процесс печати и многое другое. Более подробно ознакомиться с этим ПО вы можете в нашем блоге.
EP‑Hatch — это специализированное программное обеспечение, входящее в рабочий проприетарный комплекс 3Д принтера Eplus3D EP‑M300. Оно играет ключевую роль в подготовке к печати. Обладает необходимым функционалом для разработки оптимальной стратегии плавления металлического порошка. В ней можно подобрать траекторию движения лазерного луча, его скорость и мощность в каждой зоне построения. Управлять параметрами слоя — регулировать толщину наносимого порошка (в диапазоне 20–120 мкм) и другие параметры сплавления. Минимизировать время печати за счёт интеллектуального распределения нагрузки между лазерами. Подбирать параметры под конкретный металлический порошок.
EPControl – это встроенное программное обеспечение самого принтера для взаимодействия оператора с устройством. В нем осуществляется запуск на печать, визуализация рабочих процессов на встроенном мониторе, контроль процесса печати и все необходимое для дальнейшей работы (управление системой подачи порошка, составление очереди заданий, контроль температуры платформы, уровня кислорода, циклов продувки и создание инертной среды). Это многоуровневая программа для подготовки принтера к печати, мониторинга в реальном времени и анализа данных.
Процесс печати
Первый этап - это согласование модели с заказчиком. Мы подбираем наиболее подходящий материал и обсуждаем все нюансы, включая возможные спорные моменты. Если требуется доработка, отправляем 3Д модель нашему инженеру — он проводит необходимые корректировки, выполняет подготовку к печати, продумывает стратегию и детально настраивает параметры для последующей печати.
Технология селективного лазерного сплавления/SLM существенно отличается от более привычных методов 3Д печати, таких как, например послойное отверждение/LCD и метод послойного наплавления/FDM. Здесь критически важно заранее учесть внутреннее напряжение изделия, возникающее в детали в процессе изготовления. Инженер заранее прорабатывает в программном обеспечении ключевые аспекты: оптимальную фиксацию на печатной платформе, наилучшую ориентацию модели и геометрию поддерживающих структур. Это необходимо для исключения риска отрыва изделия от платформы во время печати. Для каждого слоя специалист индивидуально подбирает настройки, тщательно контролируя равномерность нагрева и тонко настраивая весь процесс.
Перед началом печати оператор готовит принтер к новой задаче. После загрузки модели в программное обеспечение принтера устройство показывает, сколько требуется порошка для изготовления изделия — оператор при необходимости пополняет порошок в камере или производит замену. Также он очищает камеру от следов предыдущего цикла печати.
Система принтера надёжно защищает от возможных ошибок оператора — запуск печати невозможен при нарушении ключевых параметров. Устройство минимизирует влияние человеческого фактора: множество датчиков непрерывно контролируют подачу материала, обеспечивают подачу газа для создания инертной среды (для большинства материалов используется азот, а для взрывоопасных материалов — аргон), следят за работой системы очистки и других узлов. Когда модель готова к печати и загружена в программное обеспечение принтера, начинается процесс изготовления.
После завершения печати оператор приступает к очистке детали — всё выполняется в инертной среде с использованием специальных перчаток, встроенных в корпус принтера. Затем деталь тщательно продувают, удаляя остатки порошка из труднодоступных мест, каналов и поднутрений.
Завершающий этап работы — отправка изделия в муфельную печь для снятия остаточного напряжения. Эта процедура имеет принципиальное важное значение: без неё при отделении от печатной платформы деталь может сильно деформироваться, что с высокой вероятностью приведёт к потере должной геометрии детали.
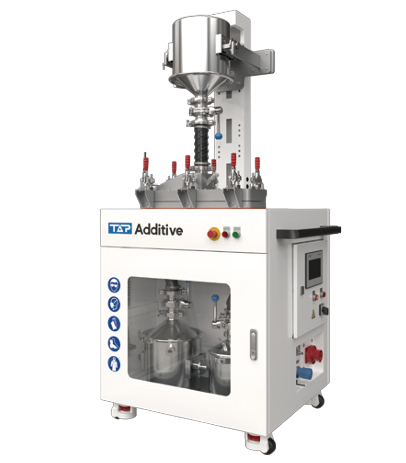
Особого внимания требует подготовка металлического порошка: его обязательно просеивают на специальной взрывобезопасной станции просеивания. Одним из лучших устройств такого плана является TOP TSF-F20 VAD.
Постобработка
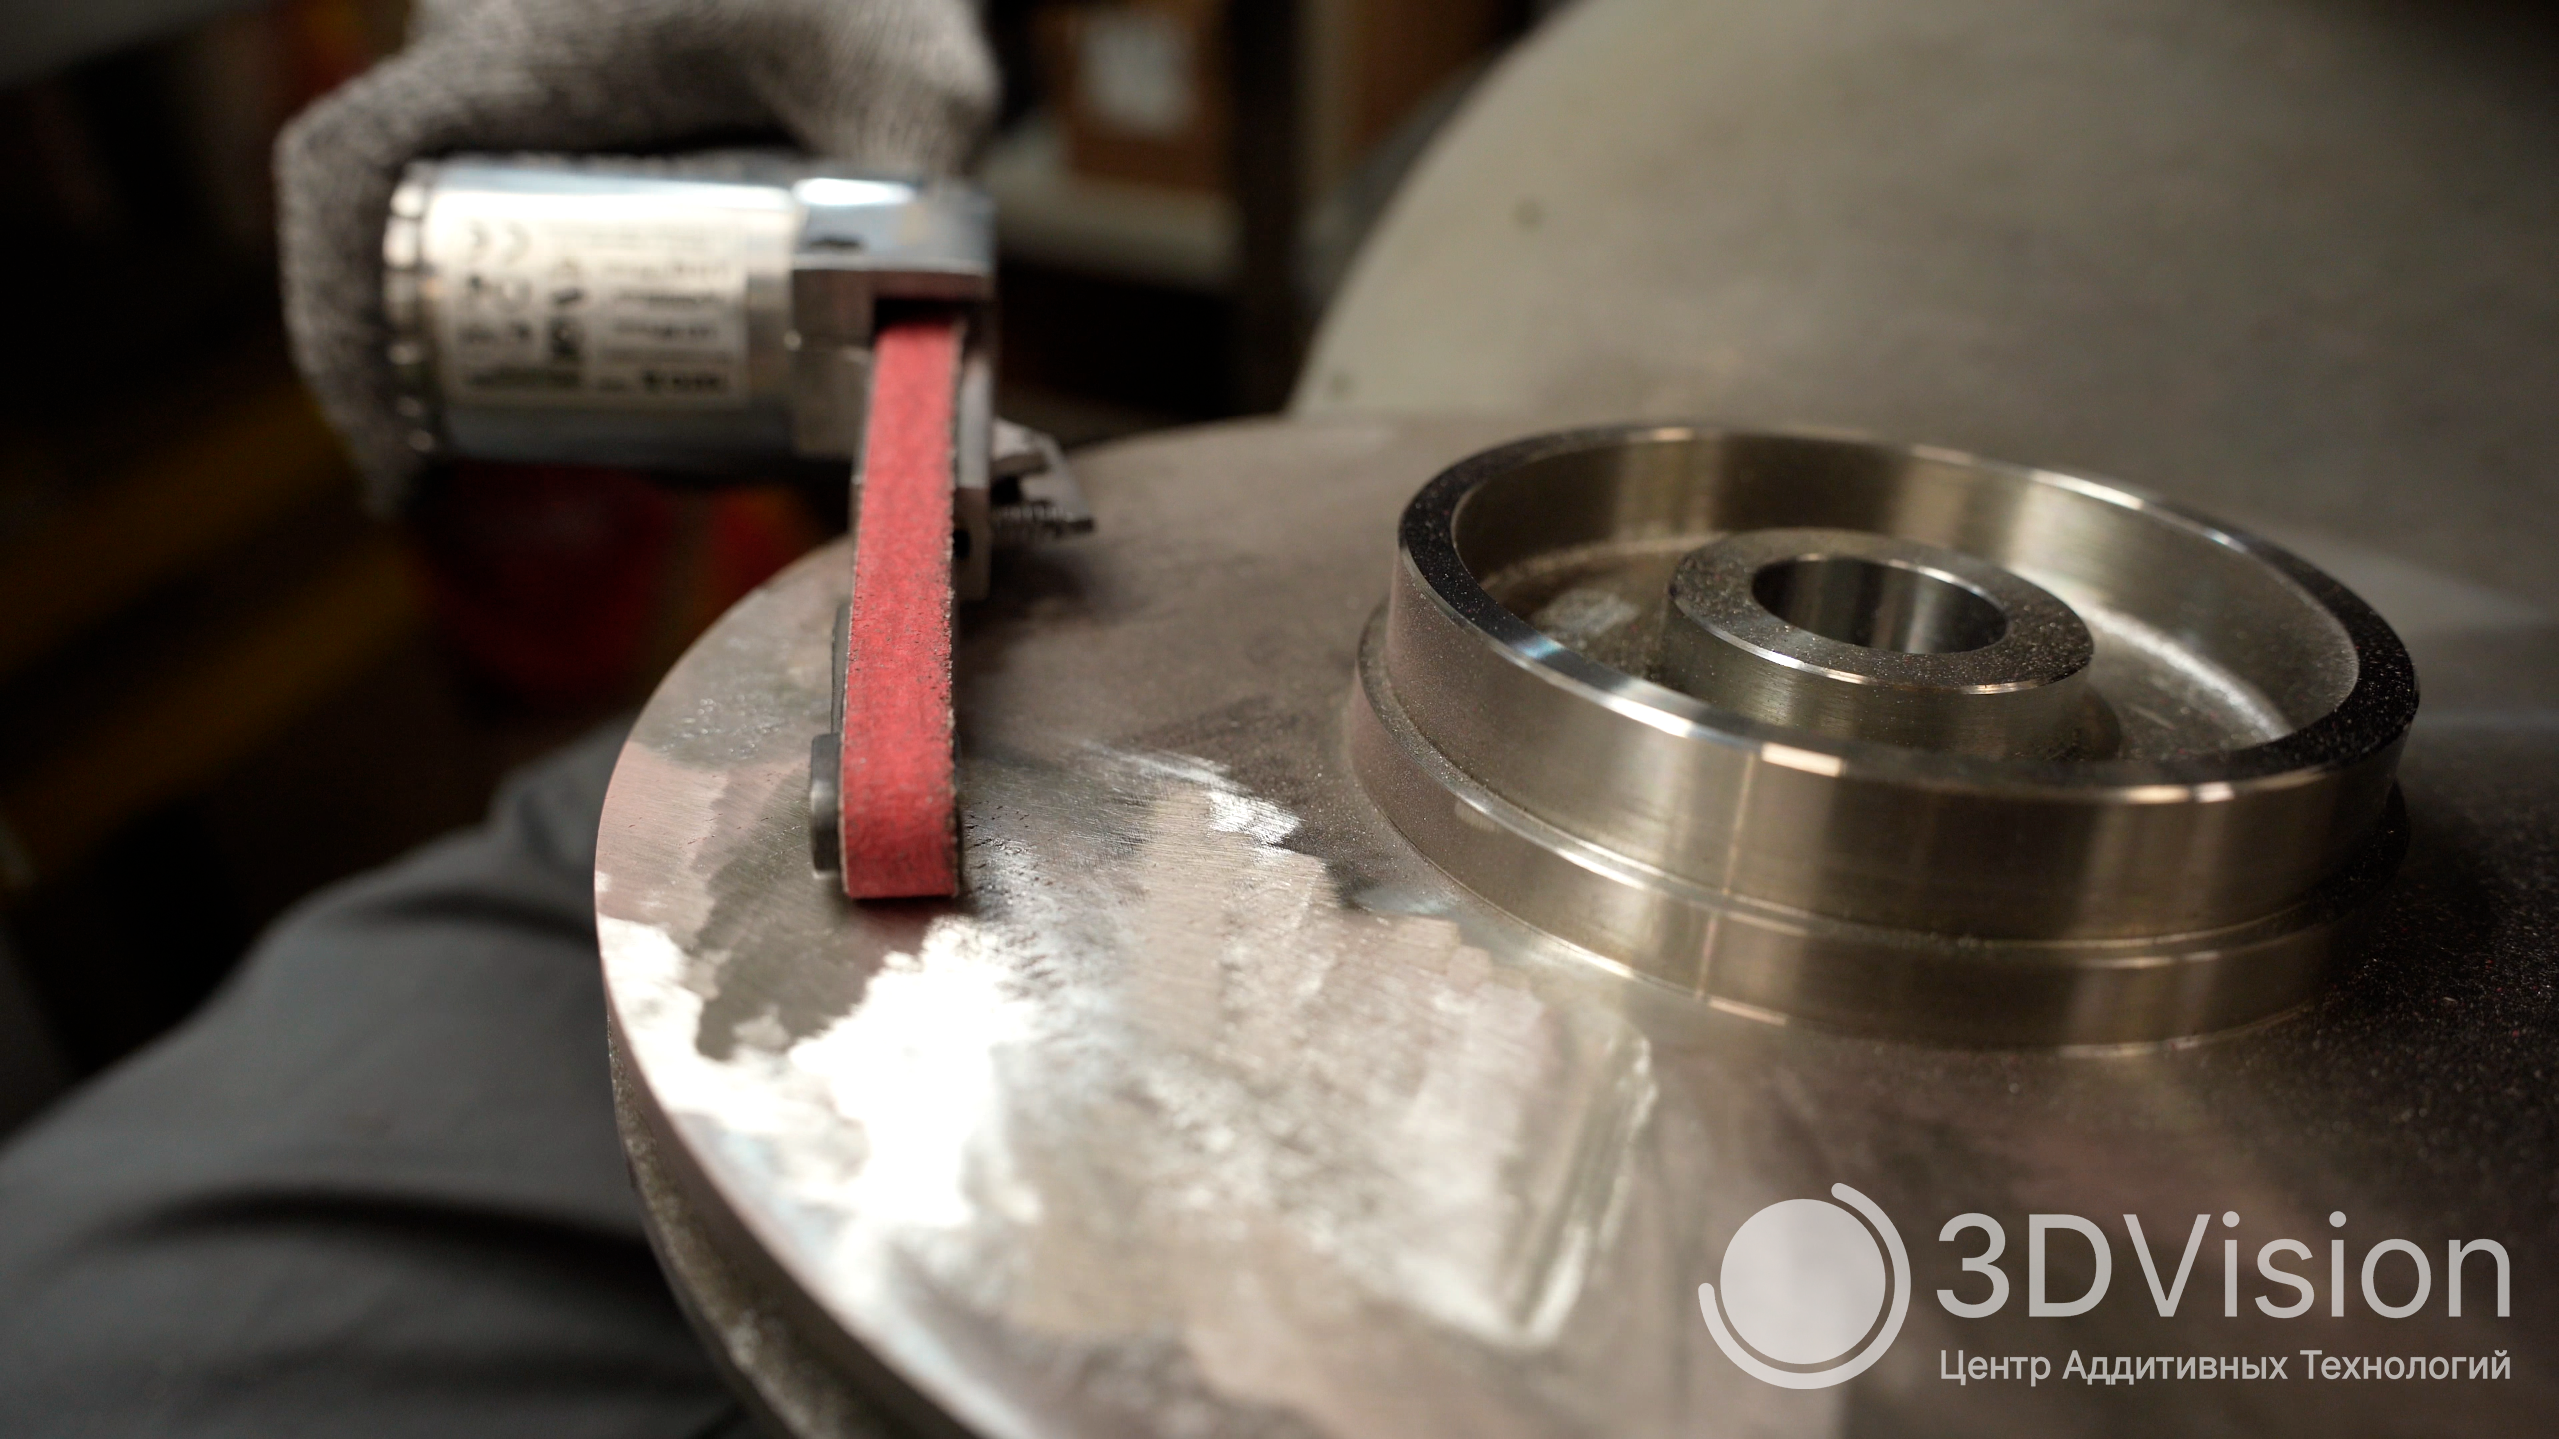
В нашем проÐ