






В этой статье мы расскажем об истории создания терполимера, сравним его с ABS, PETG и другими полимерами, дадим рекомендации по печати и разберем реальные кейсы применения: от автодеталей до уличной архитектуры. Вы узнаете, какие принтеры лучше всего подходят для работы с ASA и почему этот материал выбирают профессионалы.
Введение
История создания и процесс производства ASA
Acrylonitrile Styrene Acrylate (ASA) впервые появился в промышленном производстве в 1970 году, когда компания BASF выпустила его под торговой маркой Luran S. Задачей разработчиков было создать термопласт, обладающий всеми преимуществами ABS (прочностью, ударной вязкостью и химической стойкостью). Однако при этом материал не должен иметь ключевого слабого места оригинала: подверженности воздействию ультрафиолета и погодных условий. Для этого в составе ABS (акрилонитрил-бутадиен-стирол) бутадиен заменили на более устойчивый к УФ-излучению и озону акрилат.
ASA относится к категории терполимеров: материал синтезируют путем каталитической полимеризации трех мономеров в одной цепи:
-
Акрилонитрил придает изделию высокую химическую стойкость, отличную размерную стабильность и сопротивление влаге;
-
Стирол обеспечивает глянцевую поверхность, улучшает общую прочность и технологичность при формовании;
-
Акрилат отвечает за ударопрочность, эластичность и устойчивость к растрескиванию.
Исходным сырьем для производства служат продукты нефтехимии, из которых выделяют нужные мономеры. После очистки и подготовки мономеры поступают в реактор, где под действием катализатора образуют высокомолекулярный аморфный полимер. Полученные гранулы ASA обладают однородной структурой, не склонной к кристаллизации, что обеспечивает материалу стабильные свойства при перепадах температур и длительной эксплуатации на открытом воздухе.
Готовые гранулы ASA пригодны для множества технологий производства:
-
Литье под давлением – обеспечивает высокую точность и повторяемость деталей;
-
Экструзия и производство филамента для FDM/FFF-принтеров – позволяет использовать ASA в аддитивном производстве;
-
Вакуумное формование и экструзионное выдувное формование – подходят для создания крупных оболочек и емкостей.
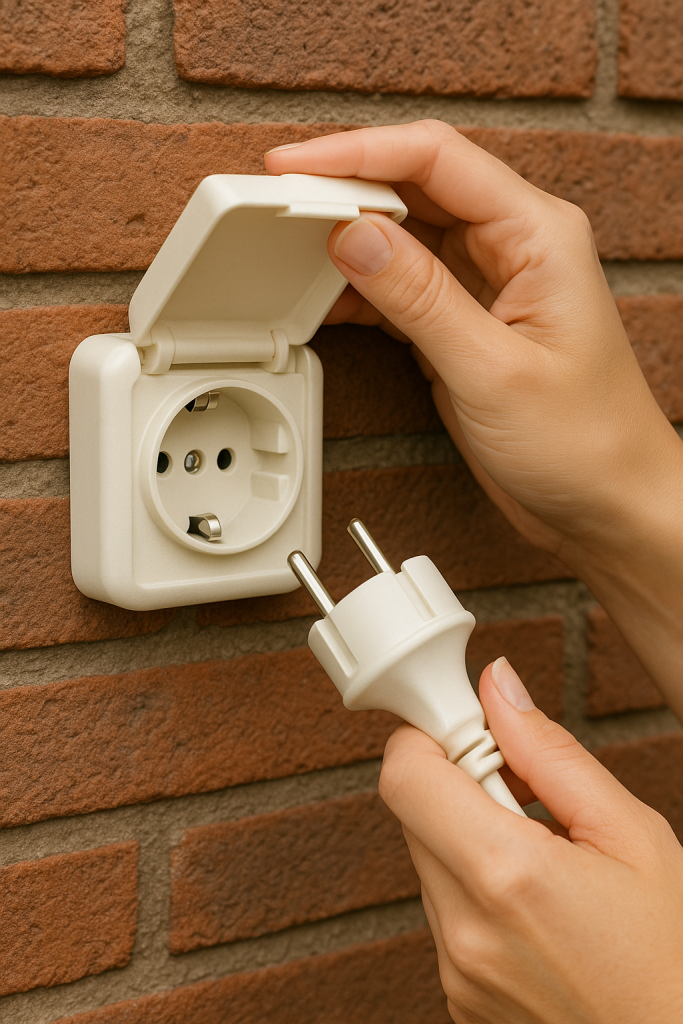
Благодаря сбалансированному сочетанию ударной вязкости, термостойкости (температура размягчения по методу Вика около 105°C) и химической инертности ASA нашел широкое применение в автомобильной, строительной и электротехнической отраслях. Материал сохраняет внешний вид и прочность даже после многолетнего пребывания на солнце и под дождем, а при необходимости может быть повторно переработан, что делает его более экологичным решением среди инженерных термопластов.
Физико-механические свойства и характеристики ASA
ASA представляет собой аморфный терполимер. Его физико-механические свойства складываются из особенностей каждого из мономеров и проявляются в следующем:
-
Структура и стабильность размеров
Превосходит ABS в сопротивлении короблению и деформациям при резких перепадах температуры. Аморфная, некристаллическая структура дает минимальную усадку при охлаждении и высокую геометрическую стабильность готовых изделий. -
Механическая прочность и ударная вязкость
Прочность на растяжение и изгиб сопоставима с ABS, что достаточно для изготовления функциональных и несущих элементов.
Ударная вязкость высокая: детали выдерживают многократные циклы изгиба и ударные нагрузки без разрушения.
Эластичность позволяет ASA «пружинить» при нагрузках и возвращаться в исходную форму. -
Термические характеристики
Температура размягчения около 105 °C.
Рекомендуемая эксплуатационная температура – до 100 °C без потери механических свойств. -
Устойчивость к УФ-излучению и погоде
Специально разработан для длительного пребывания на открытом воздухе: не выцветает, не желтеет и не растрескивается под действием солнечных лучей и осадков.
Сохраняет внешний вид и прочность даже после многолетней эксплуатации во влажной среде. -
Химическая инертность
Устойчив к действию большинства кислот, щелочей, масел, спиртов и органических растворителей.
Низкая водопоглощаемость; детали не разбухают и не теряют прочности при контакте с водой или моющими средствами. -
Возможности постобработки
Растворим в ацетоне: ацетоновая ванна или паровая обработка позволяют сгладить поверхность и улучшить межслойную адгезию.
Хорошо поддается шлифовке, склеиванию и окраске. Позволяет добиться глянцевой или матовой финишной поверхности.
Сами по себе свойства ASA делают его сильным претендентом на роль универсального инженерного материала. Но чтобы по-настоящему оценить его потенциал, важно рассмотреть, как он соотносится с другими популярными термопластами, применяемыми в 3D-печати.
Сравнение с PLA, ABS, PETG и PA позволяет точно определить, в каких сценариях ASA оказывается предпочтительным решением, а где уступает конкурентам.
Таблица 1: Сравнение характеристик материала ASA с другими материалами:
|
Параметр |
ASA |
ABS |
PETG |
PLA |
PA |
|
Температура эксплуатации |
до 100 °C |
до 90–100 °C |
до 75–85 °C |
до 60 °C |
до 120–130 °C |
|
Устойчивость к УФ |
Отличная |
Низкая |
Средняя |
Очень низкая |
Низкая |
|
Ударная вязкость |
Высокая |
Высокая |
Средняя |
Низкая |
Очень высокая |
|
Гигроскопичность |
Очень низкая |
Средняя |
Низкая |
Очень низкая |
Высокая |
|
Сложность печати |
Средняя |
Высокая |
Низкая |
Очень низкая |
Высокая |
|
Химическая стойкость |
Высокая |
Средняя |
Средняя |
Низкая |
Высокая |
|
Финишная обработка |
Отлично шлифуется и растворяется в ацетоне |
Растворим в ацетоне |
Требует механической обработки |
Слабо обрабатывается |
Труднообрабатываемый |
|
Экологичность |
Частично перерабатываемый |
Ограниченная переработка |
Частично перерабатываемый |
Биопластик |
Трудно утилизируемый |
|
Стоимость |
Средне-высокая |
Низкая |
Средняя |
Низкая |
Высокая |
Преимущества и недостатки ASA
Как было сказано ранее, одним из ключевых преимуществ ASA является его превосходная стабильность при длительном воздействии ультрафиолетовых лучей и атмосферных осадков. В отличие от традиционного ABS, этот материал не выцветает и не растрескивается под солнечным светом, сохраняя первоначальный цвет и механическую прочность даже после многолетней эксплуатации на улице. Благодаря аморфной структуре полимера изделия из ASA практически не подвержены короблению при перепадах температуры, что позволяет изготавливать крупногабаритные детали без серьезных геометрических искажений.
ASA обладает высоким уровнем ударной вязкости и механической прочности: детали выдерживают многократные циклы изгиба и ударные нагрузки, демонстрируя «пружинистость» и способность возвращаться к исходной форме без появления трещин. Химическая инертность материала позволяет ему сохранять свойства при контакте с большинством агрессивных сред: кислотами, щелочами, маслами и органическими растворителями. В то время как низкая гигроскопичность (водопоглощение <0,01%) делает ASA надежным выбором для влажной и химически насыщенной среды. Глянцевая поверхность изделий, хорошая межслойная адгезия и возможность сглаживания ацетоном дают дополнительное преимущество при создании презентабельных и функциональных объектов.
Однако у ASA есть и свои ограничения. Для стабильной печати материал требует высокотемпературного оборудования: экструдера, способного поддерживать температуру 240–260°C, подогреваемого стола до 90–110°C и закрытой или обогреваемой камеры, чтобы избежать неравномерного охлаждения и растрескивания. При несоблюдении этих условий изделия склонны к короблению, отслаиванию слоев и появлению внутренних напряжений. Кроме того, при нагреве полимер выделяет характерный запах и опасные пары стирола, что обязывает устанавливать хорошую вентиляцию и, при длительной работе, пользоваться средствами индивидуальной защиты.
Еще одним минусом ASA является его относительно высокая стоимость по сравнению с ABS и PLA: специализированные марки с улучшенной адгезией или наполнителями (стекловолокно, блокираторы УФ) стоят заметно дороже, а выбор производителя и цветовых вариантов зачастую ограничен. И, наконец, несмотря на устойчивость к химическим воздействиям, ASA не предназначен для прямого контакта с пищей, что исключает его из ряда бытовых и медицинских применений, где требуется сертификация пищевой безопасности.
Формы поставки и режимы печати материалом ASA
ASA поступает на рынок прежде всего в виде филамента для FDM/FFF-принтеров, но в виде гранул он также используется на промышленных линиях экструзии и литья под давлением. Ниже представили основные форматы и особенности их применения в аддитивном производстве.
Филамент
-
Диаметр нити: чаще всего 1,75 мм, реже 2,85 мм.
-
Вес катушки: от 500 до 2000 грамм
-
Упаковка: герметичный вакуум-пакет с саше-осушителем.
Гранулы (пеллеты)
-
Применяются для экструзионной 3D-печати крупногабаритных деталей и в традиционных методах литья/экструзии.
-
Пеллеты удобны при больших объемах печати, но требуют шнекового экструдера с дегазацией и точным контролем температуры.
Основные производители ASA для 3D-печати
Рынок ASA-филаментов сформировался вокруг нескольких крупных химических и аддитивных компаний. Ниже – обзор наиболее заметных брендов, их филаментов и ориентировочных цен.
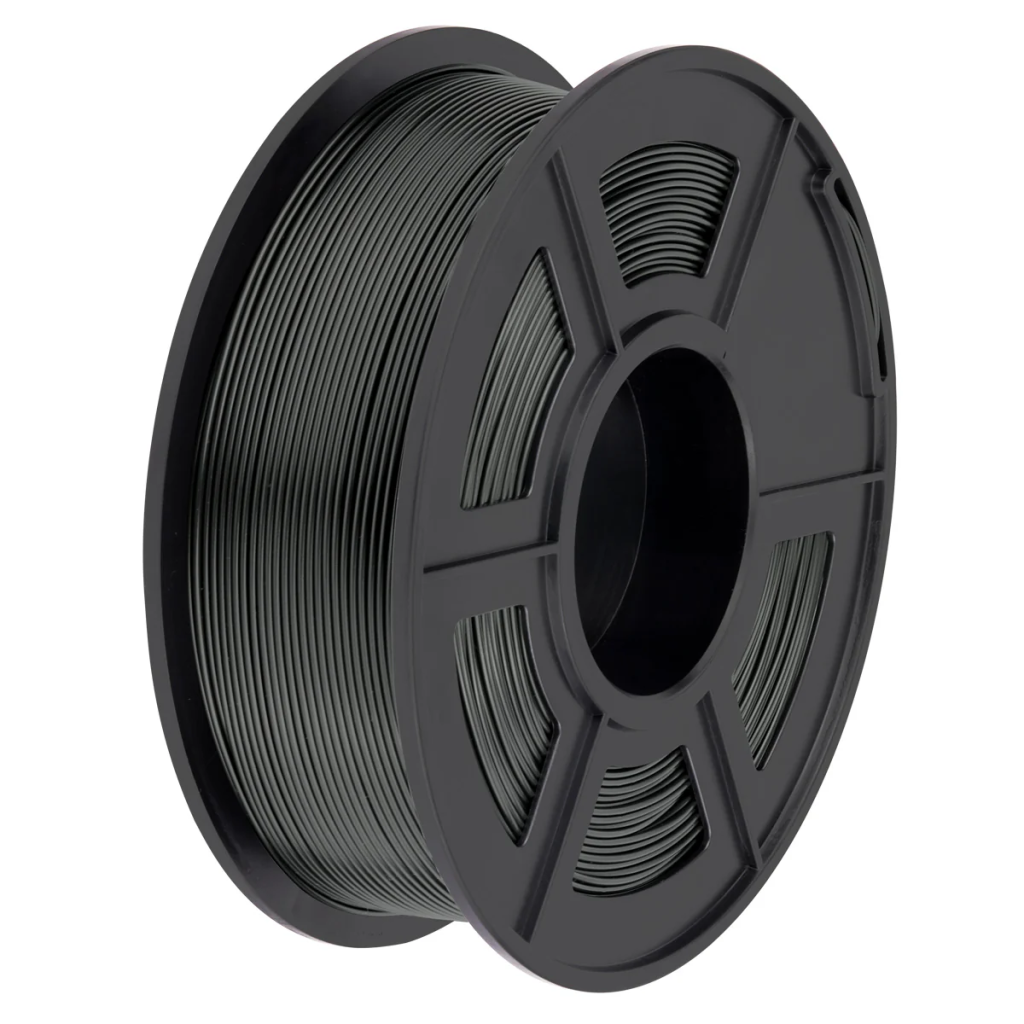
Особенности: оптимальное соотношение цена/качество для инженерных применений, базовые цвета.
Цена: 1900₽ за 1 кг
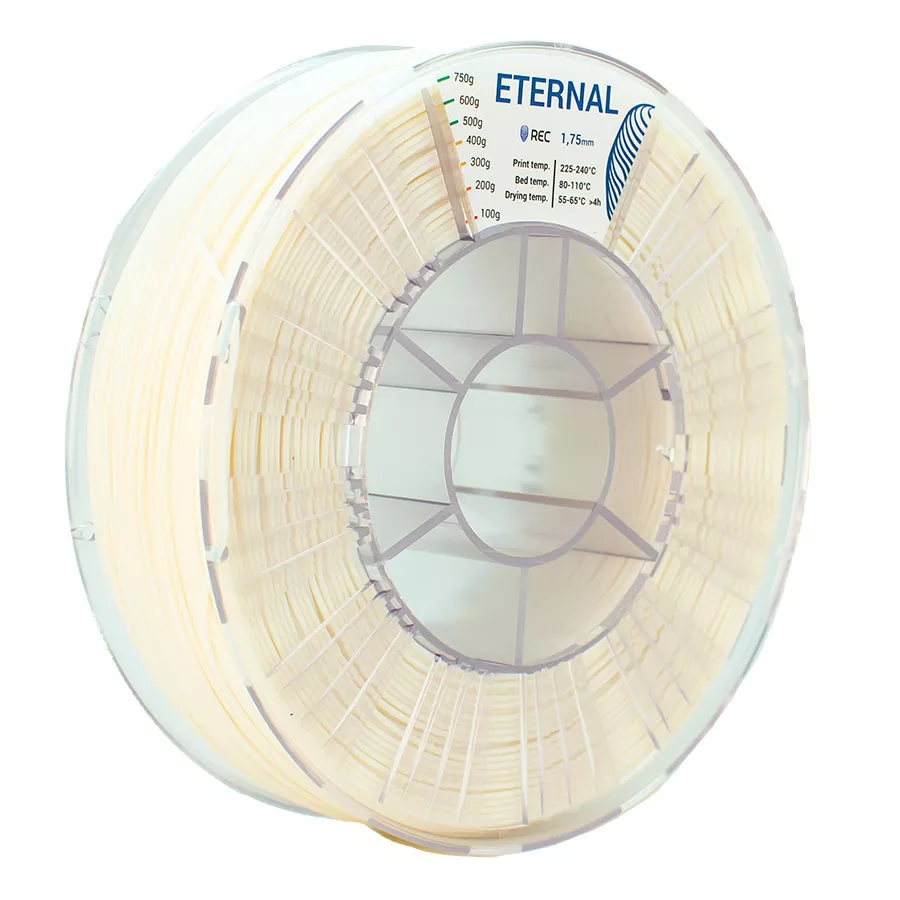
Особенности: промышленное качество, стабильность характеристик, широкий диапазон рабочих температур.
Цена: от 2308₽ за 750 г до 5148₽ за 2кг
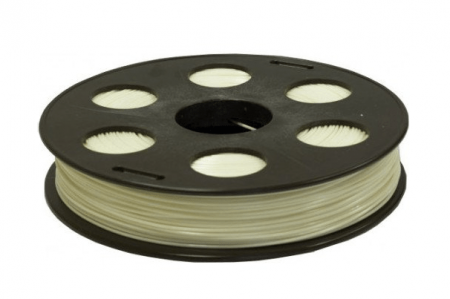
Особенности: усиленные УФ-стабилизаторы, повышенная ударная вязкость
Цена: 2190₽ за 0,5кг
При выборе производителя важно опираться не только на цену, но и на доступность цветовых решений, рекомендацию производителя по параметрам печати, а также гарантии качества (сертификаты происхождения, стабильность диаметра, отсутствие примесей). Иногда бренды предлагают тестовые образцы, что позволяет проверить совместимость конкретного ASA-филамента с вашим принтером и задачами.
Параметры печати и условия хранения ASA
Правильная настройка процесса печати и организация хранения ASA напрямую влияют на качество готовых деталей. Даже незначительные отклонения в температуре или уровне влаги могут привести к короблению, расслоению и дефектам поверхности.
Параметры печати
Таблица 2. Рекомендованные параметры печати ASA
|
Параметр |
Рекомендованное значение |
Примечание |
|
Температура экструдера |
245 – 260 °C |
Цельнометаллический экструдер; PTFE-втулки не рекомендуются. |
|
Температура стола |
90 – 110 °C |
|
|
Скорость печати |
40 – 60 мм/с |
Первый слой 20–25 мм/с |
|
Охлаждение |
0 % или 5–10 % вентилятора |
Включайте только при печати сложных нависаний |
|
Температура внутри камеры |
40 – 60 °C (закрытая камера) |
Значительно снижает риск растрескивания. Уменьшает усадку. |
Советы по адгезии и контролю усадки
- Используйте текстурированную PEI-платформу или Kapton-ленту;
- При необходимости наносите спрей-клей на основе ABS или специализированные адгезивы;
- Для крупных плоских моделей печатайте широкий брим (25–35 мм) или рафт;
- Растворимый HIPS делает удаление поддержек проще, а поверхность более аккуратной.
Условия хранения филамента
Даже с низкой гигроскопичностью (ASA впитывает менее 0,01% влаги) не стоит пренебрегать правильной упаковкой и средой хранения.
Таблица 3. Рекомендованные условия хранения ASA
|
Условие |
Оптимальное значение |
|
Температура |
10 – 30 °C |
|
Влажность |
< 50 % |
|
Упаковка |
Герметичный пакет + силикагель |
|
Сушка перед печатью |
50 – 60 °C, 4–6 ч |
|
Защита от УФ |
Непрозрачная упаковка |
Дополнительные рекомендации
-
Следите за чистотой нити: пыль и мелкие частицы ухудшают подачу и адгезию.
-
Всегда проверяйте рекомендации производителя филамента, так как допустимые диапазоны температур могут незначительно различаться.
-
При чередовании разных марок ASA старайтесь хранить катушки отдельно, чтобы избежать смешивания оттенков и свойств.
3D-принтеры, совместимые с ASA
Поскольку ASA предъявляет к оборудованию повышенные требования для успешной печати подойдут те модели, которые изначально оснащены необходимыми опциями или легко модернизируются. Выбор конкретной модели определяется бюджетом, габаритами печати и необходимым уровнем автоматизации.
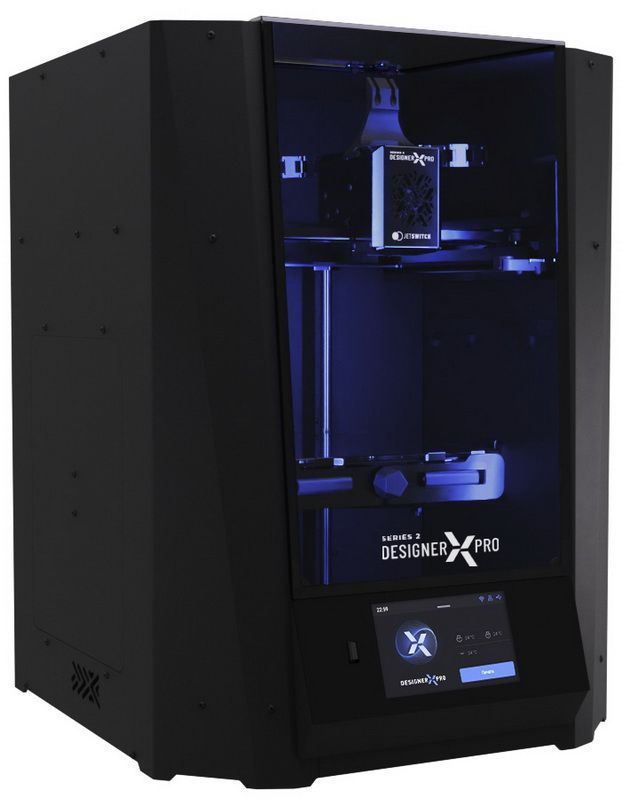
Преимущества и свойства:
-
Область построения 201 х 201 х 210 мм;
-
Температура стола 150°C;
-
Температура экструдера 430°C;
-
Активная камера с разогревом до 80°C;
-
Режим горячей замены (HOT SWAP): автоматическая смена сопла при невозможности печати изначальным;
-
Инверсия сопел: выбор активного сопла перед началом печати.
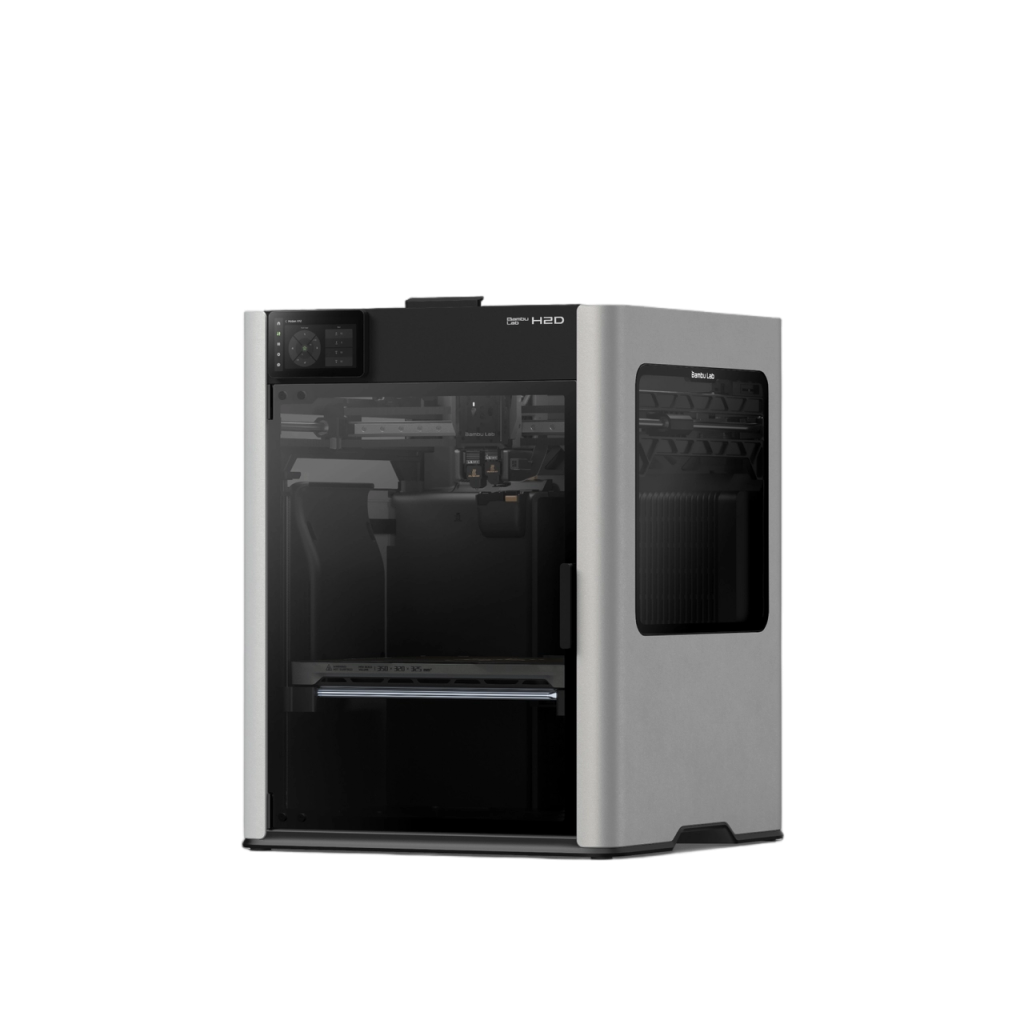
Преимущества и свойства:
-
Область построения 325х320х325 мм;
-
Температура стола до 120°С;
-
Температура экструдера до 350°С;
-
Температура камеры печати до 65°С;
-
Компенсация вибраций;
-
Отдельное сопло для поддержек.
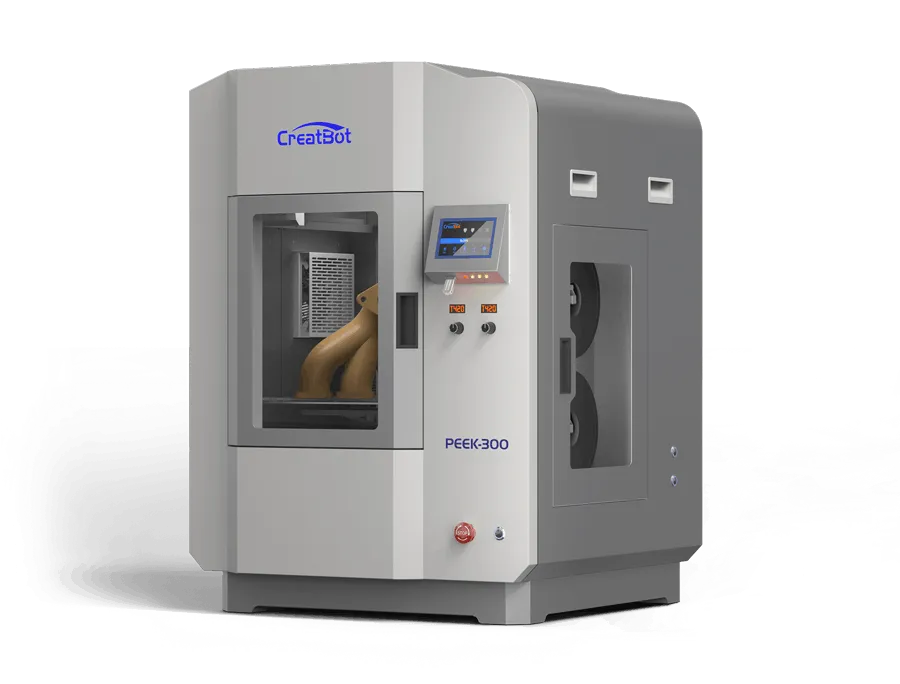
Преимущества и свойства:
-
Область построения 300х300х400 мм;
-
Температура стола до 200°C;
-
Температура экструдера до 500°С;
-
Температура камеры печати до 120°С;
-
Технология DAS (Direct A