



Современная промышленность переживает фундаментальную трансформацию, вызванную переходом к экономике замкнутого цикла и стремлением к экстремальной энергетической эффективности. В центре этого процесса находится медь - металл, который благодаря своей уникальной электропроводности и теплопроводности стал фундаментом для развития электроэнергетики, телекоммуникаций и аэрокосмических систем.
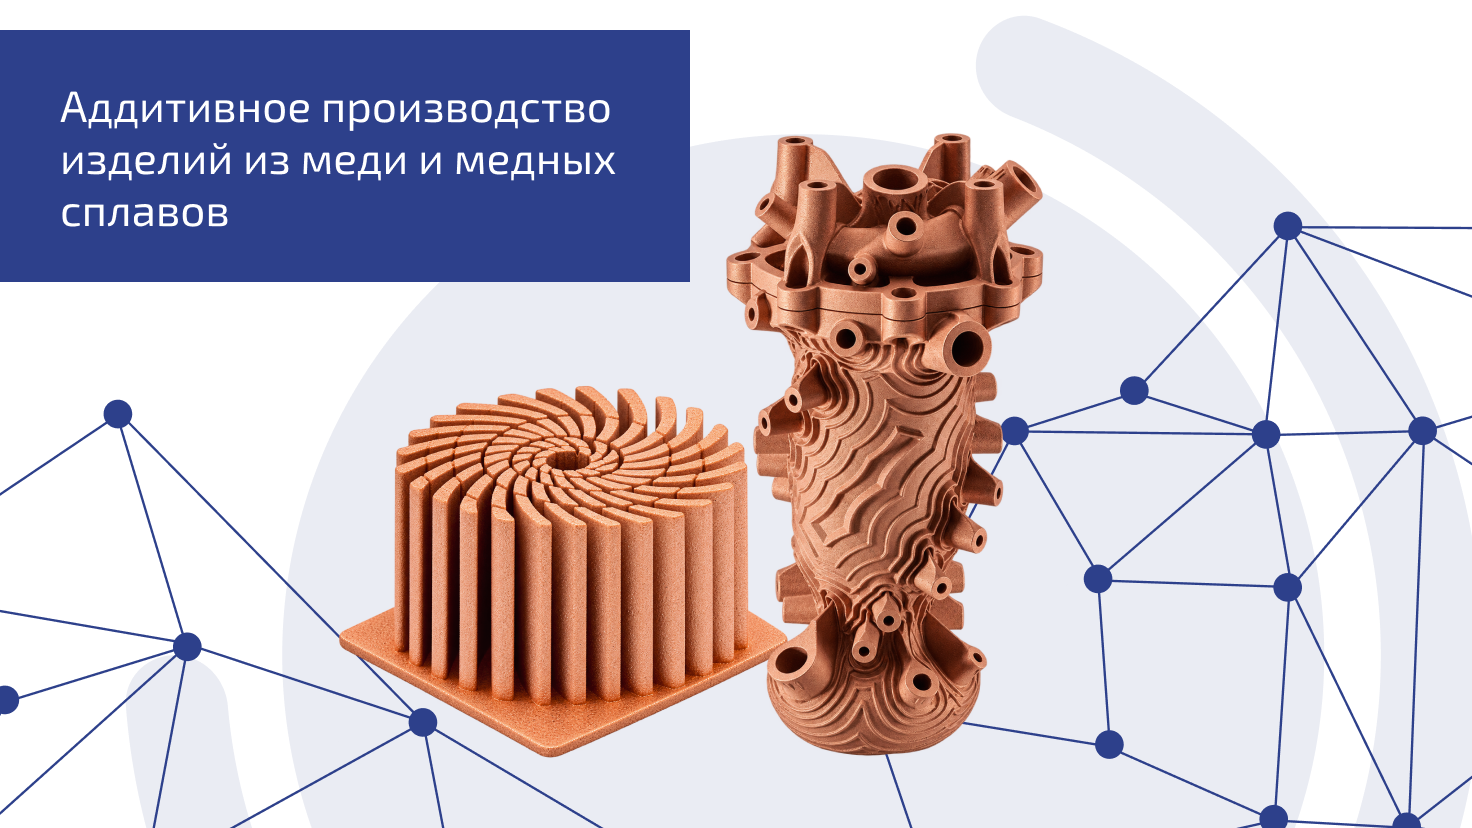
Однако традиционные методы обработки меди, такие как литье, ковка и механическая обработка на станках с ЧПУ, сталкиваются с ограничениями. Возможность создания сложных внутренних структур, таких как решетчатые заполнения или оптимизированные контурные каналы охлаждения, требует перехода к качественно иной парадигме - аддитивному производству.
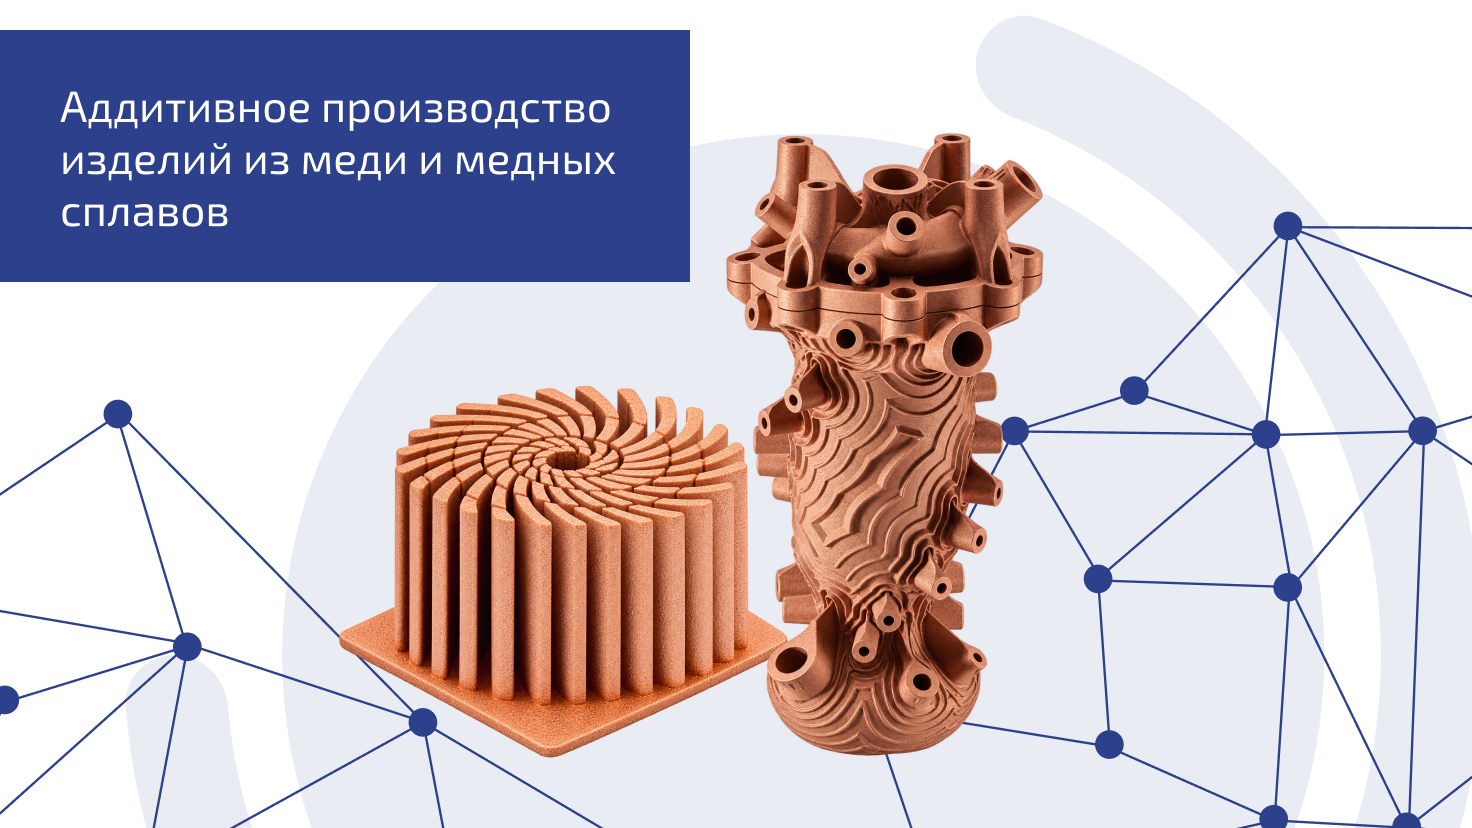
Аддитивное производство изделий из меди и ее сплавов представляет собой синтез передовой материаловедческой базы и сложнейших физических процессов взаимодействия энергии с веществом. В отличие от стали или алюминия, медь долгое время считалась недоступным материалом для 3Д печати из-за её фундаментальных физических свойств. Ситуация изменилась лишь в последние несколько лет, когда на рынке появились специализированные системы, учитывающие оптическую отражательную способность и тепловую инерцию этого металла. Согласно актуальным рыночным отчетам, рынок медного аддитивного производства демонстрирует уверенную динамику: с 4,43 миллиарда долларов США в 2024 году он вырастет до 6,8 миллиарда к 2030 году. Этот рост обусловлен не только технологическим прогрессом, но и стратегическим сдвигом в таких отраслях, как производство электромобилей, космические исследования и высокопроизводительные вычисления.
Фундаментальные физические барьеры при печати медью
Для глубокого понимания технологии аддитивного производства меди необходимо проанализировать физические причины, которые на протяжении десятилетий препятствовали её развитию.
Проблема оптической отражательной способности
Основной проблемой при лазерной печати (LPBF/SLM) является аномально высокий коэффициент отражения меди на длинах волн, характерных для стандартных промышленных волоконных лазеров. Большинство традиционных 3Д принтеров по металлу используют лазеры с длиной волны около 1064 нм (ближний инфракрасный диапазон). Чистая медь в этом спектре отражает до 95-98% падающей энергии. Это создает две критические проблемы. Во-первых, для инициации процесса плавления требуется подача избыточной мощности, что ведет к нестабильности ванны расплава. Во-вторых, отраженное лазерное излучение может повредить оптическую систему принтера, перегревая линзы и датчики.
Теплопроводность и термические градиенты
Высокая теплопроводность меди, являющаяся её главным достоинством в эксплуатации, превращается в серьезный недостаток в процессе печати. Как только лазер формирует локальную зону плавления, тепло мгновенно диссипирует в окружающий порошок и нижележащие слои. Это вызывает огромные температурные градиенты, которые приводят к возникновению остаточных напряжений. В результате детали склонны к короблению, деламинации и даже растрескиванию в процессе выращивания. Борьба с этим явлением требует либо экстремального подогрева платформы построения до 200–500°C, либо использования методов, не связанных с локальным термическим шоком.
Химическая активность и окисление
Медь обладает высоким сродством к кислороду. При температурах плавления даже следовые количества кислорода в рабочей камере приводят к образованию оксидов на границах зерен и слоев. Это катастрофически снижает электропроводность материала и его механическую целостность. Поэтому аддитивное производство меди требует обеспечения инертной атмосферы с содержанием кислорода ниже 100 ppm или использования вакуумных систем.
Технологии аддитивного производства меди
Современные технологии АП меди представлены несколькими ключевыми методами, каждый из которых нацелен на решение вышеупомянутых физических проблем.
Лазерное плавление порошка в слое (LPBF / SLM)
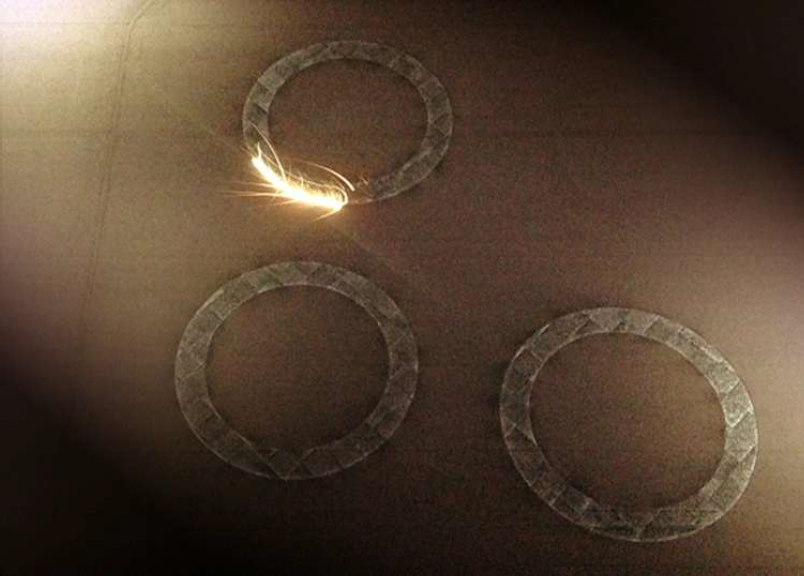
Технология лазерного плавления порошка в слое (LPBF) остается наиболее востребованной для создания высокоточных деталей со сложной внутренней геометрией. Для преодоления инфракрасного барьера отражательной способности индустрия предложила два инновационных решения.
Первое решение - переход к использованию лазеров с более короткой длиной волны. Зеленые лазеры (532 нм) и синие лазеры (450 нм) поглощаются медью значительно эффективнее. Например, поглощение энергии на длине волны 532 нм возрастает до 40% и выше, что позволяет стабильно плавить материал при умеренных мощностях лазера. Это обеспечивает плотность деталей свыше 99,9% и высокое разрешение печати. Второе решение заключается в использовании инфракрасных лазеров сверхвысокой мощности (до 1 кВт) в сочетании с передовыми стратегиями сканирования, которые позволяют поддерживать стабильную ванну расплава за счет частичного изменения свойств материала при нагреве.
|
Технология |
Источник энергии |
Длина волны |
Поглощение медью |
Основное преимущество |
| LPBF (ИК) | Волоконный лазер | 1064 нм | ~5% | Широкая доступность систем |
| LPBF (Зеленый) | Твердотельный лазер | 532 нм | ~40% | Высокая стабильность и плотность |
| LPBF (Синий) | Диодный лазер | 450 нм | ~60% | Максимальное поглощение энергии |
| EB-PBF (EBM) | Электронный луч | - | >80% | Отсутствие зависимости от оптики |
Электронно-лучевая наплавка (EB-PBF / EBM)
Технология электронно-лучевой наплавки (EBM) признана многими экспертами как наиболее эффективная для печати чистой медью. Пучок электронов передает кинетическую энергию непосредственно частицам порошка, что полностью снимает проблему отражения, характерную для лазеров. Процесс протекает в глубоком вакууме, что исключает окисление и позволяет получать детали с чистотой материала, сопоставимой с исходным сырьем.
Ключевой особенностью данной технологии является работа при высоких фоновых температурах. Платформа и порошок постоянно поддерживаются в нагретом состоянии, что минимизирует температурные градиенты и позволяет печатать массивные медные компоненты без риска термического коробления. Однако метод имеет ограничения по шероховатости поверхности и минимальному размеру элементов из-за особенностей фокусировки пучка и фракции порошка.
Струйное нанесение связующего (Binder Jetting)
Технология струйного нанесения связующего (Binder Jetting - BJ) представляет собой качественно иной подход. Это многостадийный процесс, включающий печать «зеленой» заготовки с помощью жидкого связующего, этап удаления связки и окончательное спекание в печи.
Преимущество технологии струйного нанесения связующего (BJ) заключается в производительности и отсутствии термических напряжений во время самой печати. Исследования показывают, что использование бимодальных порошковых смесей (сочетание крупных и мелких частиц) позволяет существенно повысить плотность упаковки в слое, что снижает усадку при спекании и повышает финальную плотность изделия. Тем не менее, предсказуемость усадки, которая может достигать 20%, остается главным вызовом для инженеров-проектировщиков.
Экструзия металлических нитей (FDM)
Технология послойного наплавления (FDM) - это наиболее доступный способ 3Д печати медью. Метод использует металлический порошок, инкапсулированный в полимерную нить (филамент). После печати на принтере, аналогичном настольным FDM-системам (метод послойного наплавления), деталь проходит химическую очистку и термическое спекание. Хотя этот метод не обеспечивает точности и плотности уровня LPBF (спекание порошка в слое) или EBM (электронно-лучевая наплавка), он идеально подходит для создания прототипов, оснастки и элементов электротехники, таких как шинопроводы, где не требуются экстремальные механические характеристики.
Медные сплавы и чистая медь
Выбор между чистой медью и её сплавами определяется функциональным назначением изделия. В аддитивном производстве этот выбор также влияет на стабильность технологического процесса.
Чистая медь
Использование чистой меди критически важно там, где требуется максимальная проводимость (теплообменники, индукторы, электрические контакты). Технологии 3Д печати металлом позволяют создавать детали, электропроводность которых достигает показателей чистой эталонной меди - около 58 МСм/м. Основная сложность здесь заключается в том, что чистая медь очень мягкая и имеет низкий предел текучести, что накладывает ограничения на её применение в нагруженных конструкциях.
Сплавы NASA: GRCop-42 и GRCop-84
Для аэрокосмической отрасли NASA разработала специализированные сплавы на основе системы Cu-Cr-Nb. Сплавы GRCop-42 и GRCop-84 были созданы для работы в условиях колоссальных тепловых потоков в камерах сгорания ракетных двигателей.
Механизм упрочнения в этих сплавах основан на дисперсии частиц интерметаллида Cr2Nb. Эти частицы стабильны при высоких температурах и препятствуют росту зерен меди, обеспечивая исключительную стойкость к ползучести и усталости. С точки зрения производства, частицы Cr2Nb выступают в роли «ловушек» для лазерной энергии, повышая коэффициент поглощения порошка и облегчая процесс печати на стандартных инфракрасных лазерных системах. Сплав GRCop-42 демонстрирует предел прочности на уровне 520–550 МПа, сохраняя при этом теплопроводность, достаточную для эффективного охлаждения двигателей.
|
Материал |
Предел прочности (МПа) |
Теплопроводность (Вт/м·К) |
Электропроводность (МСм/м) |
| Чистая медь (AM) | 220 | ~390 | 55,1 – 58,6 |
| CuCrZr | 350-450 | ~320 | 43,5 – 49,3 |
| GRCop-42 | 530 | ~300 | 40,6 – 46,4 |
| GRCop-84 | 600 | ~250 | 34,8 – 40,6 |
Сравнительный анализ с традиционными технологиями производства
Для маркетингового позиционирования аддитивного производства меди важно понимать, в каких случаях оно превосходит традиционные методы, такие как ЧПУ-обработка, литье или сварка-пайка.
Геометрическая свобода и оптимизация
Традиционная механическая обработка ограничена доступом инструмента. Создание глубоких изогнутых каналов внутри монолитной детали практически невозможно без разделения её на части и последующей сборки. 3Д печать позволяет проектировать изделия специально под возможности послойного наращивания материала. Это дает возможность создавать детали, форма которых математически рассчитана для максимальной прочности при минимальном весе, и оснащать их сложными внутренними каналами охлаждения, которые невозможно изготовить обычным сверлением или фрезеровкой.
Экономика и время выхода на рынок
В традиционном литье изготовление оснастки (моделей, пресс-форм) может занимать месяцы и стоить десятки тысяч долларов. АП позволяет перейти от CAD-модели к готовой детали за считанные дни. Это критически важно для прототипирования в автомобильной и аэрокосмической отраслях. Например, в производстве электродвигателей переход к 3Д печати позволяет сократить цикл разработки новых конструкций обмоток с месяцев до недель.
Управление отходами и материалоемкость
При фрезерной обработке медных заготовок до 70-80% дорогостоящего материала может уходить в стружку. Аддитивное производство является ресурсосберегающим: используется только тот порошок, который формирует деталь, а неиспользованный материал может быть переработан и использован повторно до 12 раз без существенной потери свойств.
Прикладные области применения
Уникальные возможности 3Д печати медью находят отклик в самых технологически продвинутых секторах экономики.
Аэрокосмическая отрасль и ракетостроение
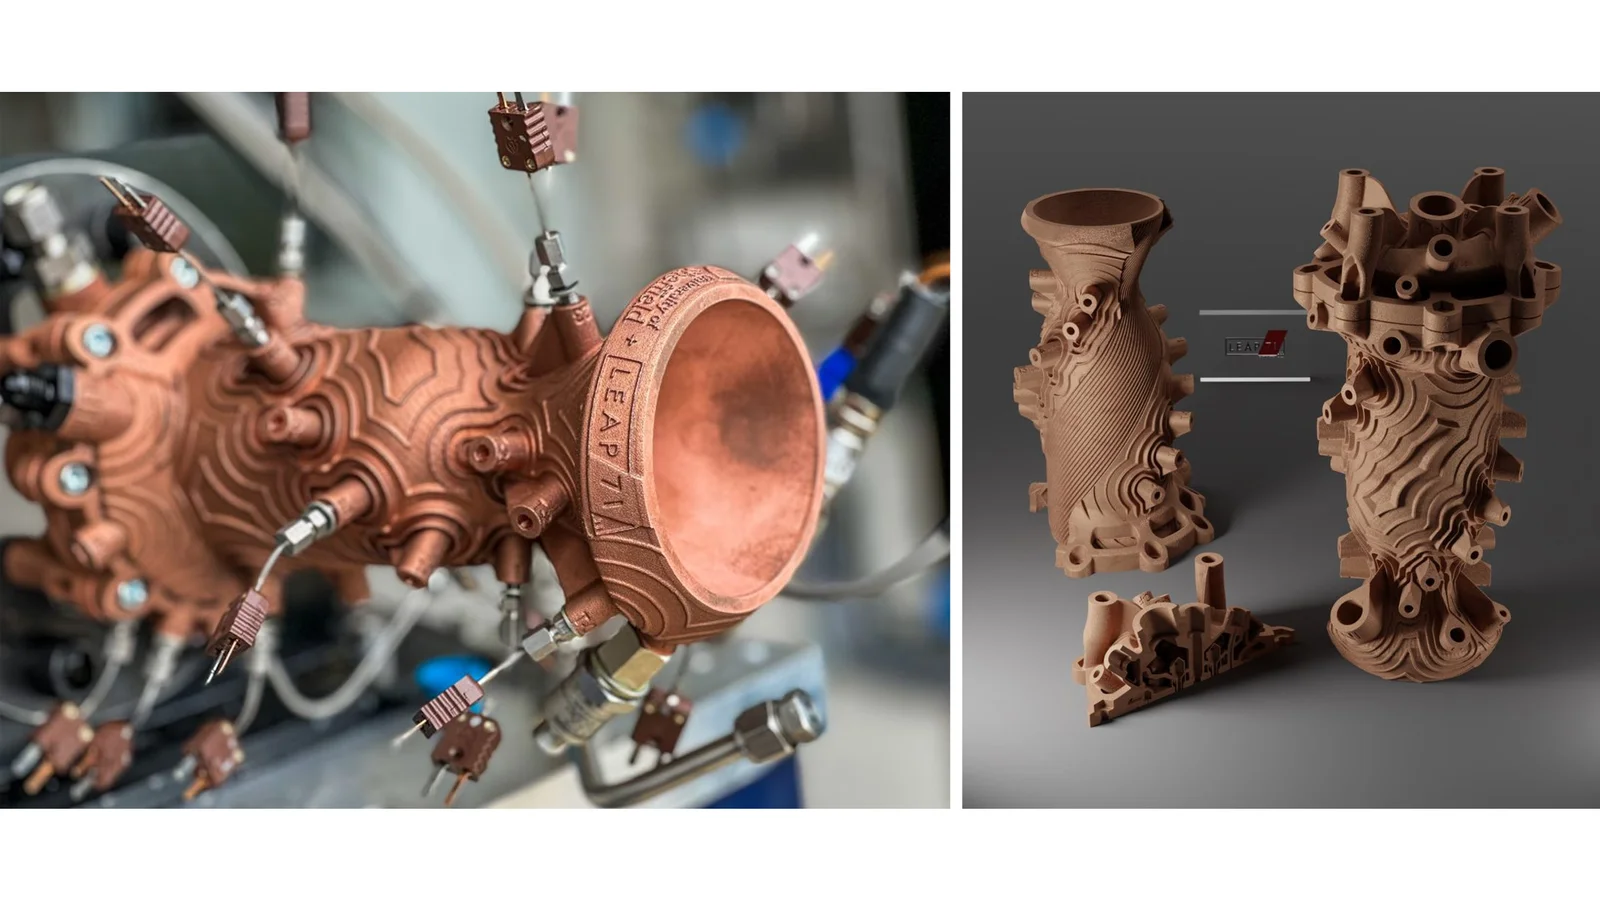
Ракетный двигатель - это устройство с одной из самых высоких тепловых нагрузок в технике. Камеры сгорания должны эффективно охлаждаться жидким криогенным топливом, проходящим через стенки. Ранее такие камеры изготавливались путем сложной пайки медных ребер к стальным оболочкам. АП позволяет печатать цельные камеры с оптимизированными каналами, что исключает риск протечек в местах соединений и значительно упрощает конструкцию. NASA активно использует технологию лазерного плавления порошка в слое (LPBF) для производства компонентов двигателей, подтверждая их надежность в ходе испытаний.
Электротранспорт и силовая электроника
В условиях глобального перехода на электромобили потребность в высокоэффективных медных компонентах растет экспоненциально.
-
Статоры электродвигателей
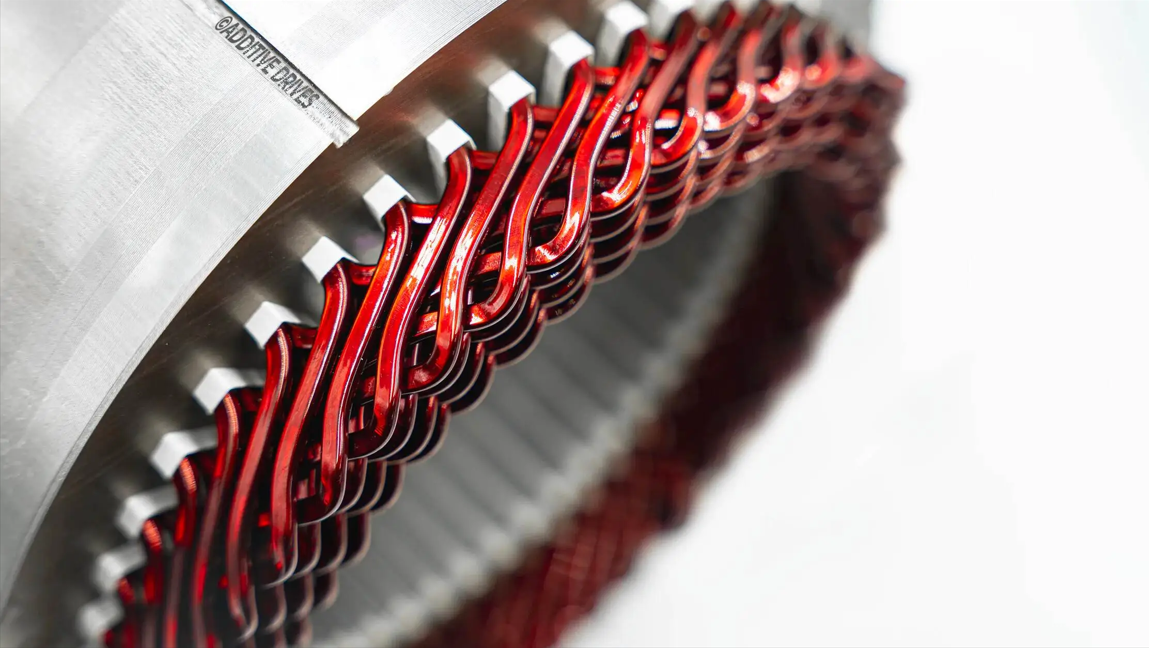
3Д печать позволяет создавать обмотки с переменным сечением и сложной геометрией, что повышает коэффициент заполнения паза и снижает потери на высоких частотах.
-
Шины питания
Использование АП для прототипирования и производства шинопроводов позволяет оптимизировать распределение тока и снизить вес компонентов на 60% за счет адаптивного дизайна. -
Системы терморегулирования
Медные радиаторы с микроканальной структурой, напечатанные на 3Д принтерах, обеспечивают теплоотвод, недоступный для традиционных экструдированных профилей, что критично для мощных батарейных блоков и инверторов.
Промышленный инструмент
Индукторы для индукционной закалки металлов - это еще одна ниша, где медь незаменима. Традиционно индукторы гнутся из медных трубок вручную, что ограничивает их точность и долговечность. 3Д печать позволяет создавать индукторы, идеально повторяющие контур закаливаемой детали, со сложными внутренними каналами для воды, что увеличивает срок их службы и качество термообработки.
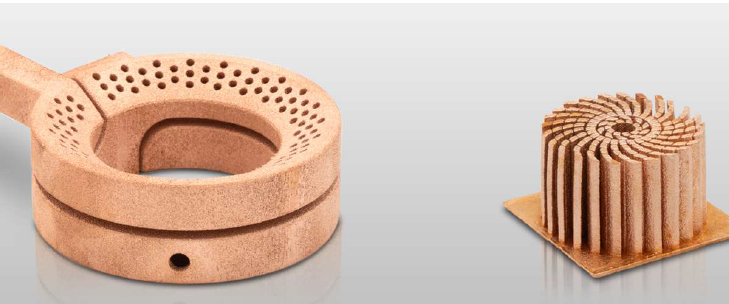
Оборудование для 3Д печати
Как было показано выше, фундаментальная проблема оптической отражательной способности меди диктует жёсткие требования к источнику энергии. Для стабильного плавления медного порошка на длине волны 1064 нм необходимо, чтобы мощность волоконного лазера составляла не менее 1 кВт. Только при таком уровне энергоподвода удаётся сформировать устойчивую ванну расплава и преодолеть интенсивный теплоотвод. Ниже представлены две промышленные системы компании PrintLine3D, которые по запросу заказчика комплектуются волоконным лазером мощностью 1 кВт и выше, что позволяет использовать их для серийного аддитивного производства медных деталей.
3Д принтер PrintLine3D M150 Pro
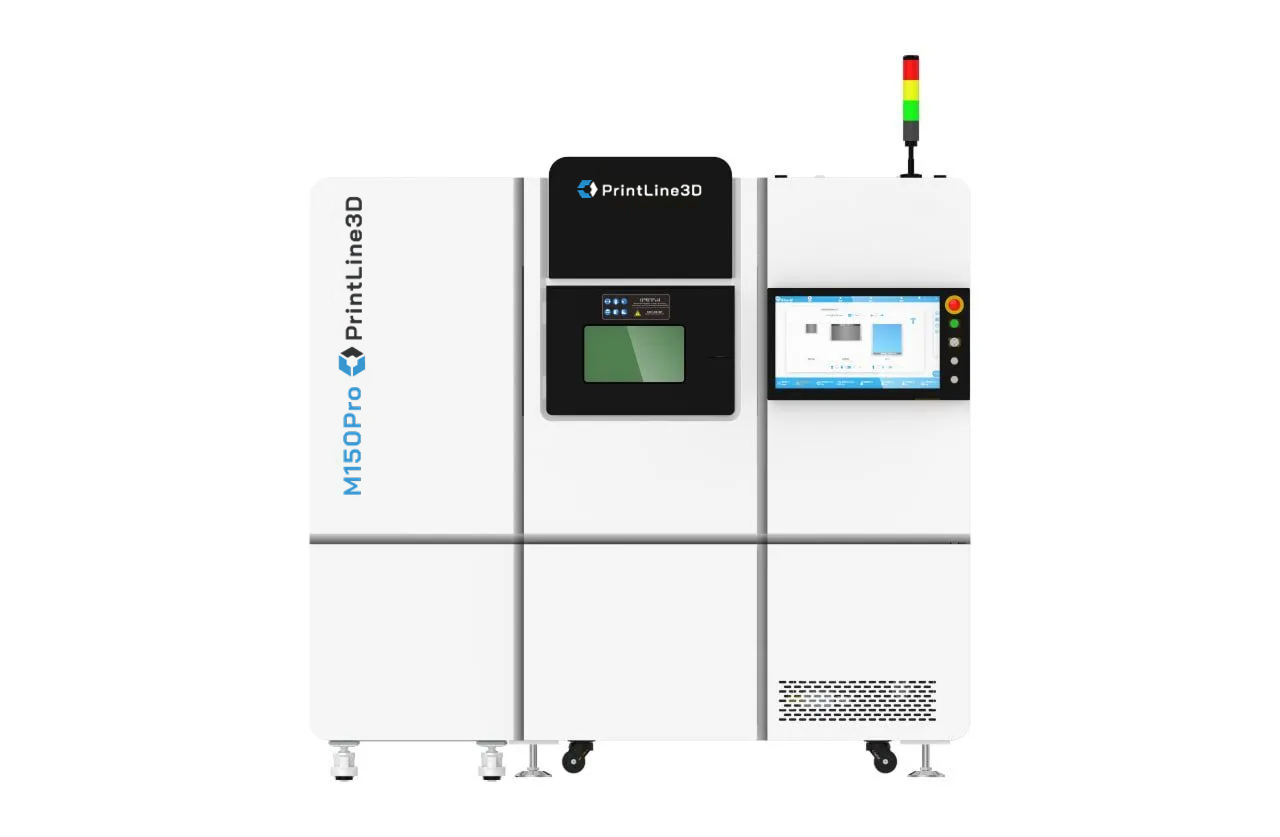
Компактная система, ориентированная на изготовление небольших высокоточных изделий. Выбор малой области построения здесь является осознанным инженерным и экономическим решением: медь и её специализированные сплавы относятся к числу наиболее дорогостоящих порошковых материалов, и минимизация объёма рабочей камеры позволяет существенно сократить расход сырья на одну производственную итерацию, снизить стоимость пробных запусков и ускорить цикл подбора оптимальных параметров печати. M150 Pro позволяет рационально использовать материал для изготовления малогабаритных индукторов, микроканальных теплообменников, электрических контактов и прототипов элементов силовой электроники.
|
Характеристика |
Значение |
| Рабочая камера | Ø150 × 215/220 мм(зависит от толщины нагреваемой платформы) |
| Температура стола | до 200 °C |
| Размер лазерного пятна | 70 мкм |
| Скорость печати | до 40 см³/ч |
| Скорость сканирования | 8 м/с |
| Толщина слоя | 20 – 120 мкм |
| Габариты (Ш × Г × В) | 2430 × 1210 × 2280 мм |
3Д принтер PrintLine3D M300
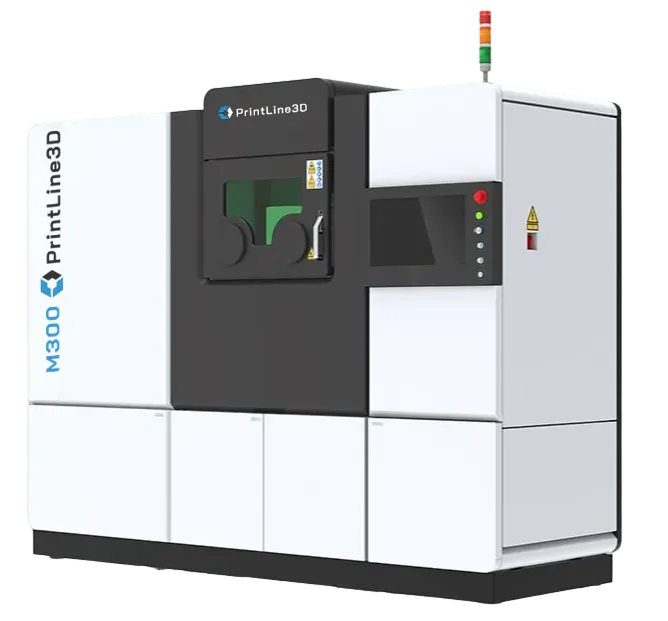
Система среднего формата, предназначенная для производства среднегабаритных медных компонентов: радиаторов охлаждения, теплообменников и волноводов. Увеличенная рабочая камера и возможность установки двух лазеров обеспечивают улучшенную производительность при работе с материалами, требующими высокого энергоподвода. Как и в случае M150 Pro, по запросу принтер комплектуется волоконным лазером мощностью от 1 кВт, необходимым для стабильного плавления меди и медных сплавов.
|
Характеристика |
Значение |
| Рабочая камера | 300 × 300 × 400 мм |
| Температура стола | до 200 °C |
| Размер лазерного пятна | 70 – 120 мкм |
| Скорость печати | 20~35 см3/ч (Один лазер), 25~70 см3/ч (Два лазера), 65~140 см³/ч (Четыре лазера) |
| Скорость сканирования | 8 м/с |
| Толщина слоя | 20 – 120 мкм |
| Габариты (Ш × Г × В) | 2990 × 1320 × 2590 мм |
Сложности, недостатки и нюансы
Несмотря на маркетинговую привлекательность, промышленное внедрение 3Д печати медью сопряжено с серьезными вызовами, о которых поставщики оборудования часто умалчивают.
Высокая стоимость владения
Стоимость промышленных систем для качественной печати медью (особенно с зелеными лазерами или EBM) начинается от 500 000 долларов и может превышать 1 миллион долларов. К этому следует добавить стоимость специализированного программного обеспечения, обучения персонала и подготовки помещений для работы с мелкодисперсными порошками. Металлический порошок меди сам по себе является дорогостоящим сырьем, цена которого значительно выше рыночной цены катодной меди.
Требования к постобработке
Деталь после 3Д печати редко готова к использованию. Шероховатость поверхности после LPBF часто требует абразивной или химической полировки, особенно внутри каналов охлаждения, где неровности могут создавать турбулентность и снижать эффективность теплообмена. Кроме того, для достижения максимальной плотности и снятия внутренних напряжений детали должны проходить термообработку или горячее изостатическое прессование, что добавляет этапы и стоимость в производственный процесс.
Проблема чистоты порошка и его деградации
Медный порошок крайне чувствителен к наличию влаги и кислорода в окружающей среде. Даже кратковременный контакт с атмосферой может привести к образованию оксидной пленки на частицах, что при последующей печати обернется пористостью и снижением проводимости. Системы замкнутого цикла циркуляции порошка являются обязательными, но даже они не гарантируют отсутствие загрязнений при длительной эксплуатации.
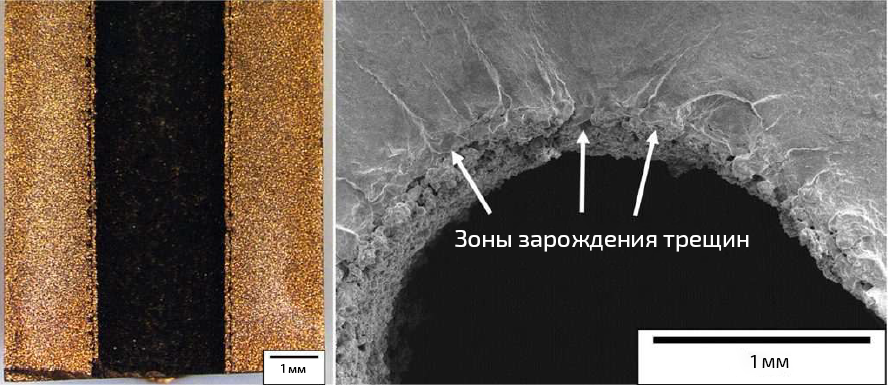
Предсказуемость и стандартизация
В отличие от традиционной металлургии, где свойства материалов стандартизированы десятилетиями, аддитивное производство все еще находится в стадии накопления статистических данных. Различия в параметрах печати на разных машинах могут приводить к вариативности свойств материала до 5–10%, что недопустимо для критических узлов в авиации или энергетике.
Экономическая эффективность и рыночные прогнозы
Анализ рынка показывает, что медное аддитивное производство - это уже не технологическая экзотика, а быстрорастущий бизнес-сегмент.
Динамика рынка
Согласно прогнозам, к 2030 году рынок достигнет объема в 6,8 миллиарда долларов. Основными драйверами станут:
-
Растущая потребность в специализированных решениях для малых серий высокопроизводительной техники.
-
Возможность печатать запчасти и компоненты непосредственно на месте эксплуатации, тем самым сократив логистические цепочки.
-
Медь является ключевым элементом возобновляемой энергетики, и АП позволяет создавать более эффективные генераторы и преобразователи.
Стратегические рекомендации для бизнеса
Для компаний, рассматривающих внедрение этой технологии, критически важно провести аудит своего портфеля изделий. Переход на 3Д печать медью оправдан только в трех случаях:
-
Когда деталь невозможно изготовить иным способом из-за сложности внутренних каналов.
-
Когда объединение нескольких деталей в одну сборку дает существенную экономию на логистике и контроле качества.
-
Когда скорость прототипирования является решающим фактором в конкурентной борьбе.
Заключение
Аддитивное производство меди прошло путь от физически невозможного процесса до надежной промышленной технологии, способной решать задачи завтрашнего дня. Преодоление барьера отражательной способности с помощью новых типов лазеров и совершенствование вакуумных электронно-лучевых систем открыли двери для массового использования чистой меди и специализированных сплавов типа GRCop в аэрокосмической и автомобильной отраслях.
Несмотря на сохраняющиеся сложности с высокой стоимостью оборудования, необходимостью сложной постобработки и жесткими требованиями к чистоте порошков, преимущества в виде геометрической свободы, сокращения сроков разработки и уникальных эксплуатационных характеристик делают 3Д печать медью безальтернативным выбором для лидеров технологического рынка. Интеграция цифрового проектирования и аддитивного синтеза позволяет создавать устройства, которые ранее существовали только в теории, тем самым ускоряя прогресс в области энергетики, транспорта и освоения космоса.