





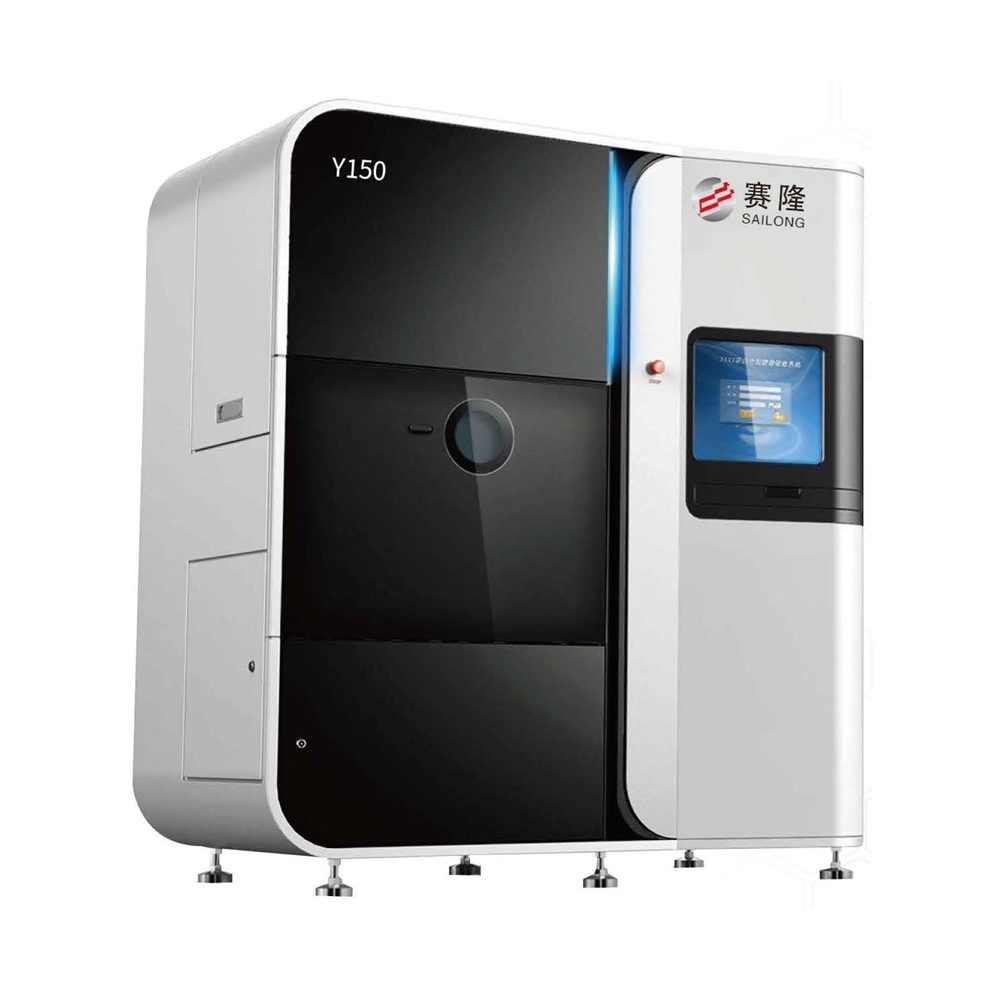
3D принтер Sailong-Y150
Характеристики
- Производитель - Sailong Metal
- Страна производитель - Китай
- Технология печати - SEBM
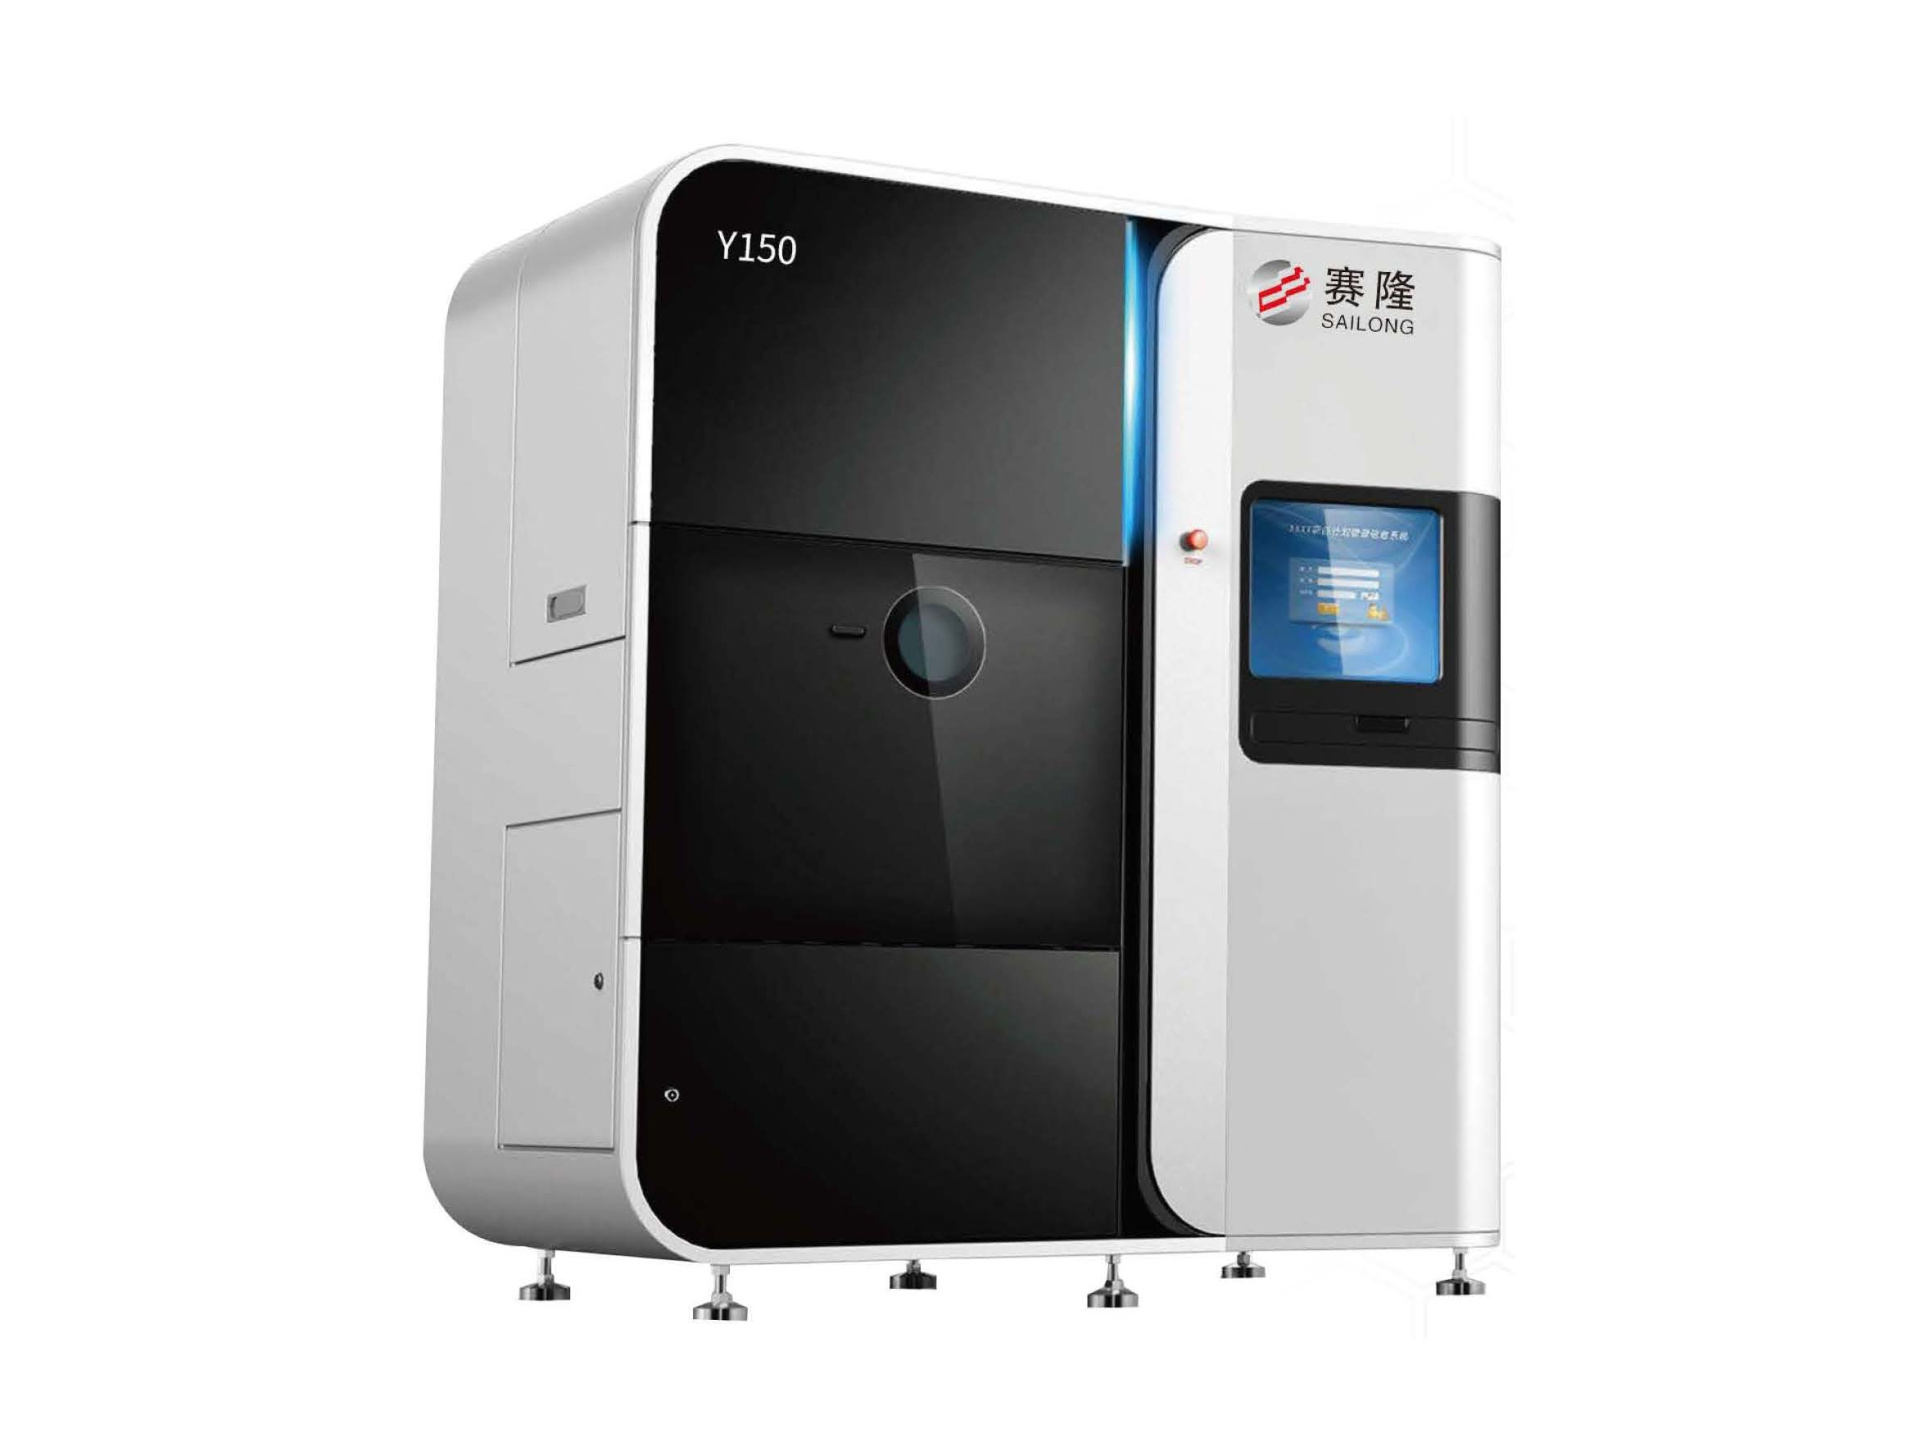
Sailong Y150 — промышленная установка для аддитивного производства металлических изделий методом селективного электронно-лучевого плавления (SEBM, Selective Electron Beam Melting). Установка оснащена электронной пушкой мощностью 3 кВт, высокотемпературным предварительным нагревом порошкового слоя и вакуумной рабочей камерой. Такая конфигурация позволяет работать не только с титановыми и никелевыми сплавами, но и с тугоплавкими металлами, хрупкими материалами и композитами. Максимальная область построения составляет 170x170x180 мм.
Особенности технологии
В Sailong Y150 используется технология SEBM (Selective Electron Beam Melting), относящаяся к группе методов порошкового сплавления в слое (Powder Bed Fusion, PBF). В отличие от SLM, где источником энергии служит лазер, в SEBM для выборочного расплавления металлического порошка применяется сфокусированный электронный пучок. Процесс выполняется в вакуумной среде, что позволяет ограничить окисление материала и получать металлические изделия с низким содержанием примесей, связанных с воздействием окружающей атмосферы.
В конструкции Sailong Y150 применяется технология нижней подачи порошка. В отличие от распространенных схем, в которых порошок подается из расположенных сверху дозирующих емкостей, данная система предусматривает подачу материала снизу рабочей зоны. Конструкция позволяет отслеживать остаток порошка в режиме реального времени, повышать точность его дозирования и стабильность распределения по поверхности построения.
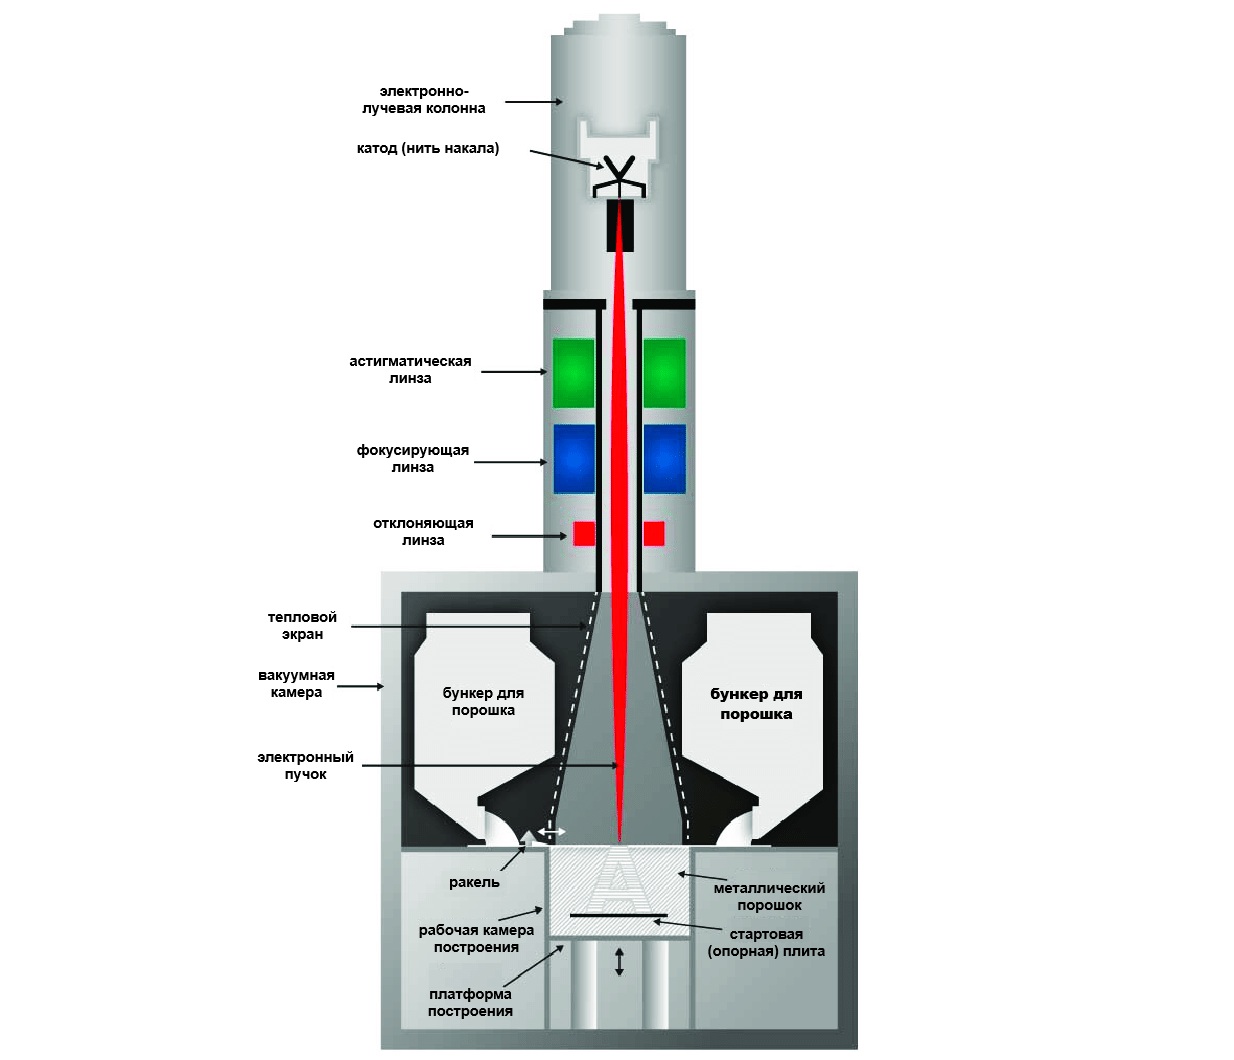
Рабочий цикл начинается с нанесения тонкого слоя порошка на платформу построения. Электронный пучок сканирует поверхность, предварительно нагревая материал, а затем расплавляет его на участках, соответствующих текущему сечению цифровой модели. После формирования слоя рабочая платформа перемещается вниз, наносится новая порция порошка, и цикл повторяется до получения готового изделия. Таким образом, трехмерная деталь формируется последовательным объединением отдельных слоев материала.
Предварительный нагрев порошка
Особенностью SEBM является возможность предварительного нагрева порошкового слоя. В Sailong Y150 его температура может достигать 1100°C, что позволяет уменьшить температурные градиенты между расплавленными и окружающими участками, снизить остаточные напряжения и вероятность растрескивания. Благодаря этому технология подходит для изготовления изделий из хрупких и трудносвариваемых сплавов, в том числе титаналюминиевых материалов (TiAl).
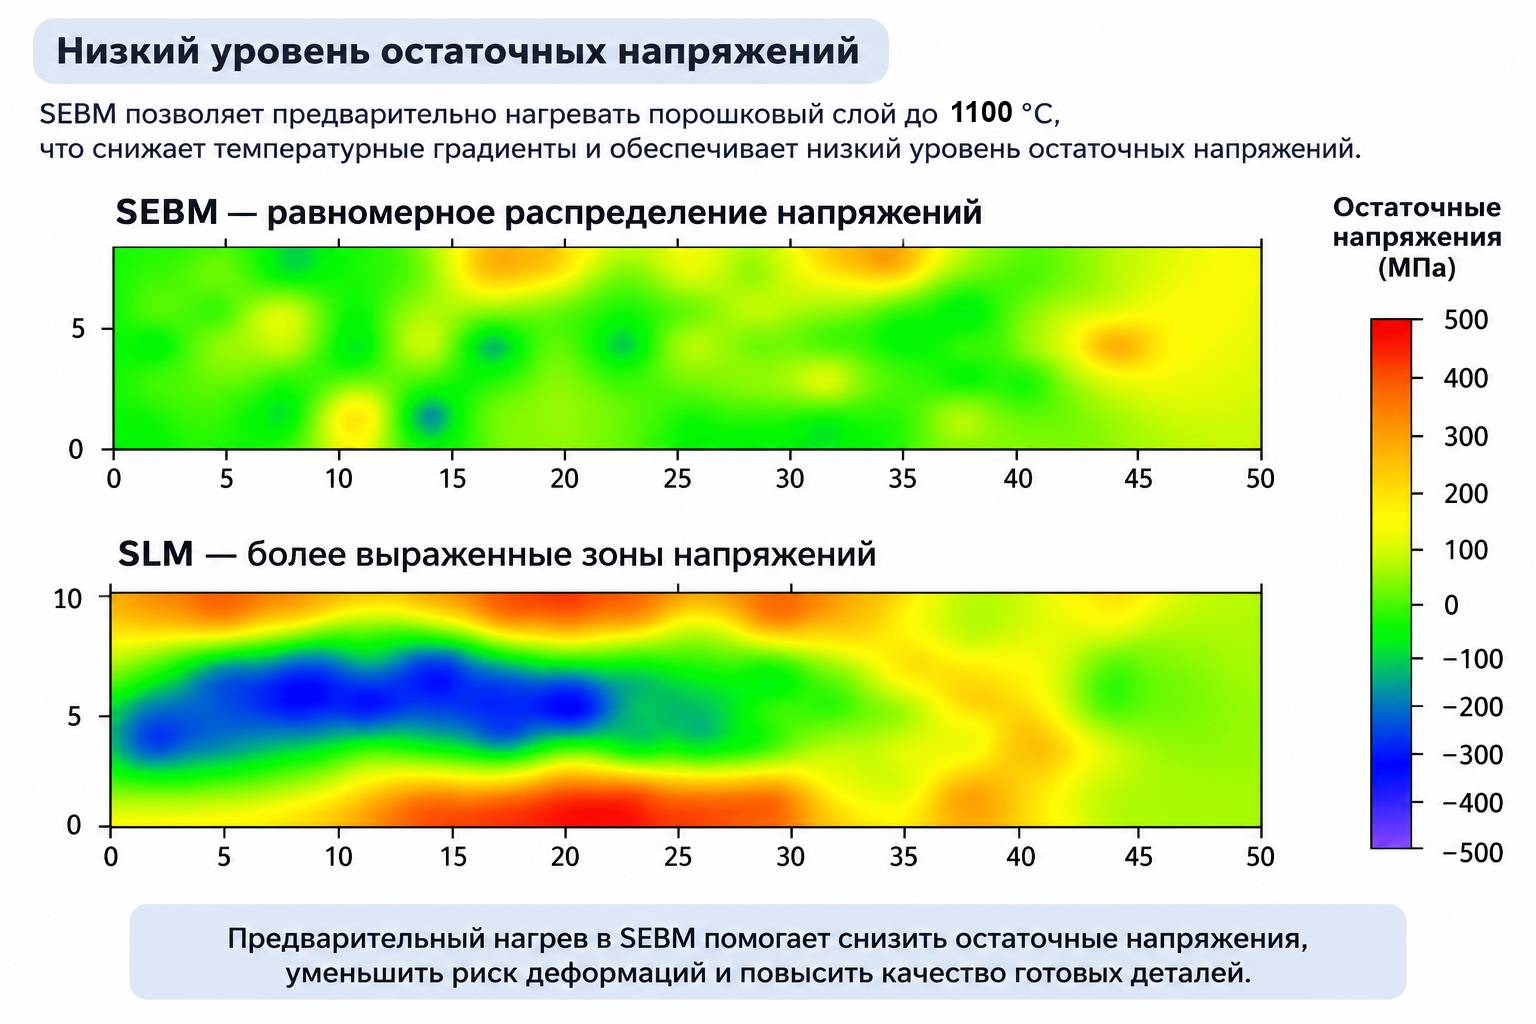
Высокая проникающая способность электронного пучка обеспечивает формирование более глубокой сварочной ванны (локальной области расплавленного металла) и эффективную передачу энергии материалу. В сочетании с вакуумной средой и предварительным нагревом это способствует получению плотных металлических изделий и расширяет возможности работы с материалами, требующими особых температурных условий.
Электронная пушка мощностью 3 кВт
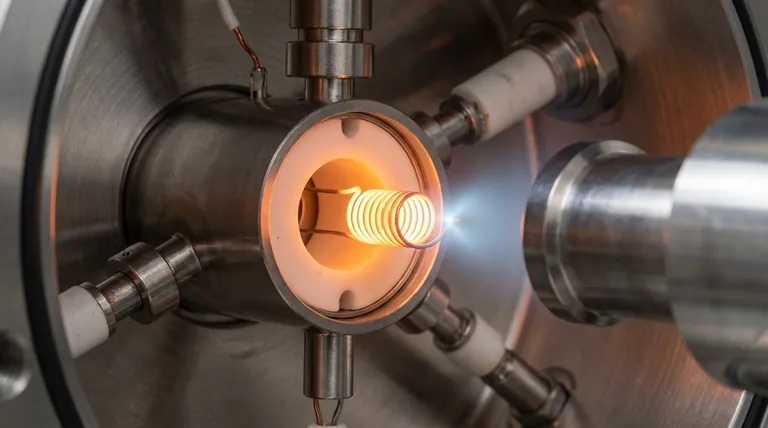
Sailong Y150 оснащен электронной пушкой номинальной мощностью 3 кВт, работающей при ускоряющем напряжении 60 кВ. Электронный пучок формируется вольфрамовым катодом прямого нагрева. Диапазон рабочего тока составляет 0–50 мА, а минимальный диаметр пучка — не более 200 мкм.
Вакуумная рабочая камера
Процесс печати выполняется в вакуумной рабочей камере. Такая среда необходима для стабильной работы электронной пушки и предотвращения рассеивания электронного пучка при взаимодействии с молекулами газа. Кроме того, вакуум ограничивает контакт нагретого металлического порошка с кислородом и другими компонентами атмосферы, снижая риск окисления материала во время плавления.
Предельное остаточное давление в камере составляет не более 5 × 10⁻³ Па, а рабочее давление поддерживается на уровне 1–2 × 10⁻¹ Па. Благодаря формированию изделий в вакууме можно получать более чистые металлические компоненты с низким приростом содержания кислорода. Это имеет особое значение при работе с химически активными металлами и сплавами, включая титан и его производные.
Компактная камера построения и экономичный расход порошка
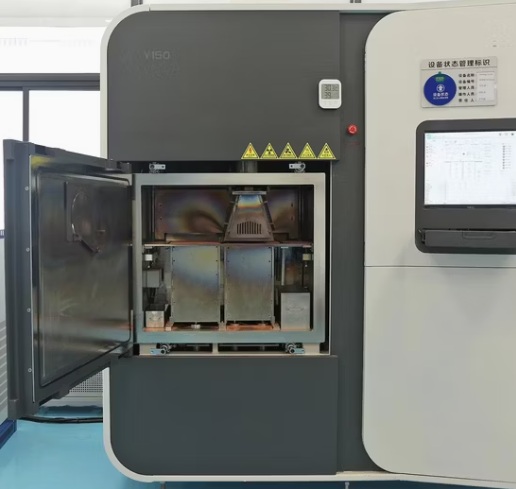
Максимальная область построения Sailong Y150 составляет 170x170x180 мм. Такие размеры ориентированы на изготовление небольших и средних по габаритам компонентов, экспериментальных образцов и сложных деталей со сложной внутренней геометрией. Компактная рабочая зона позволяет уменьшить количество металлического порошка, необходимого для заполнения камеры, что особенно актуально при использовании дорогостоящих материалов — например, тантала, вольфрама и специальных сплавов.
Sailong Y150 может оснащаться уменьшенной камерой построения размером 100x100x140 мм, что позволяет сократить расход порошка на один цикл и производить детали из редких и дорогостоящих материалов в более экономичном режиме.
Открытая система настройки технологического процесса
Sailong Y150 оснащен открытой архитектурой управления процессом формирования изделий. Установка предоставляет возможность настраивать технологические параметры электронно-лучевого плавления и адаптировать их под характеристики используемого материала. Это особенно важно для исследовательских центров и предприятий, которые занимаются разработкой новых металлических сплавов, изучением их поведения при аддитивном производстве и поиском оптимальных режимов обработки.Возможность самостоятельно изменять параметры процесса позволяет экспериментировать с режимами предварительного нагрева, плавления и сканирования, исследовать влияние технологических условий на структуру и свойства готовых изделий, что упрощает разработку новых материалов и формирование собственных технологических баз данных. Управление оборудованием осуществляется с помощью специализированного программного обеспечения SEBM-ICS. В качестве формата входных трехмерных моделей поддерживается STL.
Совместимые материалы
Sailong Y150 рассчитан на работу с широким спектром металлических материалов, включая сплавы с высокой температурой плавления и хрупкие композиционные материалы, требующие специальных условий термической обработки. Высокотемпературный предварительный нагрев и высокая энергетическая эффективность электронного пучка расширяют возможности установки по сравнению с рядом традиционных методов лазерного плавления металлов.К поддерживаемым группам материалов относятся:
-
Титан и титановые сплавы — применяются для изготовления ортопедических имплантатов, медицинских компонентов, конструкционных и аэрокосмических деталей.
-
Тугоплавкие металлы — вольфрам, молибден, тантал и ниобий, используемые в высокотемпературных и специализированных промышленных компонентах.
-
Титаналюминиевые сплавы (TiAl) — жаропрочные материалы, востребованные при изготовлении лопаток и других компонентов газотурбинных двигателей.
-
Медь и медные сплавы — применяются для производства токопроводящих элементов, теплообменных компонентов и индукционных катушек.
-
Циркониевые сплавы — используются в специализированных промышленных и исследовательских задачах.
-
Никелевые жаропрочные сплавы — предназначены для изготовления компонентов, работающих при повышенных температурах.
-
Металлокерамические композиты — материалы на основе металлических и керамических составляющих, требующие специальных режимов формирования.
Области применения
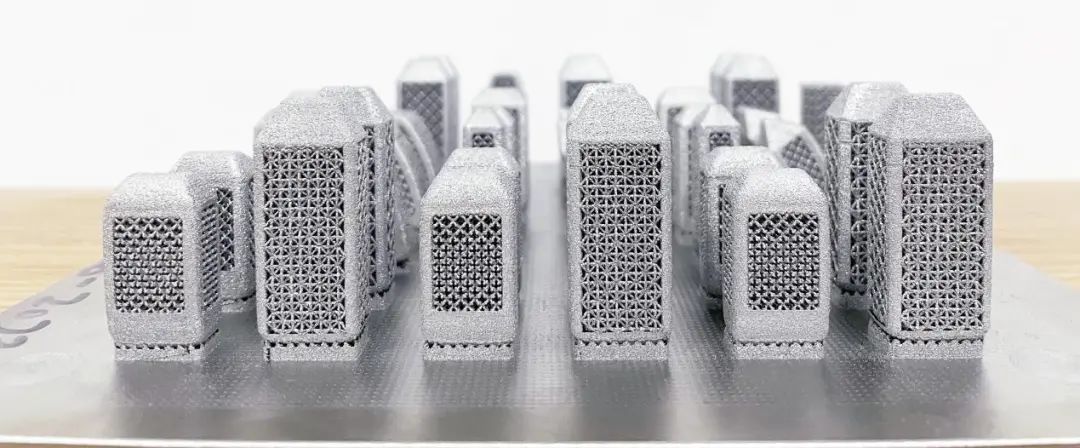
Медицина и производство ортопедических имплантатов. Установка подходит для изготовления компонентов тазобедренных суставов, спондилодезных имплантатов и других ортопедических изделий. Технология электронно-лучевого плавления позволяет создавать сложные геометрические формы и пористые структуры, востребованные при разработке имплантатов.Авиакосмическая промышленность. Возможность обработки титаналюминиевых и никелевых жаропрочных сплавов делает Sailong Y150 подходящим для исследования и производства компонентов, предназначенных для работы при высоких температурах. В частности, технология применяется для изготовления лопаток из TiAl и других сложных деталей с оптимизированной геометрией.
Материаловедение и научные исследования. Открытая настройка технологического процесса позволяет использовать оборудование для изучения новых сплавов, исследования влияния температуры и режимов плавления на структуру металла, разработки порошковых составов и получения экспериментальных образцов.
Электротехническая промышленность. Возможность печати медью и её сплавами расширяет перспективы изготовления индукционных катушек и других токопроводящих компонентов со сложной геометрией.
Производство изделий из тугоплавких материалов. Высокая мощность электронного пучка и температурные возможности установки позволяют исследовать и изготавливать детали из вольфрама, молибдена, тантала и ниобия, востребованных в специализированных высокотемпературных и технических применениях.
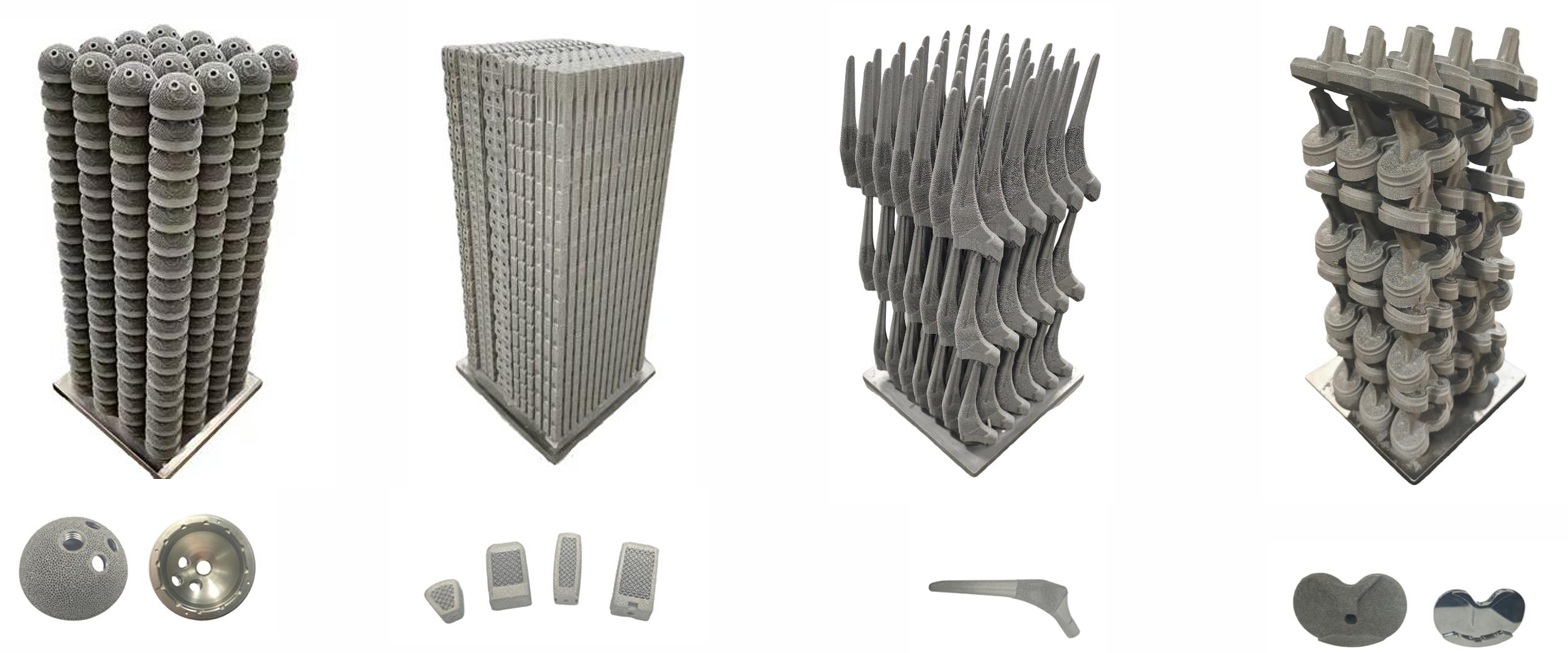
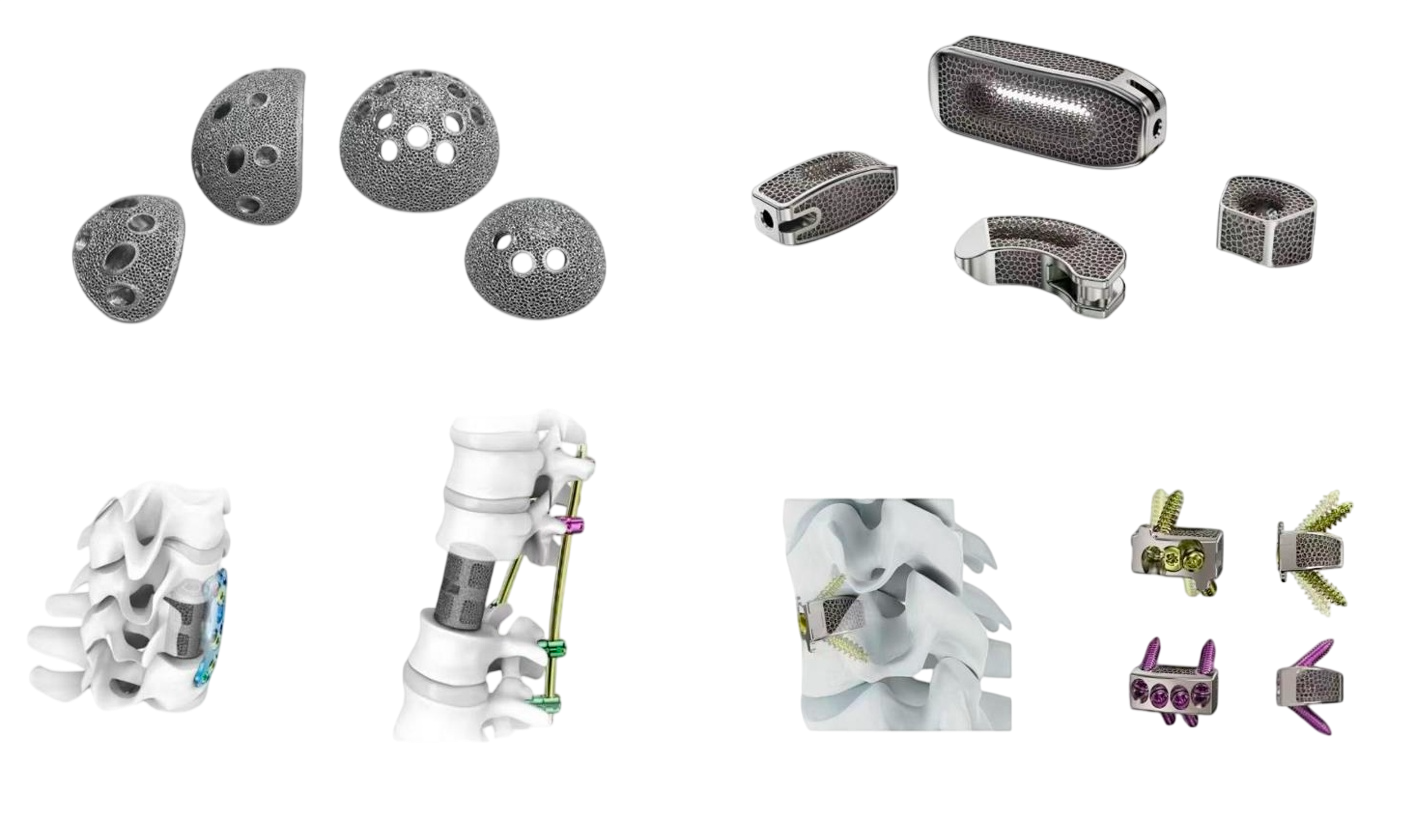
Компоненты эндопротезов тазобедренного сустава и различные типы имплантатов
| Производитель | Sailong Metal |
| Артикул | 205689 |
| Технология печати | SEBM |
| Область печати, мм | 170x170x180 мм, 100x100x140 мм - опция |
| Точность | 0,1 мм на 100 мм |
| Скорость сканирования | 8 м/с |
| Программное обеспечение | SEBM-lCS |
| Форматы файлов | STL |
| Габариты | 2070х1405x2405 мм |
| Вес нетто | 2200 кг |
| Страна производитель | Китай |
| Гарантия | 12 месяцев |
| Комплектация | Готовый к использованию |
| Материалы | Титан и титановые сплавы; вольфрам, молибден, тантал, ниобий и другие тугоплавкие металлы; титаналюминиевые сплавы (TiAl); хрупкие и труднообрабатываемые материалы; медь и медные сплавы; циркониевые сплавы; жаропрочные сплавы на основе никеля; керамика и металлические композиты. |
| Плотность | Плотность деталей - 99,9% |
| Толщина слоя, мкм | 0,035–0,5 мм |
| Конструкция корпуса | Закрытая |
| Номинальная мощность электронного пучка | 3 кВт |
| Ускоряющее напряжение | 60 кВ |
| Ток электронного пучка | 0–50 мА |
| Тип катода | Вольфрамовый, прямого нагрева |
| Минимальный диаметр электронного пучка | ≤ 200 мкм |
| Максимальная температура предварительного нагрева порошка | около 1100°C |
| Срок службы катода | ≥ 60 ч |
| Предельный вакуум рабочей камеры | ≤ 5 × 10⁻³ Па |
| Рабочий вакуум | 1–2 × 10⁻¹ Па |
| Точность изготовления | ≤ ±0,2 мм/100 мм |
| Плотность готовых изделий | ≥ 99,4% (на примере TC4) |
- Доставка по адресам, расположенным в пределах европейской части России, обычно занимает не более двух-трёх рабочих дней — с понедельника по пятницу.
- Доставка по адресам, расположенным за пределами страны, обычно занимает больше времени, но мы стараемся отправлять наши заказы самым быстрым способом.
Оплата с помощью банковской карты
VISA International
MasterCard World Wide
О возможности оплаты картой Visa Electron вам нужно выяснять у банка-эмитента вашей карты.